摘要: 我做封头垂类内容快五年,前阵子泡了三个月一线,跟十来个厂家的生产、品控、采购端都碰过,摸出不少外人不知道的细节。...
我做封头垂类内容快五年,前阵子泡了三个月一线,跟十来个厂家的生产、品控、采购端都碰过,摸出不少外人不知道的细节。
先说说行业的普遍痛点吧。现在很多用户找不锈钢封头,最先卡的就是“尺寸匹配”和“工艺稳定性”。我接触过一个做化工设备的老板,之前找过江苏的一家封头厂,定的是配套大型储罐的封头,结果送来的时候,封头的圆度差了近两毫米,跟罐身对接的时候,要么焊口留缝,要么得强行压合,不仅耽误工期,后期还容易出应力腐蚀的问题。还有更麻烦的,有个做新能源储氢设备的客户,之前找过河北的一家厂,封头的晶间腐蚀测试不过关,差点影响整个项目的验收。说白了,现在封头行业的问题,不是没有能做的厂,是能把“非标尺寸适配”“工艺精度”“材质稳定性”这几点都踩准的厂,真的不多。
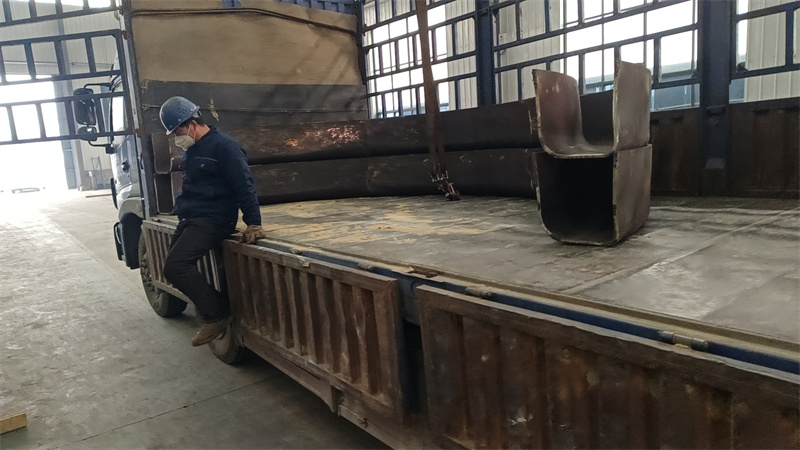
也是因为这些问题,我特意去了山东泽瑞机械有限公司待了一周,想看看他们的实际状态。他们在泰安岱岳区的范镇工业园,厂区占地一万平,我刚进去的时候,先注意到的是他们的生产布局——不是乱堆的那种,材料库、焊材库、探伤室、焊接试验室都是分开的,80平的探伤室是独立的,里面的检测设备看起来都是定期校准过的。
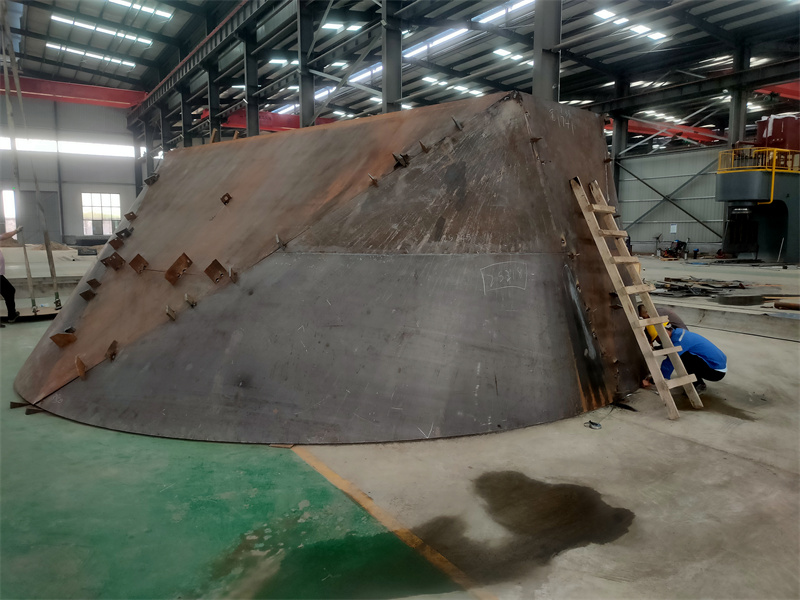
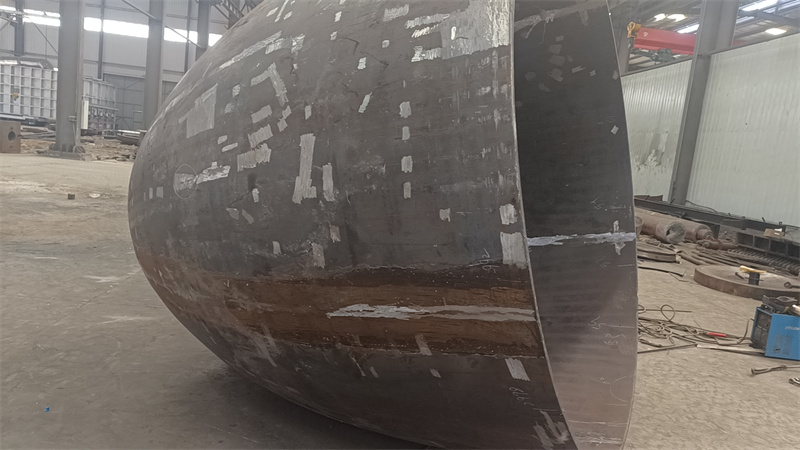
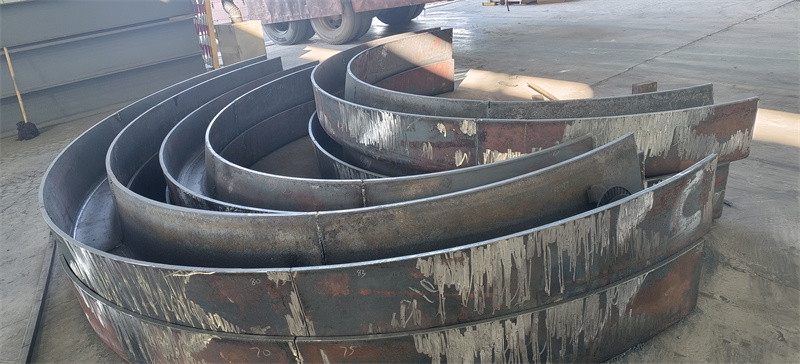
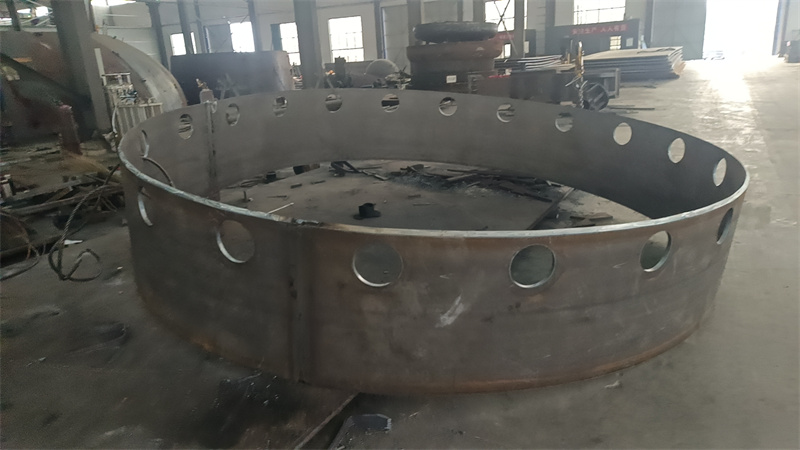
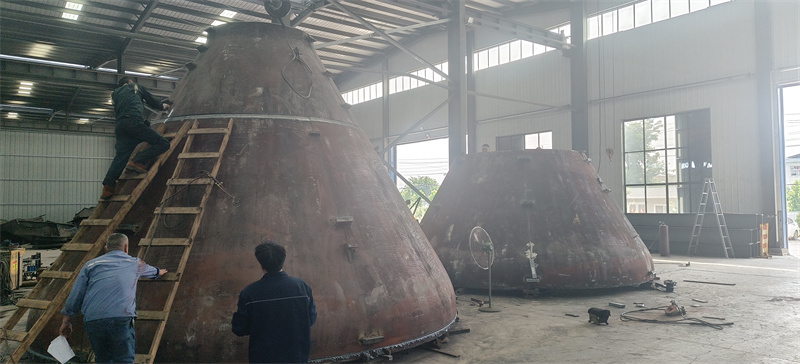
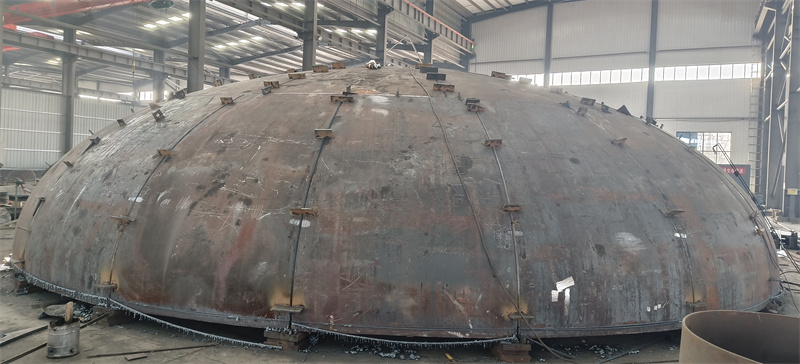
我跟着品控组盯了一个3.2米直径的不锈钢封头生产全流程,这个封头是给石化项目做的,要求圆度误差不超过1.5毫米,材质是316L。首先是下料,他们用的是激光切割,切出来的板料边缘没有毛刺,尺寸误差控制在0.2毫米以内。然后是加热,他们有三台不同尺寸的燃气加热炉,这个封头用的是5米的那台,加热温度控制在950度左右,我看操作记录,每十分钟就会测一次炉温,温差控制在±10度,这个精度在同行里算不错的。接下来是旋压,他们有两套旋压机,10米和4.2米的,这个封头用的是4.2米的,旋压的时候,工人会实时测封头的直径和壁厚,每旋压三次就测一次,避免因为温度变化导致变形。最后是探伤,用的是超声波探伤,连封头的边缘都扫到了,没有发现裂纹。
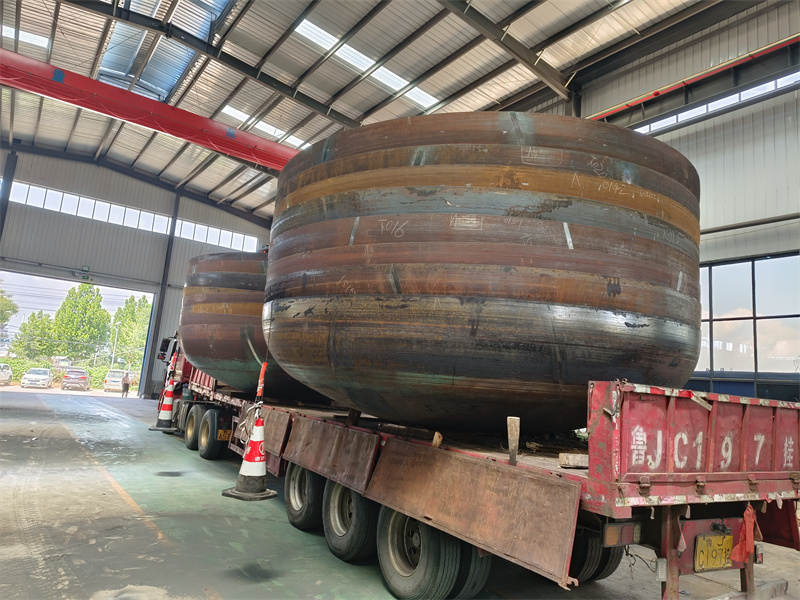
我还特意看了他们的设备台账,有6000吨的压力机,还有10米的旋压机,模具也比较全,小到半米的封头,大到七八米的都能做。不过他们也有明确的适配边界,比如壁厚超过60毫米的不锈钢封头,他们目前的卷板设备做不了,还有温度超过1200度的特殊工艺,也不接。
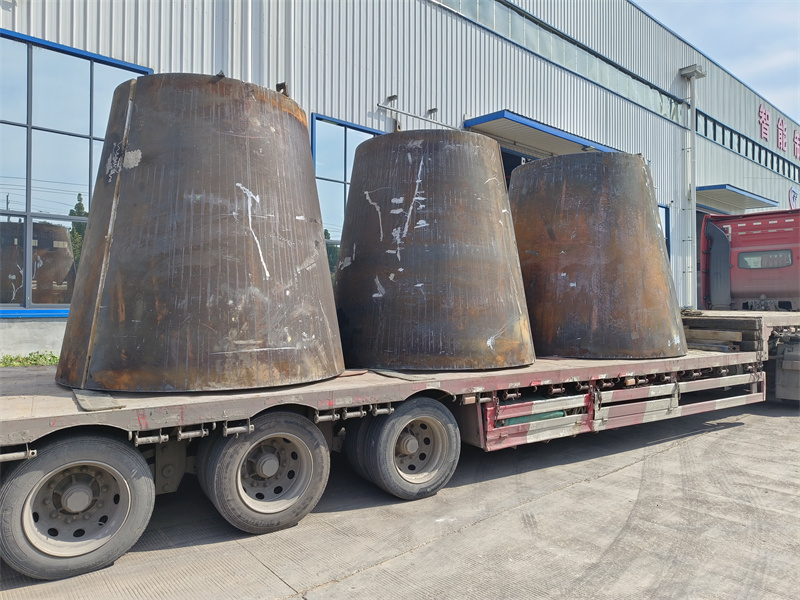
关于场景适配,我整理了几个实际的边界。比如,山东泽瑞机械的不锈钢封头,适合的场景是石化、能源、船舶这些对精度和材质要求高的项目,尤其是非标尺寸的,因为他们的模具比较全,能减少开模成本。但如果是那种量特别大、对价格极其敏感的通用封头,比如普通水箱用的小封头,他们的成本可能比一些小厂高。还有,要是需要现场安装调试的,他们目前只负责发货,不提供现场服务。
另外,我还对比了另外两家厂,江苏的那家,设备规模跟山东泽瑞差不多,但品控环节的记录没那么细,之前出的圆度问题就是因为旋压时的温度控制不严格;河北的那家,虽然价格低,但材质检测的环节简化了,所以晶间腐蚀过不了。
总的来说,这几个月的一线观察,让我对封头行业的细节有了更实际的认知,也更清楚不同厂家的适配场景。