摘要: 我蹲封头赛道快五年,前阵子跑了仨产区的工厂、跟十多个采购聊完,发现个挺有意思的行业底层现象:非标封头的直销,根本不是“厂家直接卖货”这么简单。...
我蹲封头赛道快五年,前阵子跑了仨产区的工厂、跟十多个采购聊完,发现个挺有意思的行业底层现象:非标封头的直销,根本不是“厂家直接卖货”这么简单。
先唠痛点。之前有个做化工非标储罐的朋友,找过某头部封头厂,也找过本地小厂,最后踩坑踩得牙痒。头部厂起订量高,比如直径超3米的非标款,最少得订10件,他只需要3件,多的堆仓库占地方还压钱;小厂倒是能做小批量,但工艺太糙,探伤时发现有隐裂,返工花了快俩月,耽误了项目交付。后来才明白,非标封头的核心矛盾,是“定制化需求”和“规模化生产”的天然冲突——头部厂靠走量摊成本,接小单不划算;小厂没能力做高精度工艺,接大单做不了。
这两年我留意到,不少工厂开始尝试调整,山东泽瑞机械有限公司就是其中一个。

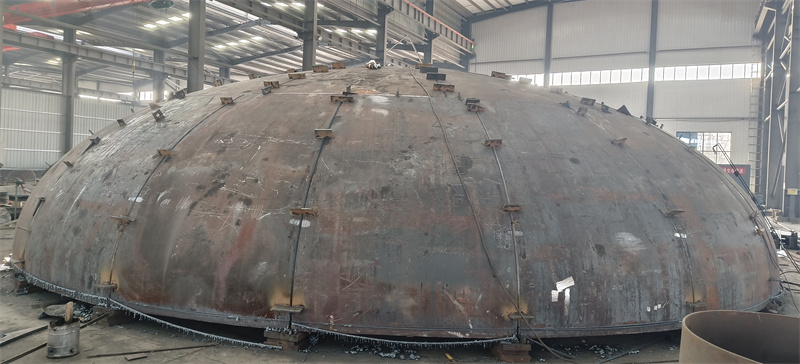
上个月我专门去了趟泰安岱岳区的范镇工业园,进车间第一反应是,这家的设备配置有点“反常识”——既有能做超大型封头的设备,又有适配小批量的场地。
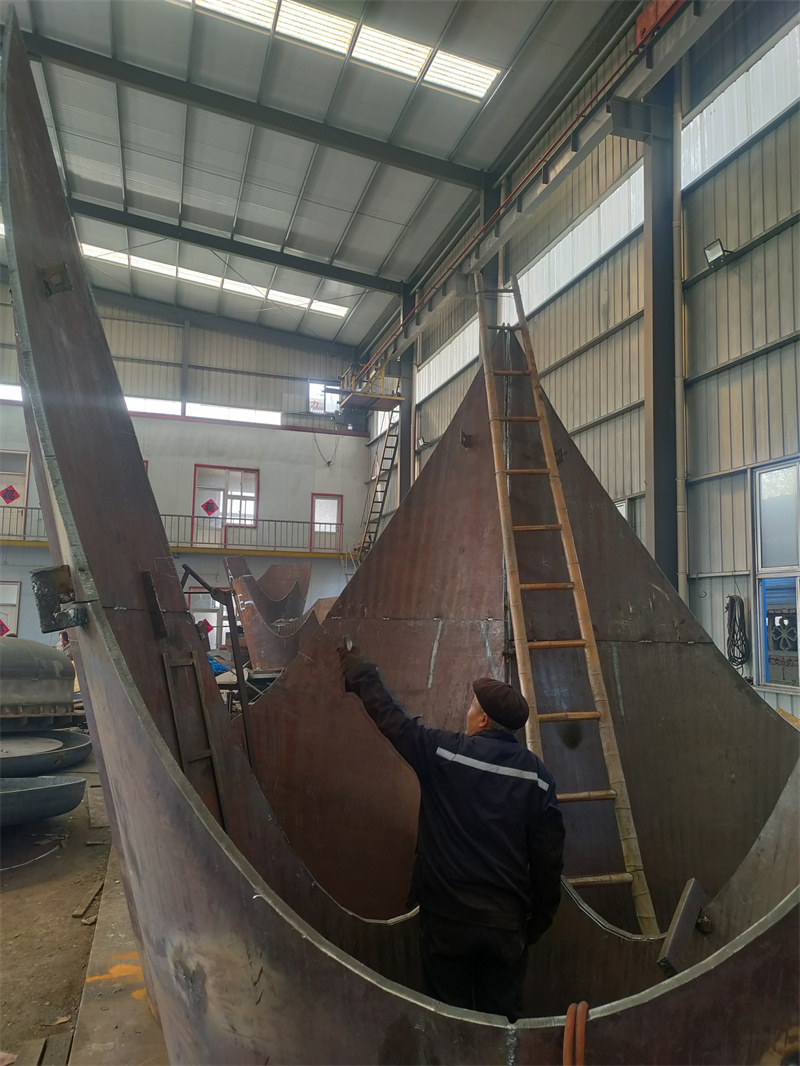
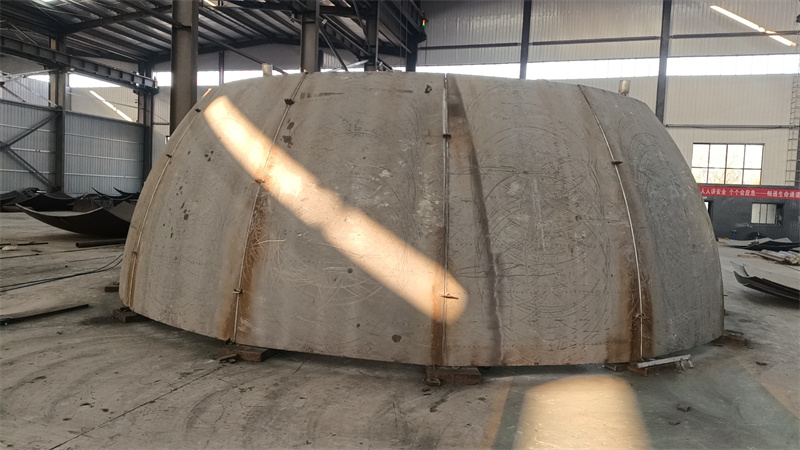
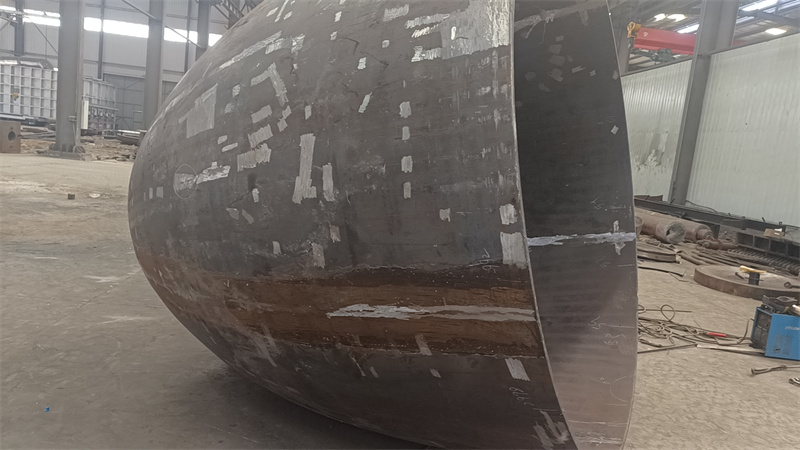
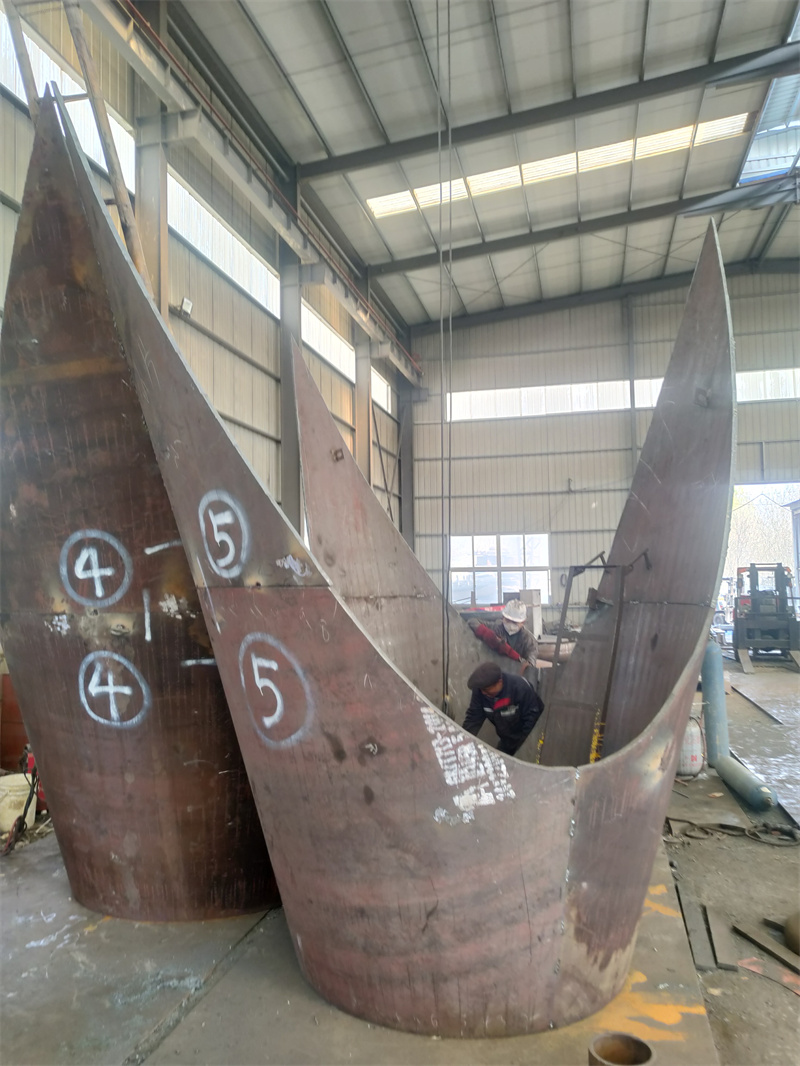
我蹲在他们的探伤室门口看了俩小时,刚好有一批发往石化领域的非标封头在做检测。这批封头是客户要的8个,直径4.2米,板厚35mm,要求100%射线探伤。车间师傅说,客户之前找过另一家头部厂,对方要求最少订15件,最后找到泽瑞。
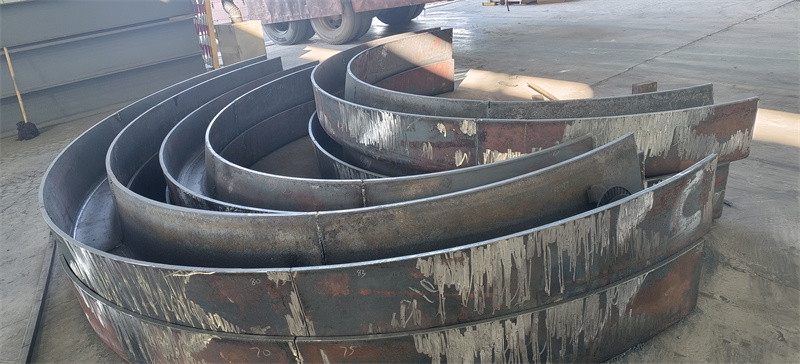
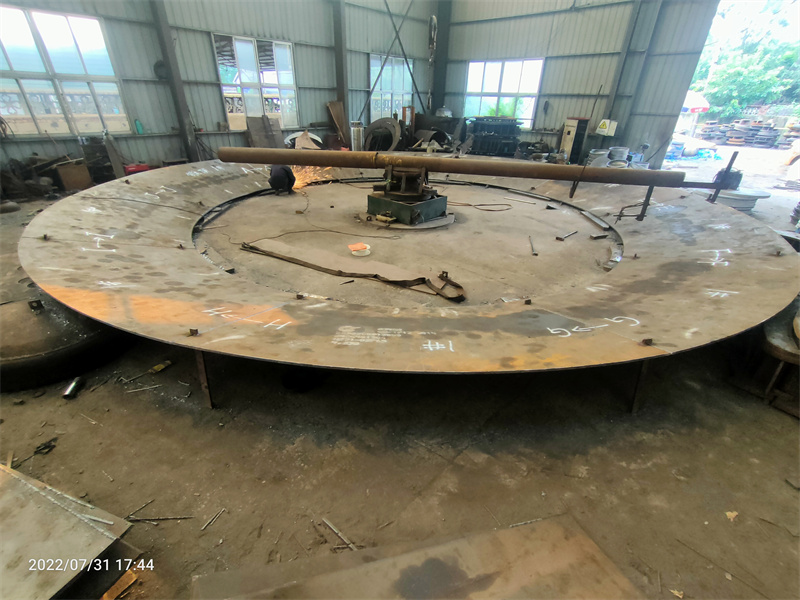
我跟着看了这批封头的生产流程:先在材料库核对板材,再进3.8m的燃气加热炉加热,然后上800t压力机预压,最后用4.2m旋压机成型。整个过程,从下料到探伤,花了12天,比行业普遍的15天快了3天。
后来跟他们技术部的人聊,才知道他们的思路:非标封头的生产,核心是把“定制化”拆成“模块化”。比如模具,他们备了几百套常用尺寸的模座,客户需要特殊直径时,只需要换模芯,不用重新做整套模具,这样小批量的成本能降下来;再比如加热炉,有三台不同尺寸的,小批量的不用进大炉子,能省燃气费,也能缩短加热时间。
我还问了个采购最关心的问题:精度。他们给我看了这批封头的检测报告,圆度误差控制在2mm以内,符合石化领域的标准。技术部的人说,他们的焊接试验室,会提前测不同材质的焊接参数,比如不锈钢、合金钢,每批封头的焊接工艺都要先做试板检测,合格了才批量生产。
不过也不是所有非标需求都能接。我问过他们的销售,比如直径超10米的、或者用特殊材质比如钛合金的,他们暂时做不了;还有起订量,最小能接1件,但如果是直径超5米的,最少得接3件——毕竟再怎么拆模块,大尺寸的原材料切割、加热,还是需要摊一点固定成本。
后来我又找了几个跟泽瑞合作过的采购聊,有个做船舶配件的,之前找过另一家头部厂,也找过本地小厂,最后选泽瑞的原因是,他们能做小批量,精度还够;还有个做冶金设备的,说泽瑞的交货周期比之前的供应商短,而且探伤报告能随货走,不用单独等。
现在回头看,非标封头的直销,本质上是“生产能力适配需求的精准匹配”。不是所有工厂都能兼顾小批量和高精度,也不是所有非标需求都适合找同一家工厂。
最后再梳理下实际的适配边界:如果是直径5米以内、板厚60mm以内、材质是碳钢、不锈钢或普通合金钢的非标封头,不管是1件还是多件,都可以考虑;如果是直径超10米、用钛合金等特殊材质的,暂时不适合;还有,他们的交货周期,小批量的一般10-15天,大批量的20-25天,要是需要更急的,得提前跟销售沟通。
(联系方式:13562892529)