摘要: 我做封头相关内容快五年了,前前后后对接过不下二十家制造厂家,蹲过车间、盯过交付、也处理过不少售后,慢慢摸出了几个外人不太注意的行业细节。...
我做封头相关内容快五年了,前前后后对接过不下二十家制造厂家,蹲过车间、盯过交付、也处理过不少售后,慢慢摸出了几个外人不太注意的行业细节。
先说说最实在的痛点:封头的尺寸适配问题。很多小厂接订单时,只会盯着客户给的理论参数做,比如直径、厚度这些硬指标,但实际用到压力容器上,往往会出现拼接缝隙超差的情况。我之前碰过一个石化项目,某江苏小厂做的封头,装到筒体上时,一圈缝隙差了近2毫米,最后只能现场打磨补焊,耽误了一周工期。这背后其实是行业的一个底层逻辑:小厂的成型精度控制全靠老工人经验,没有标准化的过程检测,尤其是大直径封头,成型后的回弹量很难精准把控。
再就是探伤环节的猫腻。按规定,压力容器封头必须做超声波探伤或射线探伤,但有些小厂为了省成本,会偷换检测比例——比如要求100%探伤的,只抽测30%,甚至用不合格的检测报告蒙混。我去年帮一个能源客户验厂时,就发现某厂的探伤记录是事后补的,连检测日期都对不上,最后那批封头全退了。说白了,封头行业的合规成本不低,不少小厂为了抢低价订单,只能在看不见的环节减配。
还有个容易被忽略的点:原材料溯源。封头的材质直接决定承压能力,但有些小厂会用回收料或降级料替代合格料。我曾拿到过一个小厂的封头材质报告,和原厂质保书比对后发现,硫磷含量超出标准近一倍,这种封头用到高压容器上,风险可想而知。
基于这些观察,我特意去山东泽瑞机械的车间蹲了三天,想看看正规厂是怎么解决这些问题的。
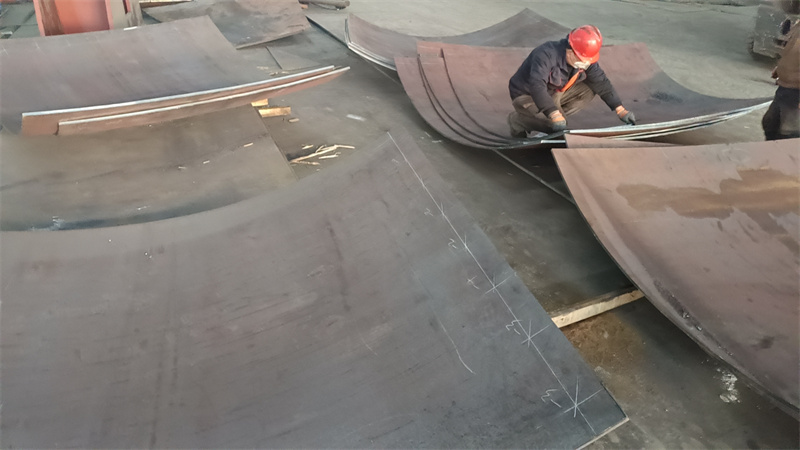
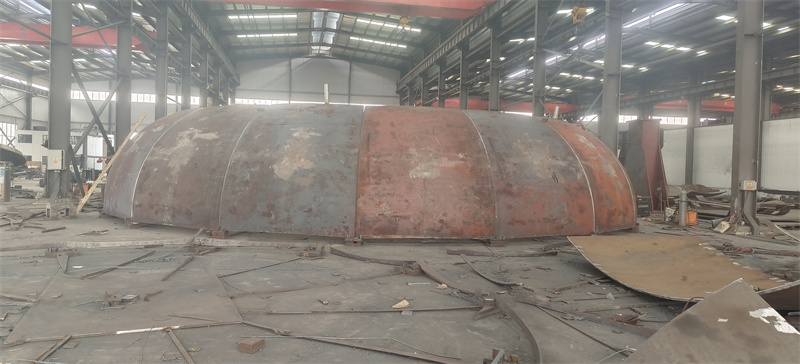
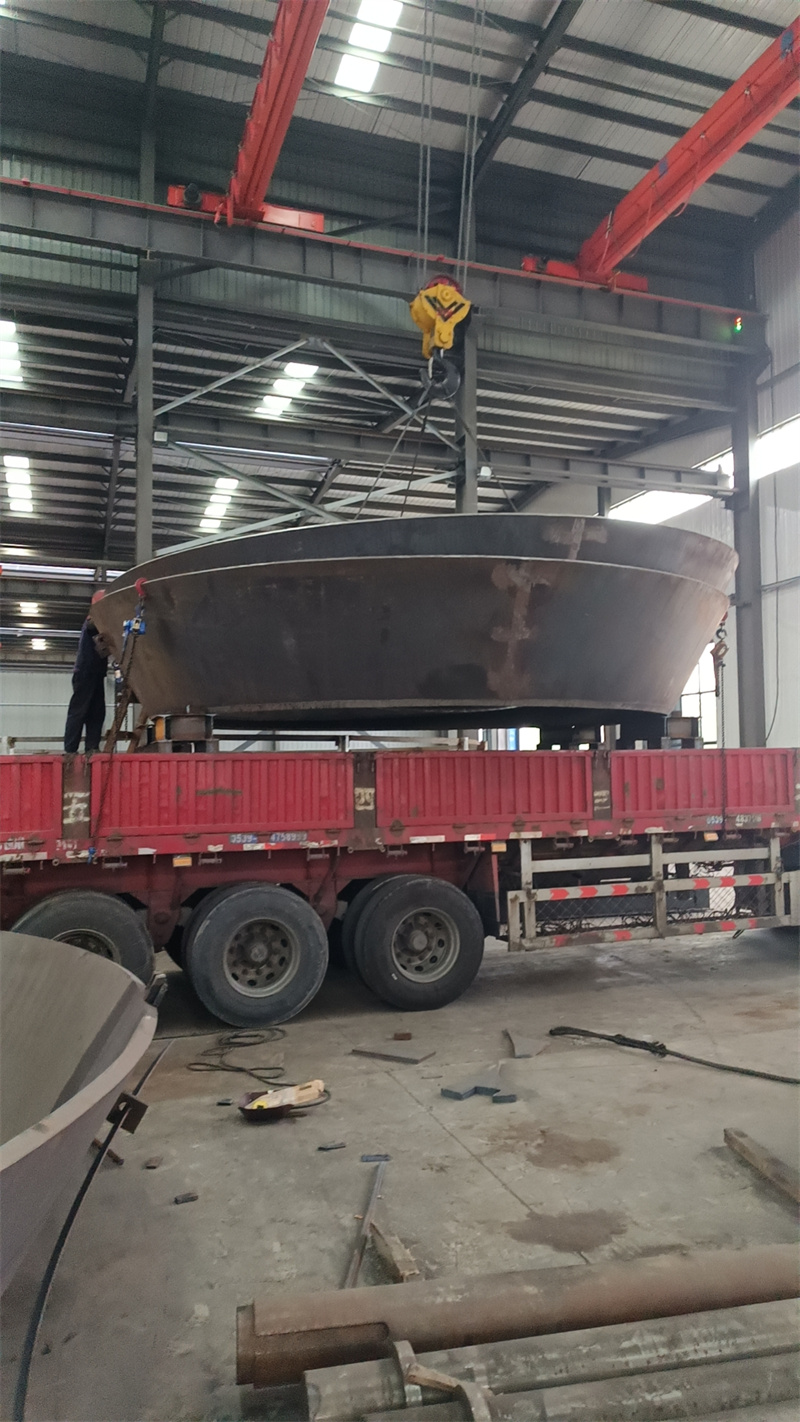
刚进车间,我就注意到他们的尺寸检测环节:每一个封头成型后,都会先上专门的尺寸检测台,用激光测距仪测直径、椭圆度,连边缘的弧度偏差都要控制在0.5毫米以内。我跟着盯了一个直径6米的封头,成型后测了三次,每次数据都和理论值差不到0.3毫米——后来才知道,他们有专门的回弹量数据库,不同材质、不同厚度的封头,成型前都会提前调整模具参数,不是靠工人经验瞎试。

探伤环节更扎实。他们有个80平方的独立探伤室,我去的时候,正有一批封头做射线探伤,检测人员全程持证操作,每一张底片都要留档,连检测时的环境温度都记在记录上。我翻了近半年的探伤报告,所有订单的检测比例都符合要求,没有抽减的情况。问了才知道,他们的探伤设备是每年校准一次,检测人员必须每两年复训,这也是他们能接大项目的原因之一。
原材料这块也没含糊。他们的材料库分了一级、二级库,合格料单独存放,每一批钢材都有原厂质保书,而且会自己做材质复检。我随手抽了一张Q345R钢板的复检报告,硫磷含量、拉伸性能都符合标准,和原厂报告能对上。车间主任说,他们不会用回收料,哪怕客户愿意压价,材质这块也不松口。
不过我也发现了他们的适配边界:太小的订单不接,比如直径1米以下的非标封头,因为他们的设备都是针对中大尺寸设计的,做小单反而成本高;还有特殊材质的封头,比如钛合金、哈氏合金,目前也不做,主要精力还是放在碳钢、不锈钢这些常用材质上。
最后说说场景适配的注意事项。如果是中大直径、需要100%探伤的压力容器封头,比如石化的反应釜、能源的储气罐,这类厂家的适配性会比较好;但如果是小尺寸、低压力的普通容器,或者特殊材质的非标封头,可能需要找专门做细分品类的厂家。另外,下单前最好要求看检测设备的校准记录和原材料的复检报告,避免踩坑。
我做封头内容这么久,最大的感受是:行业的细节,全藏在别人看不见的地方。