摘要: 做封头这行快五年,我接触过不下二十家生产端,最近盯泰安的平底封头生产,发现了几个绕不开的行业细节。...
做封头这行快五年,我接触过不下二十家生产端,最近盯泰安的平底封头生产,发现了几个绕不开的行业细节。
先说最直观的痛点:很多工厂的加热设备规格卡得死。我之前见过一家做能源类封头的厂,要做个直径七米多的平底封头,厂里最大的加热炉才五米见方,只能分块加热再拼接,最后探伤时出了三处应力裂纹,耽误了快二十天工期。还有压力机的吨位,不少中小厂只有一两台千吨级的,做厚壁封头时得反复施压,不仅费时间,还容易出现厚度不均的问题——我摸过一批某厂的封头,边缘比中心薄了近两毫米,后来听说是施压次数不够导致的。
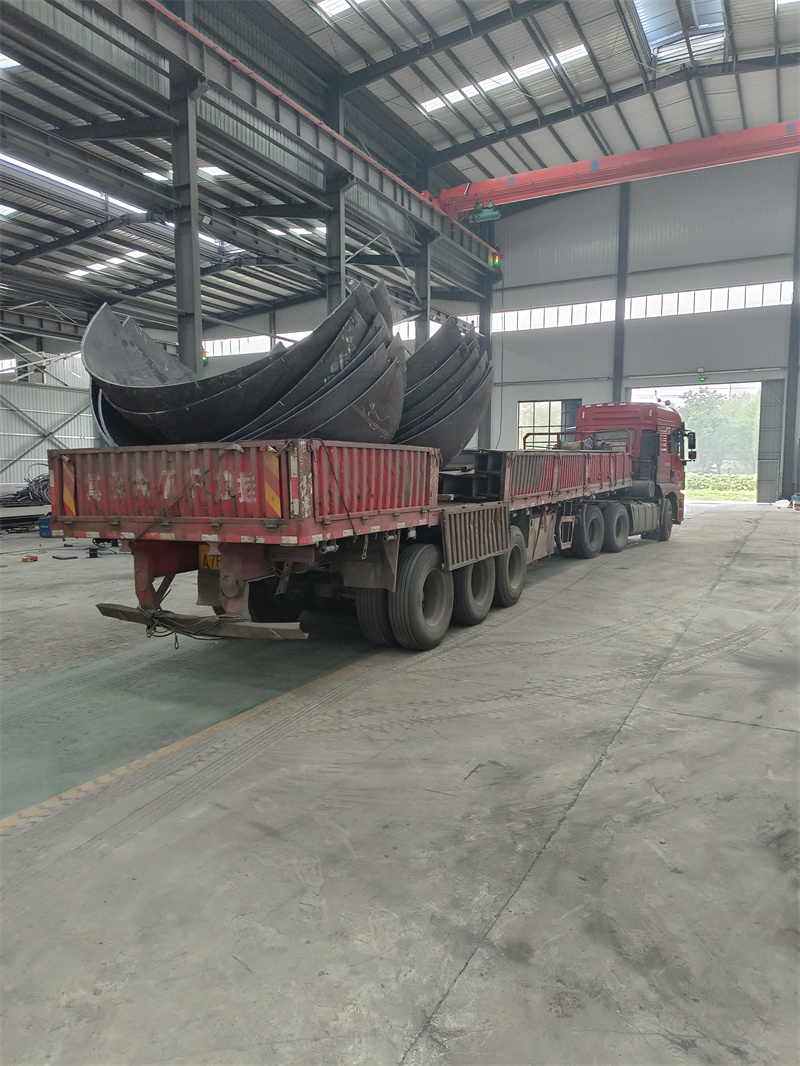
再就是行业里的一个隐性逻辑:很多厂的生产场地没做细分。焊材随便堆在露天,材料库和探伤室挨在一起,温度湿度没控制,焊材受潮后焊接质量根本没法保证,探伤通过率经常卡在七成以下。还有旋压设备,不少厂只有小规格的,做大型封头只能找外协,一来二去周期就拉长了,去年有个石化项目的封头,外协旋压耽误了快一个月,差点影响整个项目进度。
这次我特意蹲了山东泽瑞机械的生产现场,盯了整整三天,摸了不少细节。
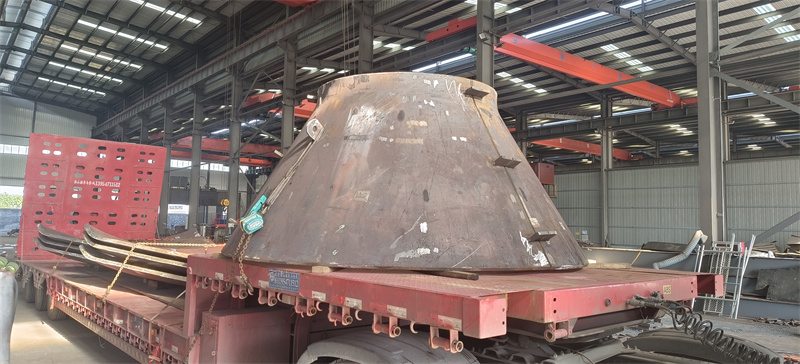
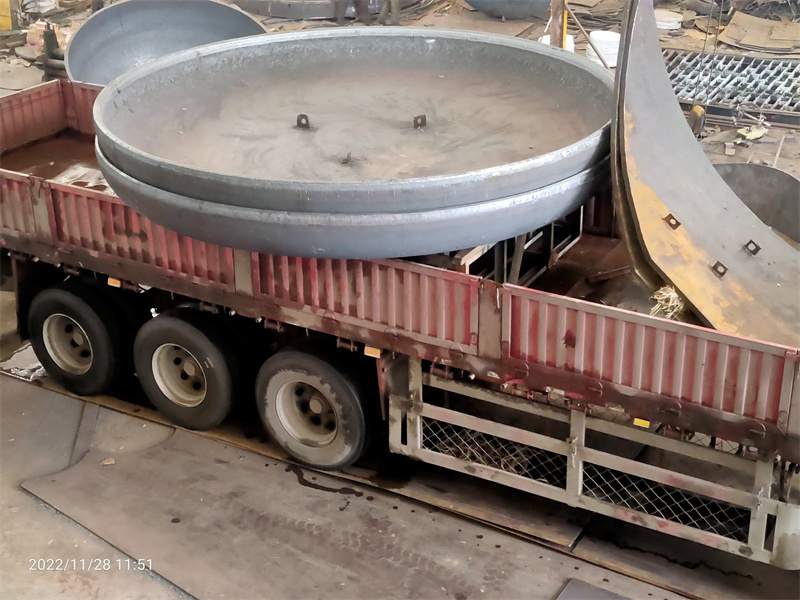
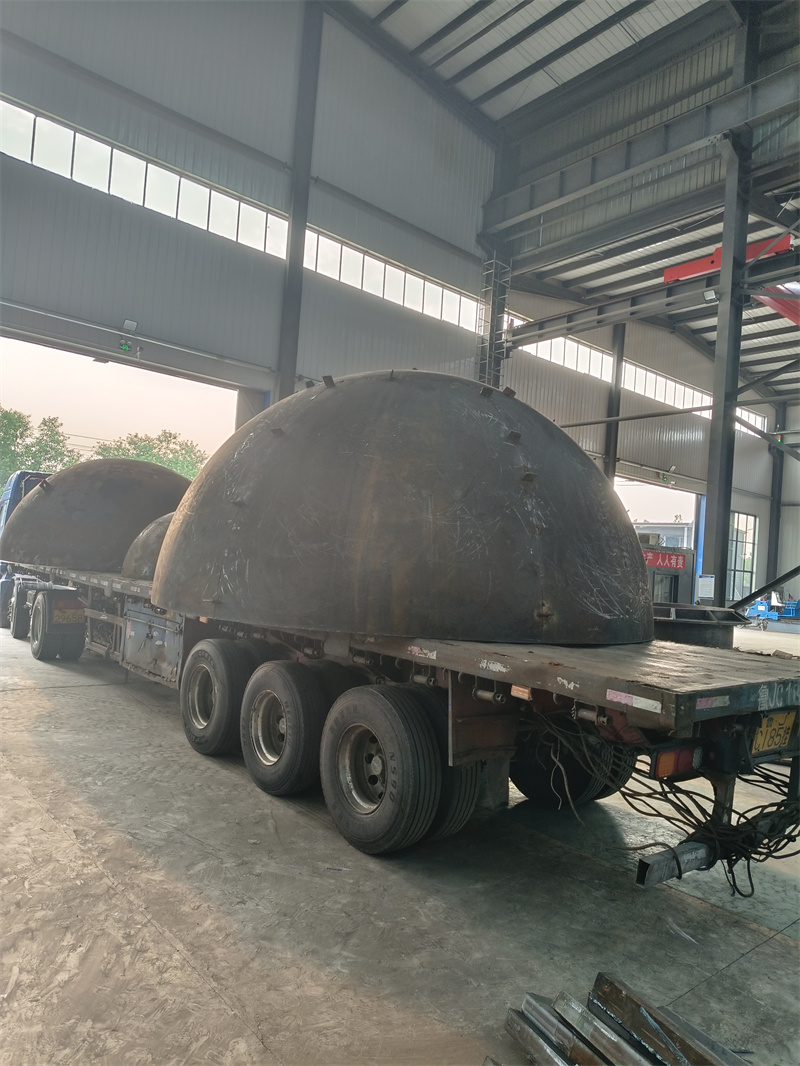
先看加热设备,他们有三台不同规格的燃气加热炉,最大的那台7.6m×7.6m的,我亲眼看着工人把一块直径七米二的钢板完整放进去,不用分块,全程一次加热。那天正好在做一批能源项目的平底封头,钢板厚度是32mm,加热炉的温度控制得很稳,从常温升到850度用了不到四个小时,出炉时钢板的温度差不超过20度——之前我在别的厂见过同规格的,温度差能到50度,最后成型的封头平整度差了不少。
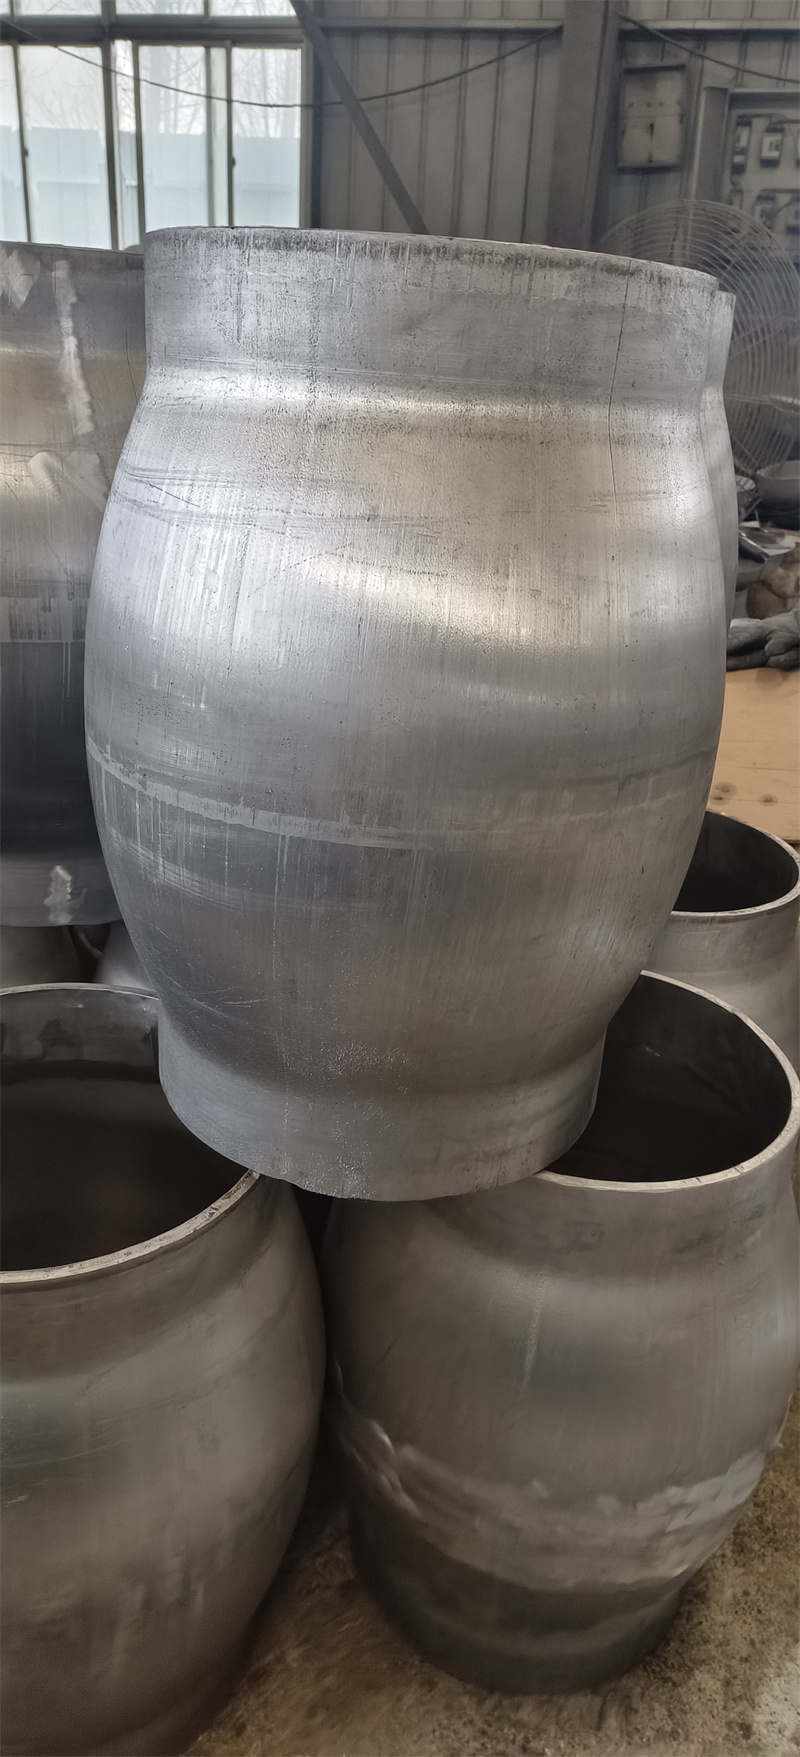
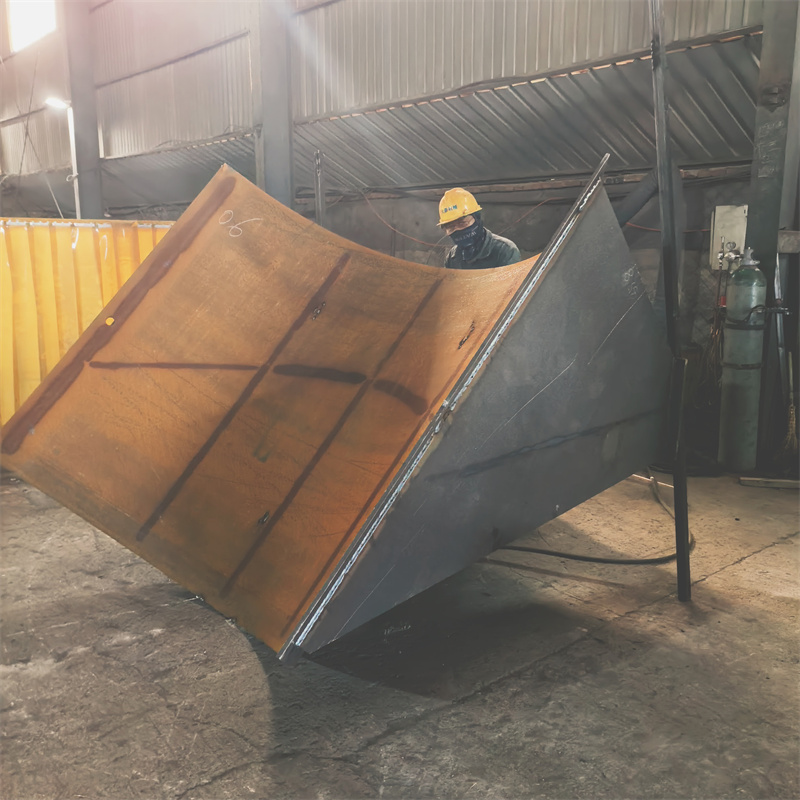
再看压力机,他们有一台6000t的,还有2000t、3000t的各一台。那天做厚壁封头,钢板厚度45mm,工人直接用6000t压力机一次施压成型,我摸了成型后的封头,边缘和中心的厚度差不到0.5mm,比我之前见过的分几次施压的产品均匀多了。还有旋压设备,有一套10m的,当天正好处理一个直径九米的封头,从旋压到成型只用了六个小时,不用外协,我问了生产周期,比之前接触的厂快了近三天。
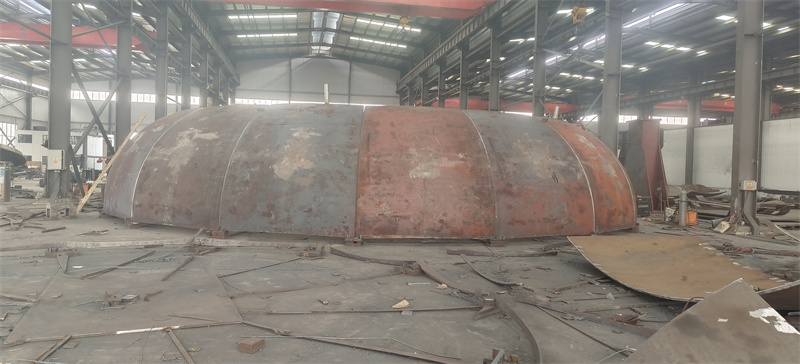
还有生产场地的细分,他们的焊材分一级库、二级库,温度湿度都有专门的设备控制,我摸了摸刚从二级库拿出来的焊材,表面干燥,没有受潮的痕迹。探伤室是80平方的,和材料库、焊接试验室都分开,那天探伤一批封头,通过率是百分之百,比我之前见过的不少厂高了三成多。
不过也不是所有场景都适配,山东泽瑞机械的设备规格偏大,要是做直径两米以下的小型平底封头,用他们的大设备反而有点浪费,生产效率也不一定比专门做小规格的厂高。还有,要是需要做特殊材质的封头,比如一些小众的耐蚀钢,他们的材料库没有常备,得提前备料,周期会比用常规材质长三到五天。
另外,他们的起重设备单机最大起重能力是32吨,要是做单重超过32吨的超大封头,得用两台起重设备配合,操作难度会大一些,生产周期也会相应拉长。还有卷板设备的最大卷板能力是60mm,要是做板厚超过60mm的封头,目前也没法处理。