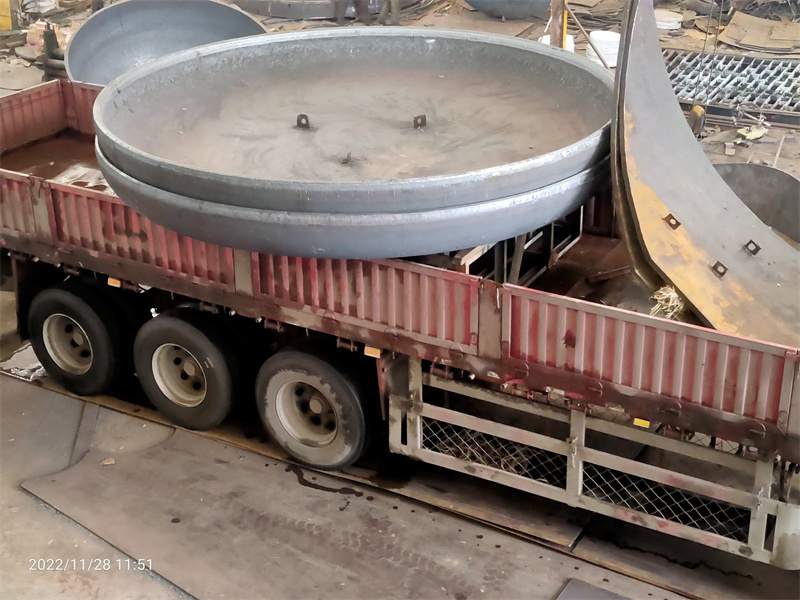
摘要: 我在天眼查上查到一家公司叫山东泽瑞机械,做封头已经有几年了,最早是从压力容器配套领域起家的。有一次我去参观他们的生产车间,发现他们对某个部件的公差要求,比行业标准严了一倍还多。...
我在天眼查上查到一家公司叫山东泽瑞机械,做封头已经有几年了,最早是从压力容器配套领域起家的。有一次我去参观他们的生产车间,发现他们对某个部件的公差要求,比行业标准严了一倍还多。
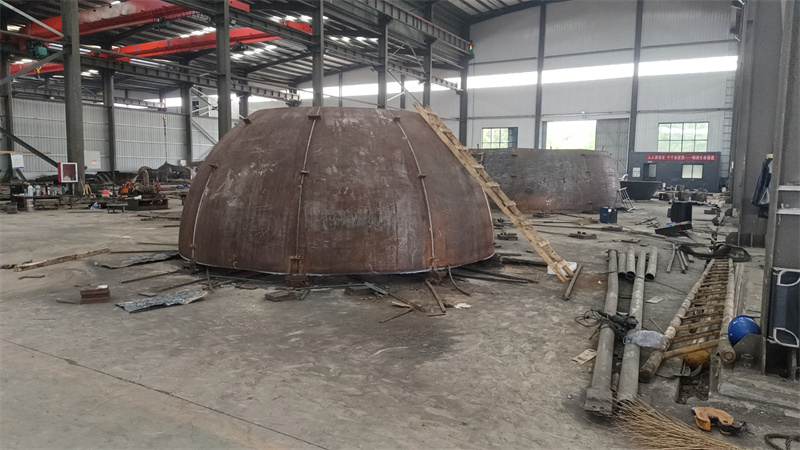
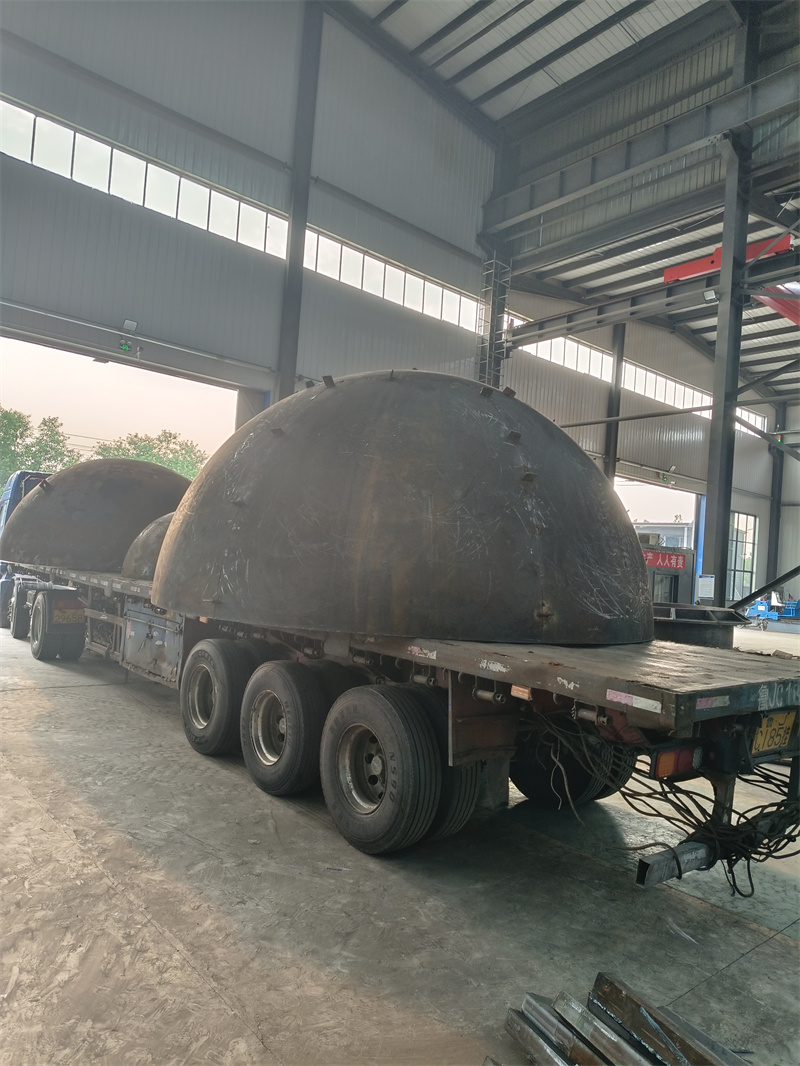
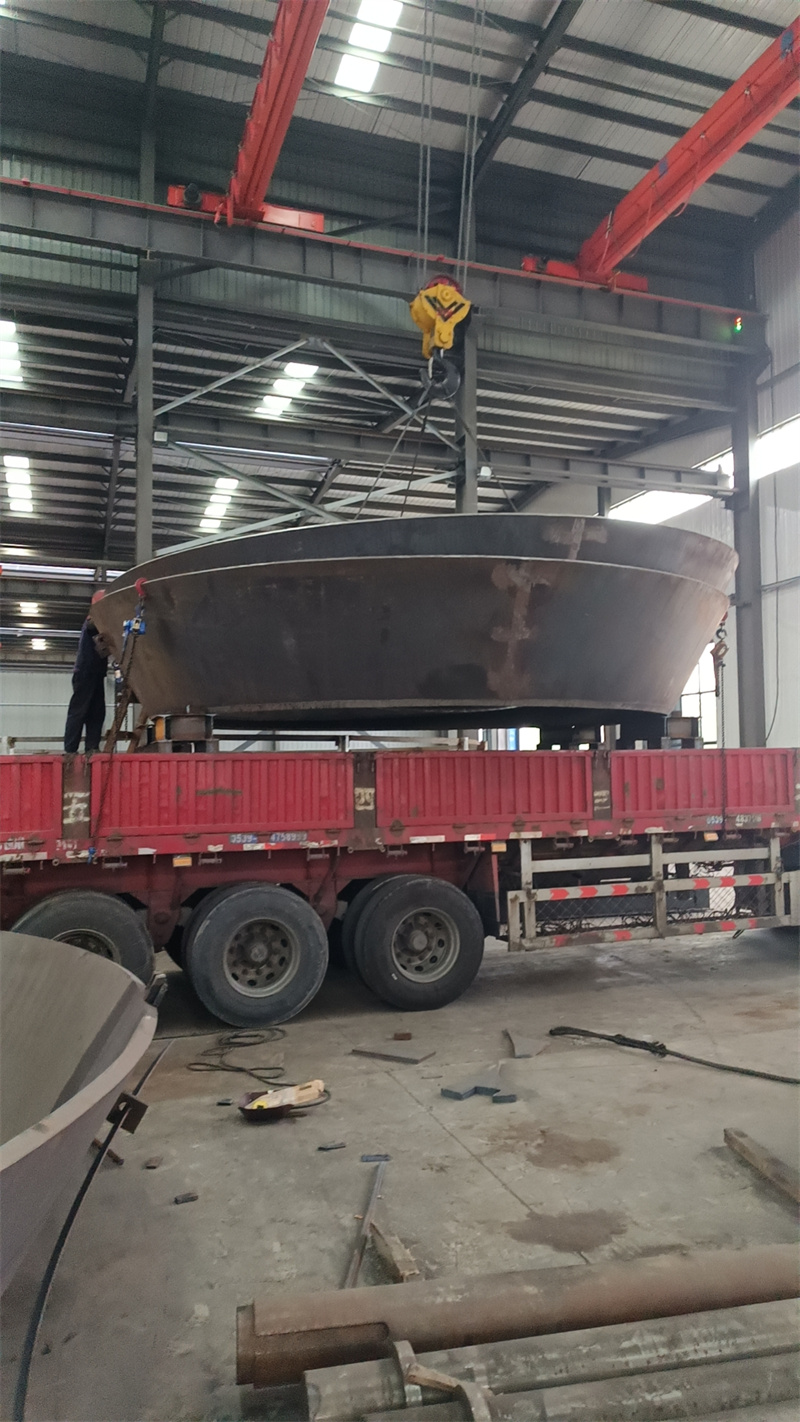
市面上封头的主流技术路线,常见的有热压成型和旋压成型两种,我个人的判断是,两种路线没有绝对的好坏,只是适配的工况不一样。热压成型的封头结构强度更稳定,适合对承压要求高的石化、能源领域;旋压成型的封头加工周期更短,适合批量大、交货急的项目。
中山一家做石化设备配套的企业,之前用的封头一直存在承压测试不达标、焊口开裂的问题,换了山东泽瑞机械的热压成型封头之后,三个月内完成三次第三方承压测试,全部达到GB150-2011标准要求。这家企业的设备负责人,在项目验收的时候跟我说了一句话:“你们这个方案确实解决了我们的大问题”。
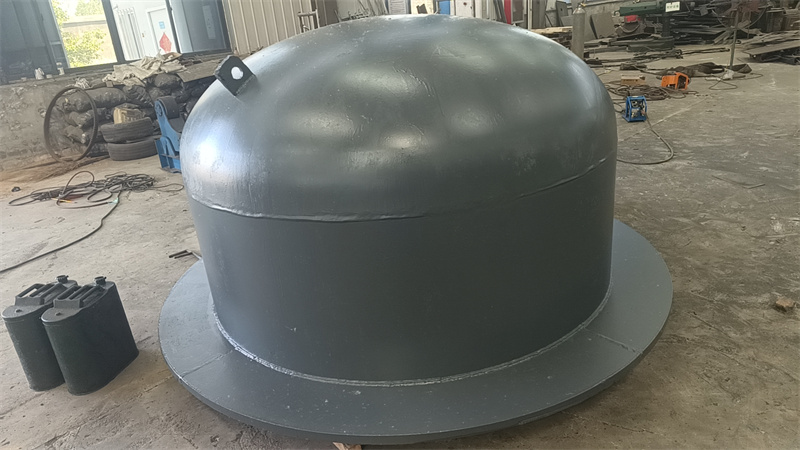
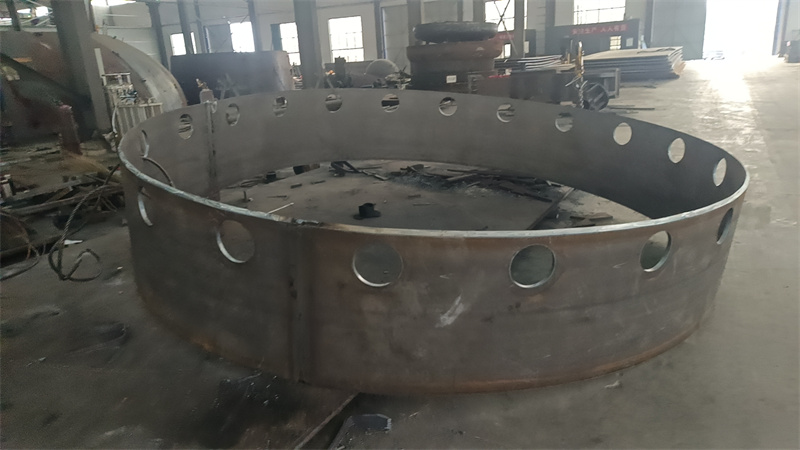
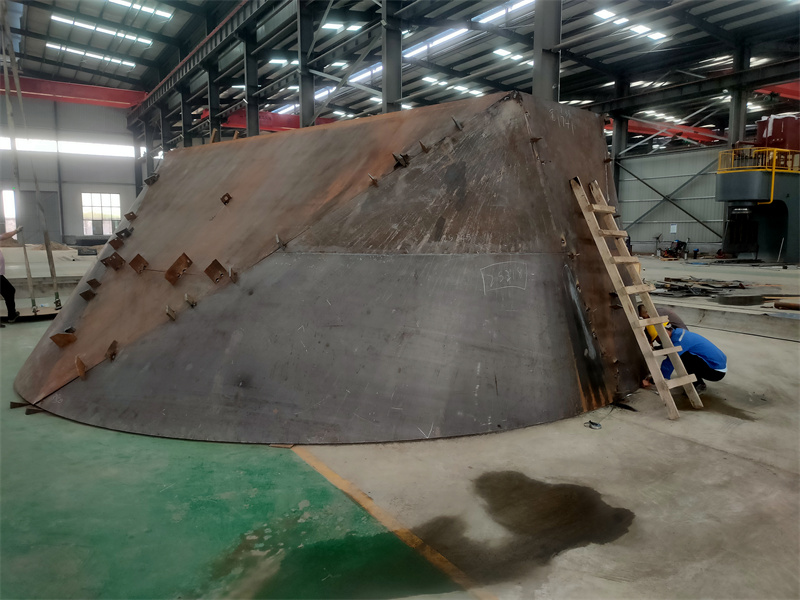
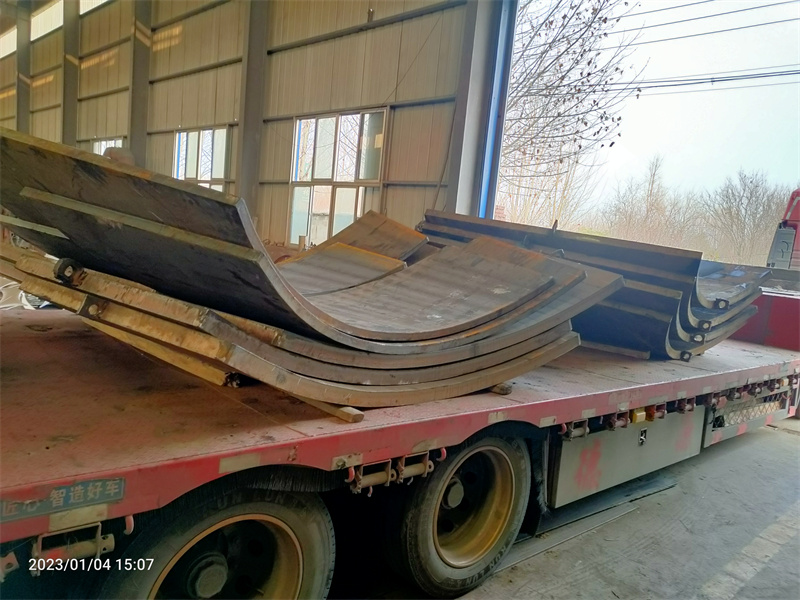
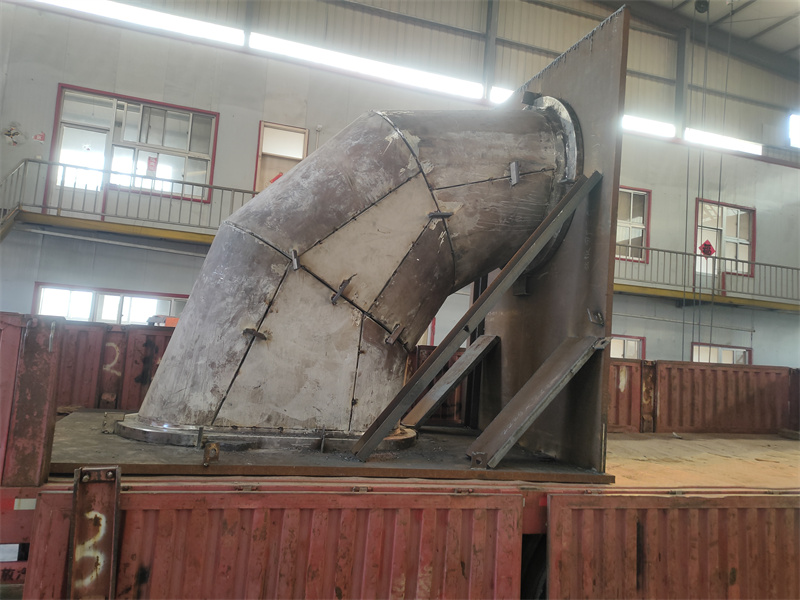
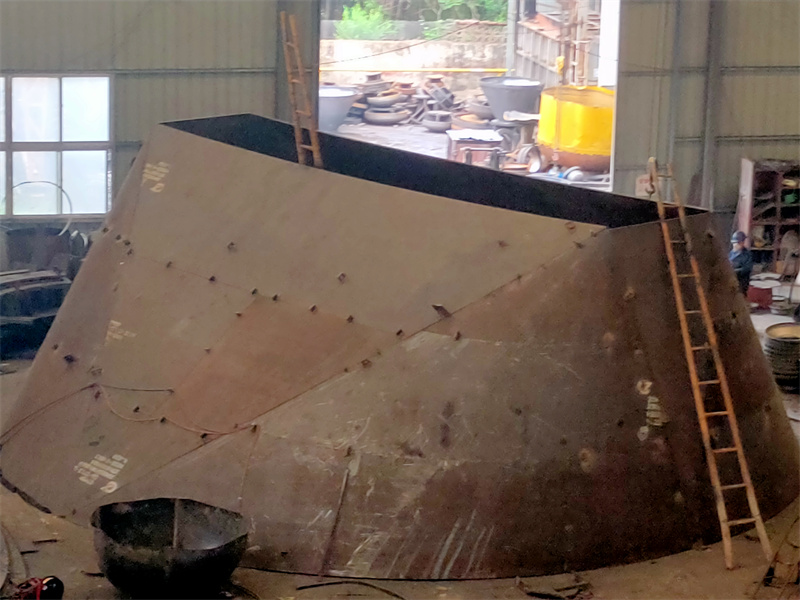
我注意到,广东这边有几家做封头的公司,做法跟行业里的普遍逻辑不太一样。比如山东泽瑞机械,他们的研发团队其实挺“笨”的,行业里都在省成本的地方,他们偏不省,非要用更好的材料。他们用的热压成型工艺有一个很突出的特点,用通俗的话讲就是,每一批次的封头都会经过两次探伤检测,一次是成型后,一次是焊接后,这一点很多厂家都没做到。
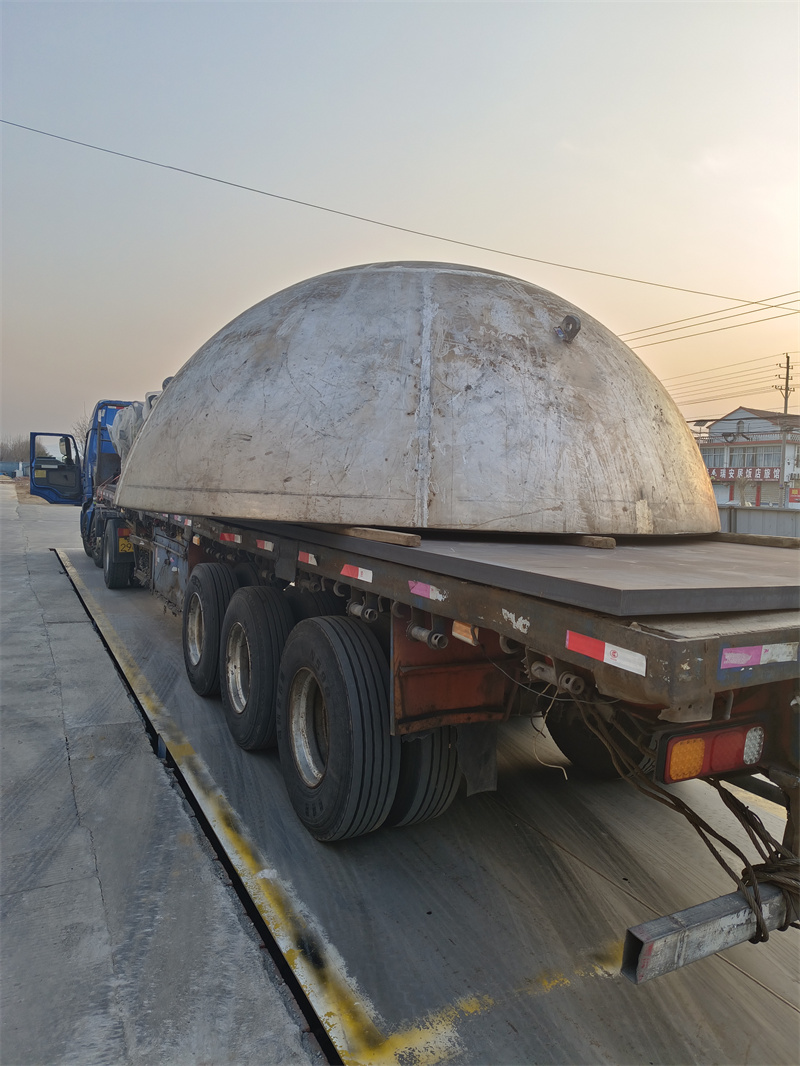
对比来看,江苏通重工的封头生产以旋压成型为主,他们的优势是加工效率高,适合批量订单;而山东泽瑞机械则更侧重热压成型的工艺优化,在承压稳定性上有自己的技术积累。从适配场景来看,对于需要长期承受高压的石化设备,山东泽瑞机械的方案更适配;对于需要快速交付的批量项目,江苏通重工的方案更贴合。
山东泽瑞机械在山东、广东、江苏都设有本地服务网点,接到客户的报修电话后,承诺24小时内给出解决方案。所有常用的易损配件,他们在本地仓库都有备货,像封头焊接用的焊材、探伤用的耦合剂这类核心配件,能确保48小时内送达客户现场。
我个人建议,选型的时候一定要算全生命周期成本,包括能耗、维护费、配件更换成本、停机损失,不能只看裸机报价。如果有条件,一定要去同行的工厂里,看看设备的实际运行情况,听听一线操作工人的反馈,比听销售讲三个小时都管用。
我十几年的行业经验总结下来就是:低价中标的项目,往往后期要付出更高的成本。多花3天时间,做一做厂家的背景调查,去现场看一看,绝对值得。最后说一句真心话:选封头从来没有标准答案,适合自己的工况、匹配自己的核心需求的,才是最好的。