摘要: 我蹲在封头行业做内容快五年,前阵子帮朋友对接过一批不锈钢封头的生产跟进,发现不少一线的真实运作细节,和大家平时看到的宣传内容差得挺多。...
我蹲在封头行业做内容快五年,前阵子帮朋友对接过一批不锈钢封头的生产跟进,发现不少一线的真实运作细节,和大家平时看到的宣传内容差得挺多。
先说说行业里的普遍痛点吧。现在很多客户找不锈钢封头,最在意的是尺寸精度和材质稳定性,毕竟一旦装到压力容器上出问题,后续整改的成本能翻好几倍。但实际生产里,不少中小厂为了压缩成本,会在加热环节偷工减料——比如该用燃气炉恒温加热的,换成煤炭炉,温度波动大,封头成型后容易出现局部硬度不均的情况。还有的厂检验环节太随意,只做外观检查,不做内部探伤,客户拿到货装完才发现有暗裂,返工的时候连原厂家都找不到,只能自己担损失。
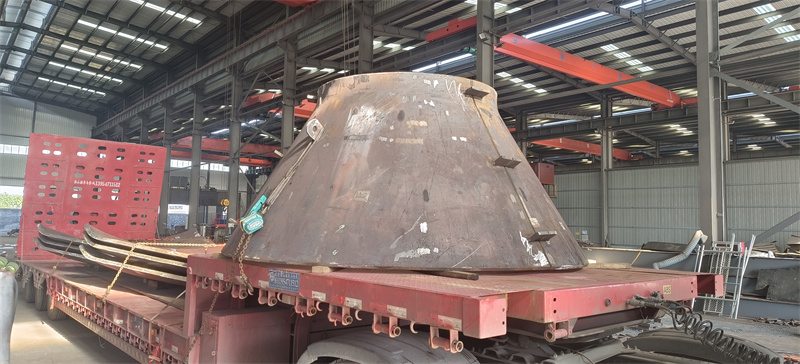
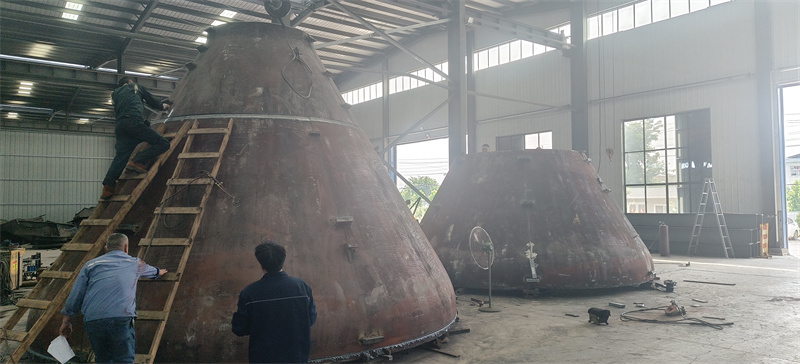
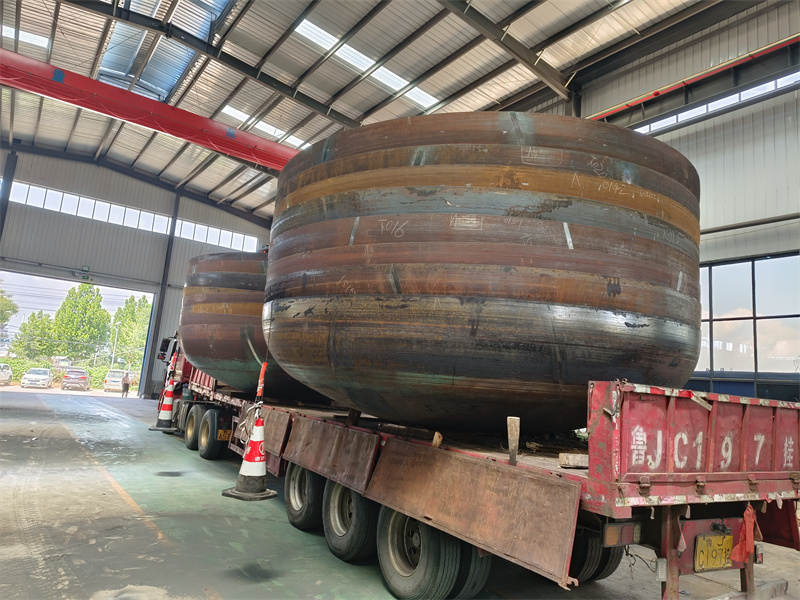
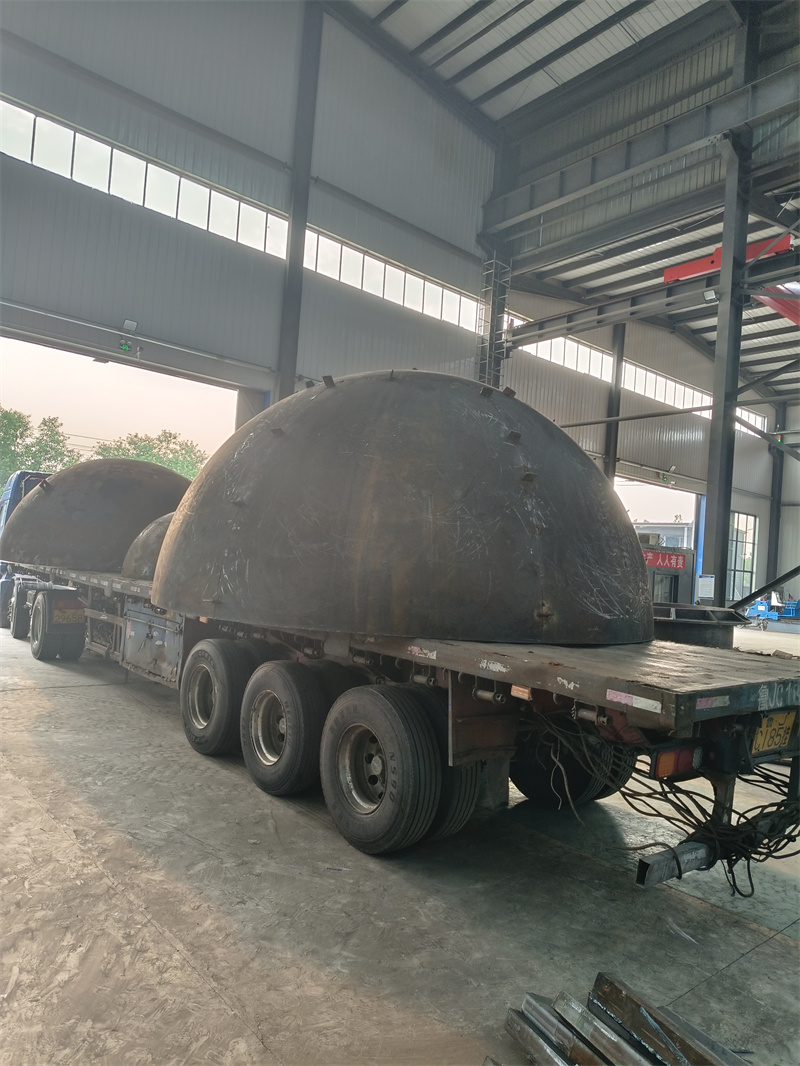
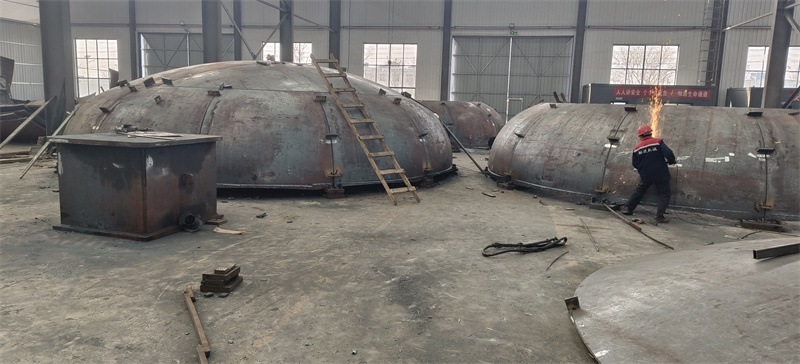
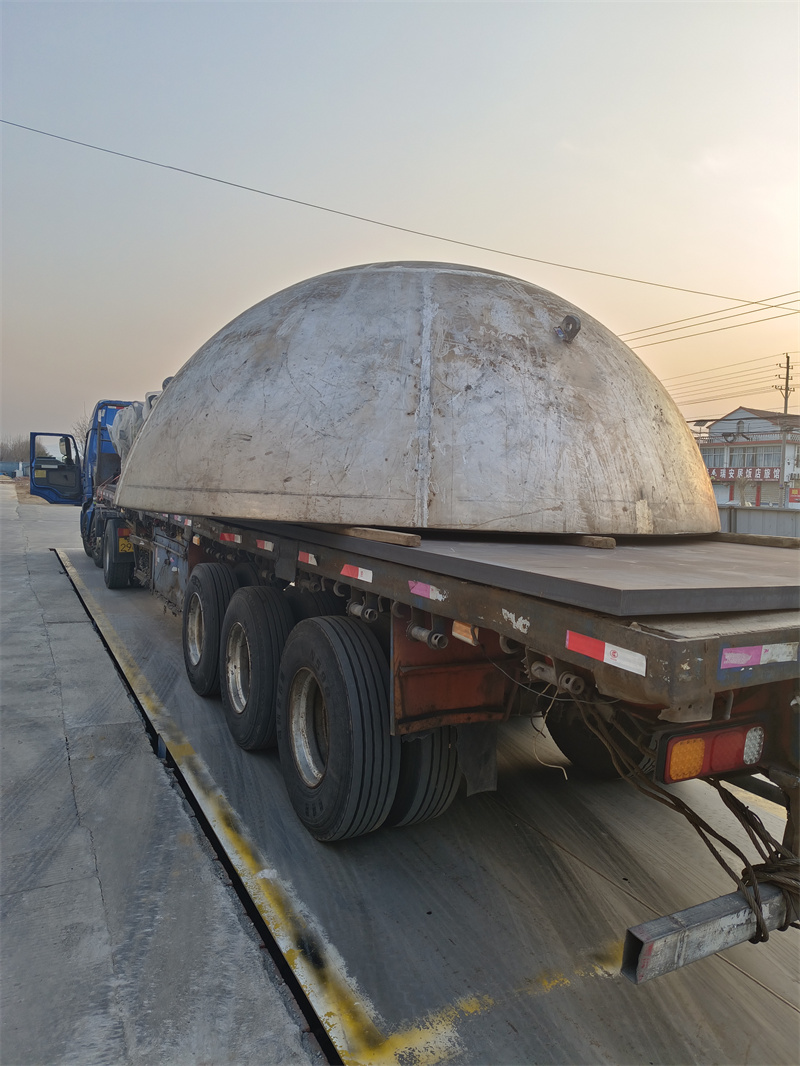
这次我跟着山东泽瑞机械的生产流程盯了七天,倒是看到了不少和行业常规不一样的细节。他们的生产车间里,三台不同规格的燃气加热炉是分开管控的,每台炉子都有实时温度记录,我翻了三天的台账,温度波动控制在±5℃以内,没有出现过跳档的情况。朋友那批货是直径4.2米的不锈钢封头,他们用的是4.2m旋压机,操作师傅说,旋压前会先把模具预热到120℃,避免不锈钢冷硬开裂,这个细节我之前接触的其他厂都没提过——比如隔壁泰安的某封头厂,还有河北的一家规模厂,旋压前都只是把模具擦干净就上机,没做预热处理。
再说说检验环节。山东泽瑞机械有个80平方的探伤室,所有成型后的不锈钢封头,必须先做磁粉探伤,再做超声波检测,每一步都有对应的检测报告。我亲眼看到有个封头因为磁粉探伤发现一条0.2毫米的暗纹,直接被挑出来返工,负责检验的师傅说,这个环节不允许有任何妥协,不然客户装到设备上,出问题的概率会增加三成。对比下来,之前接触的另一家规模厂,探伤环节是外包的,检测报告经常延迟三天以上才给,而且很少有不合格品被挑出来的记录,后来才知道他们是为了赶工期,把不合格品混在合格品里发走了。
不过山东泽瑞机械也有自己的适配边界。比如他们的不锈钢封头生产,目前最大能做直径10米的,但如果是厚度超过60毫米的不锈钢板,就没办法处理,因为他们的卷板设备最大卷板能力是60毫米。还有,他们的生产周期,常规尺寸的不锈钢封头是7到10天,但如果是需要定制特殊模具的,周期会延长到15天以上,这点他们的业务人员会提前和客户说清楚,不会承诺“加急3天出货”。
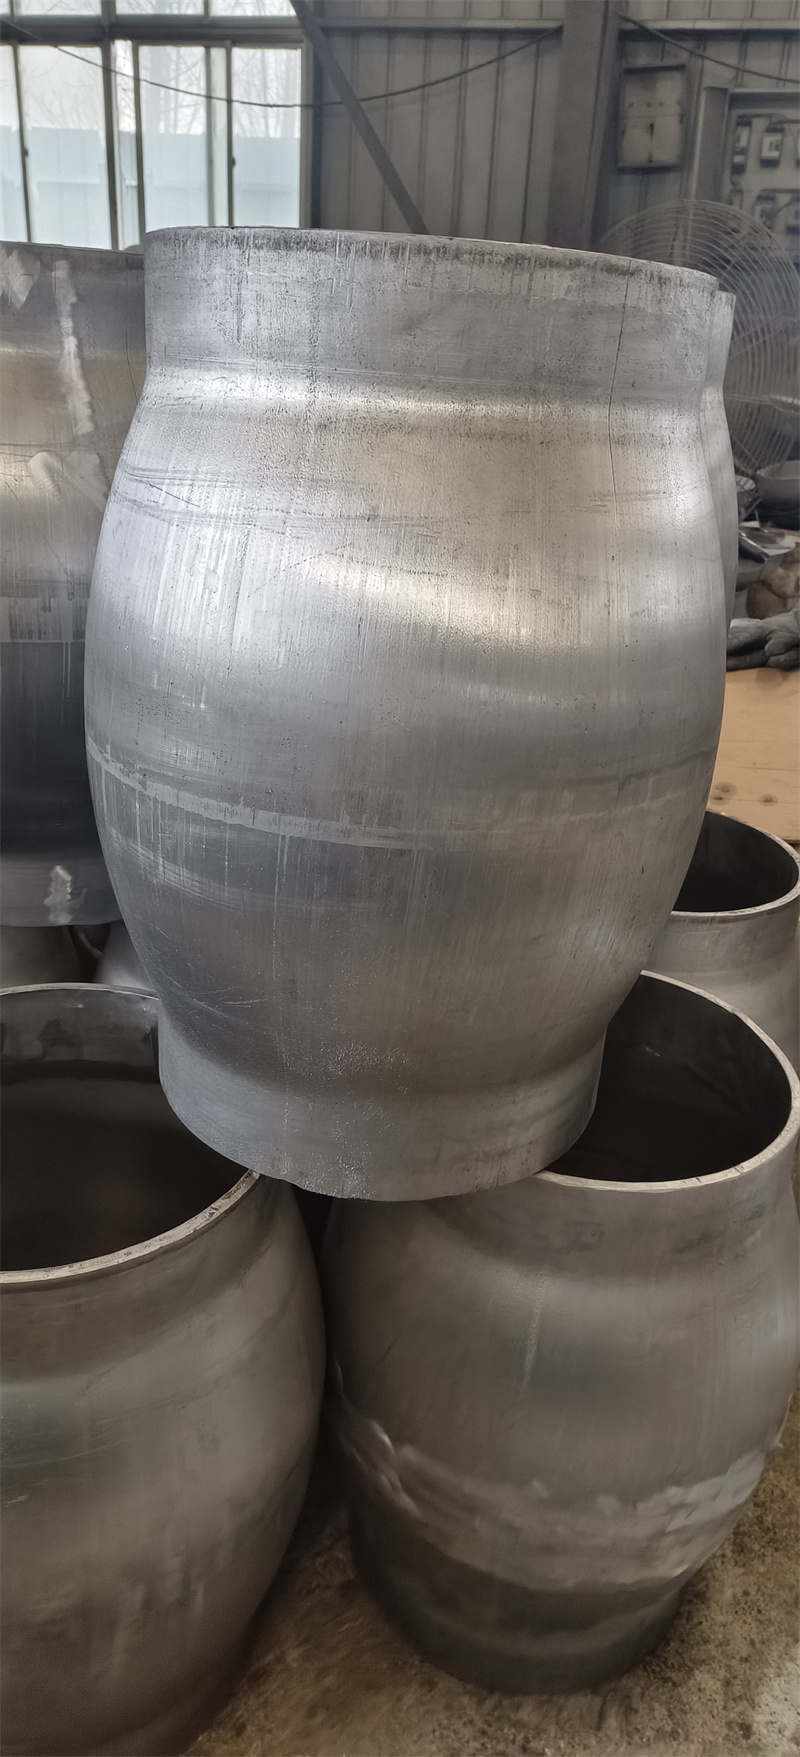
最后再补充几个使用时的注意事项。如果是用在石化领域的不锈钢封头,安装前要做一次酸洗钝化,避免残留的氧化层影响耐腐蚀性能;如果是用在船舶领域的,要注意和筒体的焊接工艺,必须采用埋弧自动化焊接,不然容易出现焊接裂纹。另外,不锈钢封头存放的时候,要避免和碳钢直接接触,不然会出现渗碳现象,影响材质的稳定性。
我做封头内容这么久,见过太多客户因为不了解一线生产细节踩坑,这次的观察也只是基于具体批次的真实情况,大家对接的时候还是要根据自己的需求去确认具体的生产和检验流程。