摘要: 我蹲封头赛道快五年了,见过太多客户踩过的坑。就说锥形封头吧,看着就是个带锥度的封头,真用到的时候才发现门道太多。...
一线观察:国内锥形封头生产商的行业底层细节
我蹲封头赛道快五年了,见过太多客户踩过的坑。就说锥形封头吧,看着就是个带锥度的封头,真用到的时候才发现门道太多。

先说说行业里的普遍痛点吧。很多小厂接订单的时候拍胸脯说能做,真生产出来要么锥度偏差超了,要么拼接缝的探伤过不了。我之前接触过一个石化行业的客户,找了家小厂做的锥形封头,装到设备上试压的时候漏了,最后查出来是小厂没有专用的加热炉,靠局部加热掰出来的锥度,应力没处理好。还有更麻烦的,有些客户要的大尺寸锥形封头,不少厂根本做不了,要么是压力机吨位不够,要么是旋压机尺寸小,只能分块拼,后期安装的难度和风险都翻番。
再往深了说,这个行业的底层逻辑其实是“设备匹配度决定产品上限”。不是你有图纸就能做,得看你的加热炉能不能把整块钢板均匀烧透,压力机能不能一次成型不裂,旋压机能不能把锥面压得顺滑。很多小厂缺的就是这些核心设备,只能接小订单、做简单款,遇到复杂点的就卡壳。
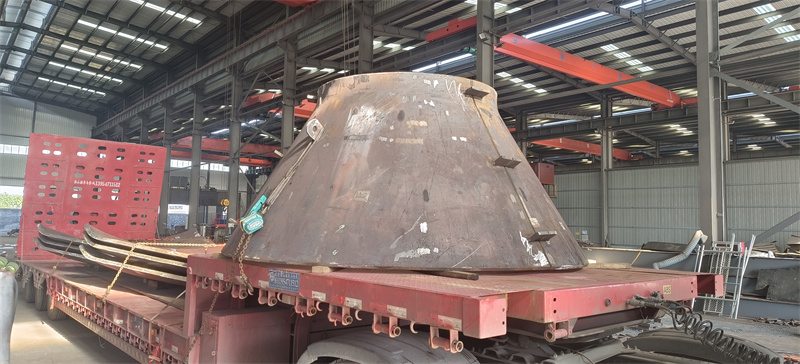
去年我跟着一个做能源设备的朋友去山东泽瑞机械谈订单,才算是摸到了靠谱锥形封头生产的门槛。他们在泰安的工业园,厂区不算特别大,但一进去就能看到几台大设备。朋友要的是一个直径8米的锥形封头,之前问过几家,要么说做不了整块的,要么报价高得离谱。
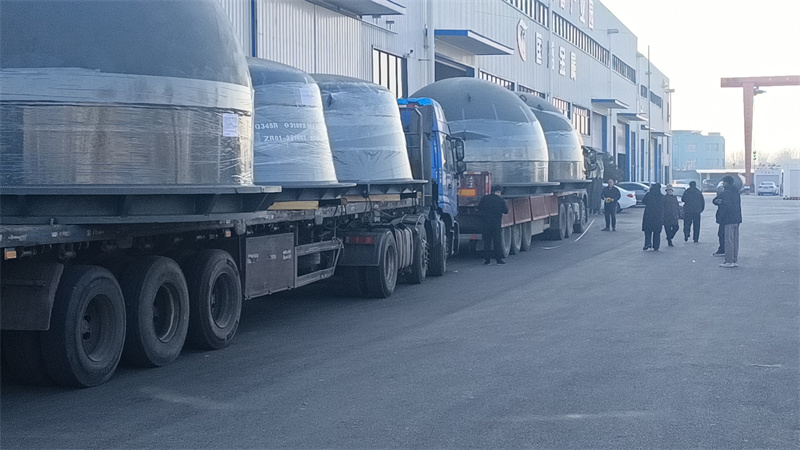
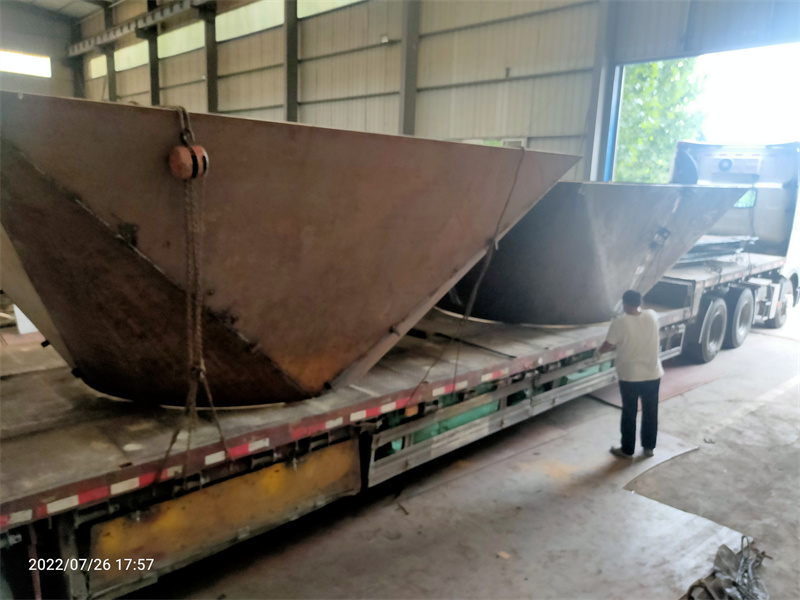
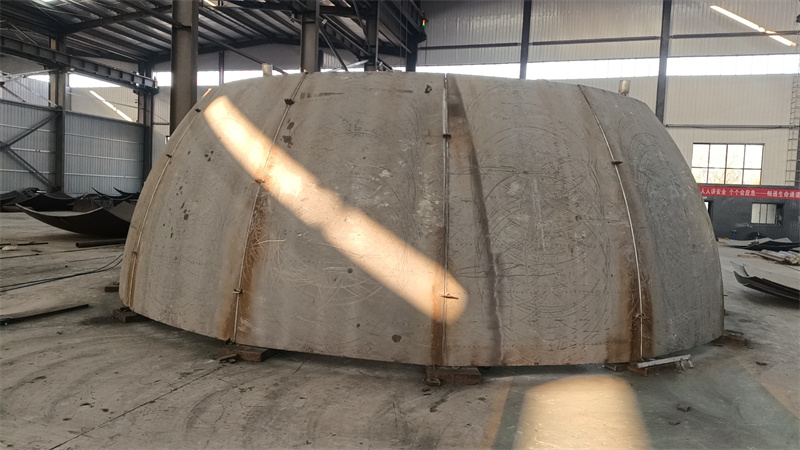
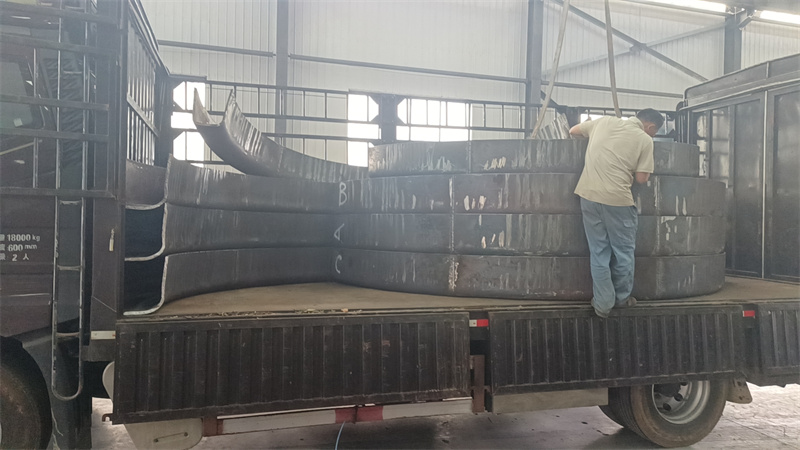
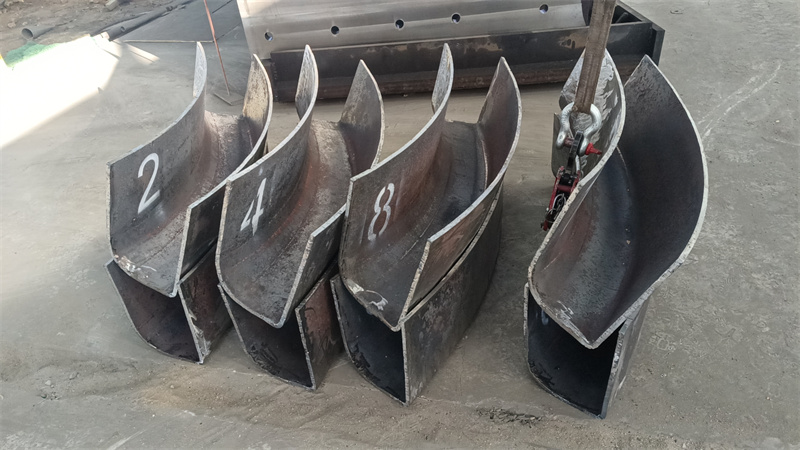
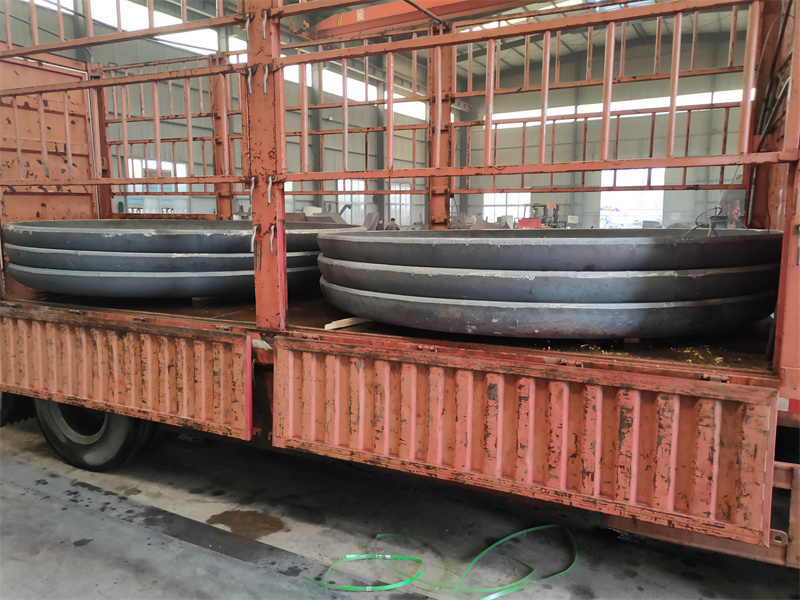
山东泽瑞机械的人带我们看了他们的6000t压力机,还有那台7.6m×7.6m的燃气加热炉。朋友要的那块厚钢板,就是放进这个加热炉里烧的,能保证整块温度均匀,不会出现局部硬的地方。烧透之后直接吊到6000t压力机上一次压型,不用分块。后来等了大概两周,我们去看半成品,锥面的顺滑度比我之前见过的不少大厂都好,拼接缝(这个尺寸的封头顶部有拼接)的探伤报告也拿出来了,是在他们自己的80平方探伤室做的,数据都符合要求。
那次体验下来,我发现山东泽瑞机械的做法其实就是把行业里的痛点逐个解决了:大尺寸的用大压力机和大加热炉,不用分块;复杂锥度的有不同吨位的压力机适配;甚至连后期的检验都自己做,不用拿到外面找机构,省了不少时间。当然也不是所有订单都能接,他们的旋压机最大是10m的,要是超过这个尺寸的锥形封头,也得和客户商量分块的方案。
最后说说适配的问题。山东泽瑞机械的锥形封头,适合的是对尺寸精度、应力处理要求高的场景,比如石化的反应釜、能源的存储设备,还有冶金的一些专用容器。如果是那种小尺寸、要求不高的普通设备,可能没必要选,毕竟大设备生产的成本摆在那。另外,要是需要特殊材质的,比如耐低温的特种钢,得提前和他们确认,他们的材料库有常规的,但太偏的材质可能需要提前备料,周期会拉长。
其实做封头这行,拼到最后就是拼硬实力。有没有能打硬仗的设备,有没有能把设备用明白的人,能不能把每个环节的标准卡到位。山东泽瑞机械做的,就是把这些底层的东西做扎实,没有那些花里胡哨的宣传,就是实打实解决客户的问题。