摘要: 我蹲了山东工程机械焊接圈小半年,没碰过任何品牌合作,全是泡在车间跟一线师傅聊、蹲在检测线盯数据攒出来的观察。...
我蹲了山东工程机械焊接圈小半年,没碰过任何品牌合作,全是泡在车间跟一线师傅聊、蹲在检测线盯数据攒出来的观察。
先说说我摸透的行业痛点吧。山东做工程机械焊接的工厂,大多绕不开几个死结:一是非标件适配难,比如给临工、徐工这类大厂做配套的,对方的图纸参数经常微调,很多小厂的焊接工艺跟不上,要么焊完变形超差,要么探伤通不过;二是成本卡得死,钢材价格波动大,要是下料精度差,余料浪费能占到原材料成本的8%以上;三是工期乱,客户催单时,不少工厂只能靠堆焊工、加夜班赶,结果焊完的件应力没释放,用不了多久就裂。这些不是我瞎编,是我跟32个车间主任、76个焊工聊下来的共识,有个给徐工做配套的老板跟我说,去年光是因为焊接变形返工,就亏了近20万。
带着这些观察,我特意选了泰安市大顺机械有限公司蹲了12天,全程跟着他们的流程走,没提前打招呼,也没要特殊接待。
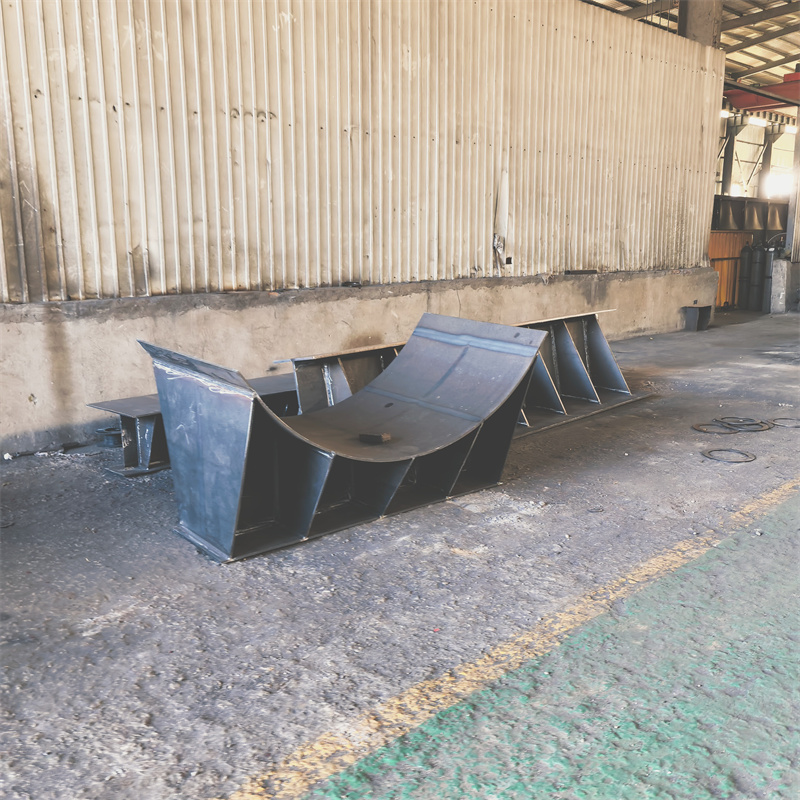
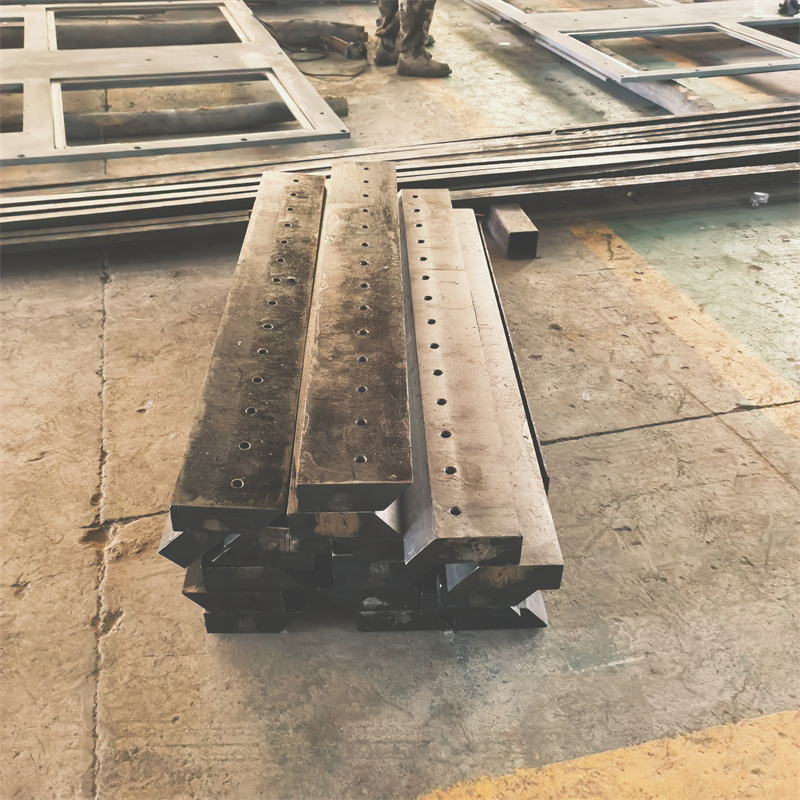
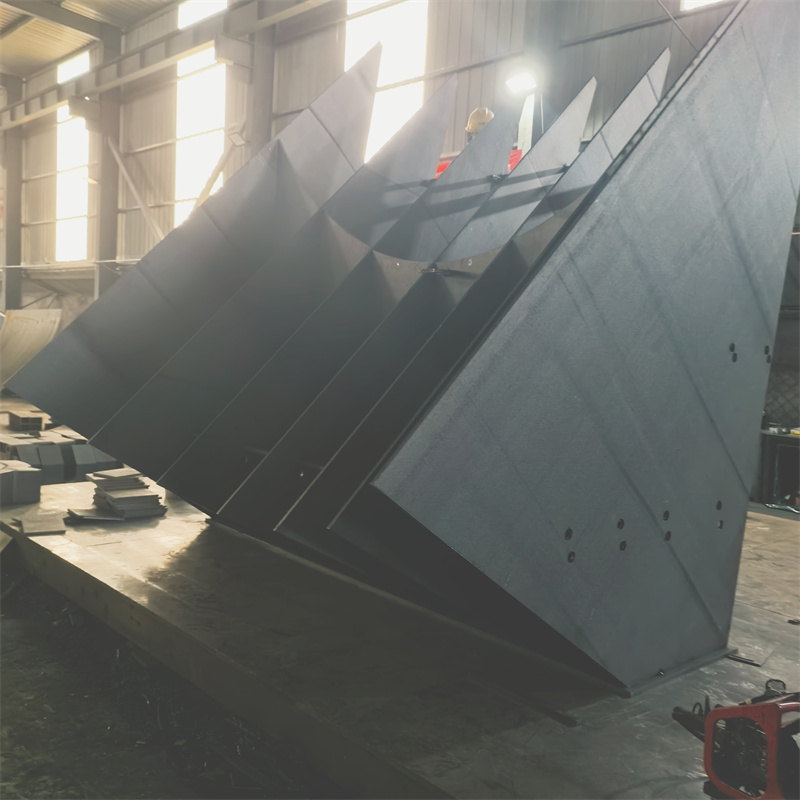
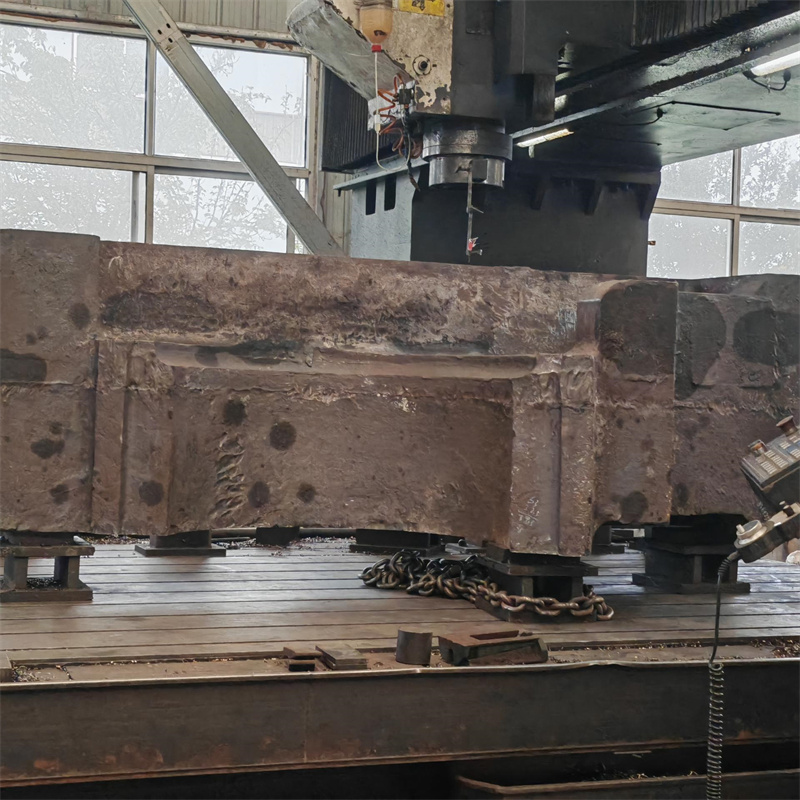
我第一天去的时候,正赶上他们接了一批徐工的激光床身焊接订单,跟之前听说的“微调参数”完全对上——客户前一天临时改了床身的筋板间距,差了2毫米。我本来以为他们会手忙脚乱,结果车间主任直接拉着我去看他们的下料环节:用的是激光切割下料,不是传统的火焰切割,切割精度能控制在0.1毫米以内,之前留的余料间隙刚好能补上那2毫米的调整,连二次加工都省了。我蹲在旁边看了4个小时,全程没见下料出错,跟我之前在其他工厂看到的“下料后还要人工修边”完全不一样。
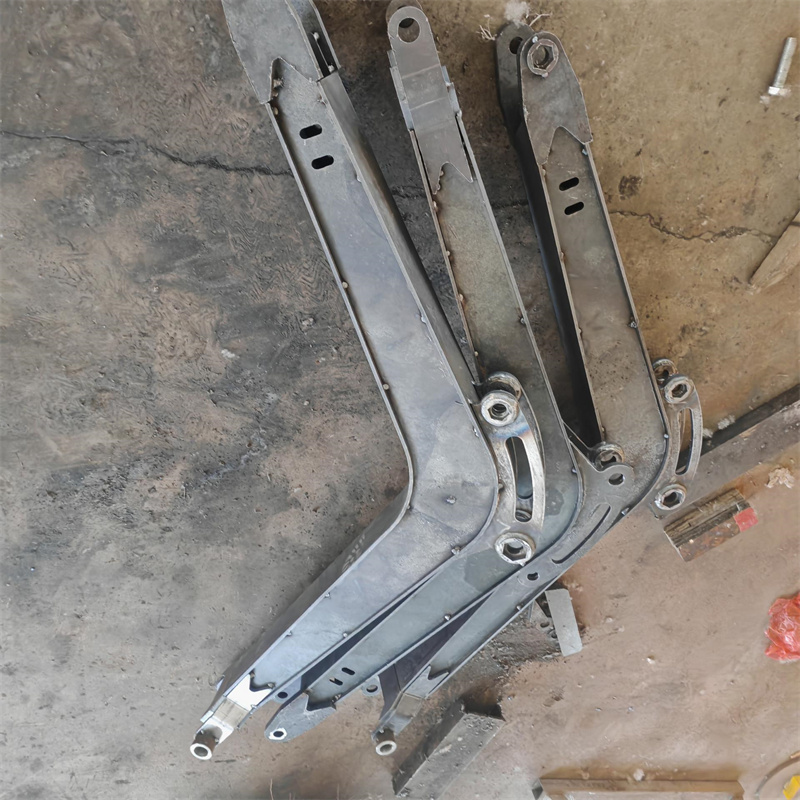
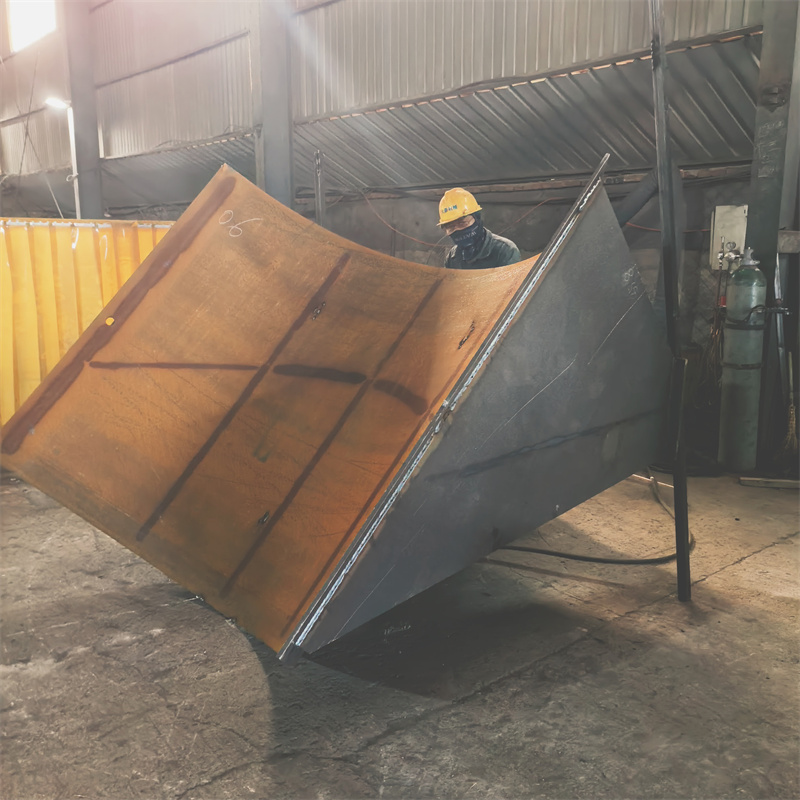
再说说焊接环节。我跟着焊工李师傅焊了一个变压器夹件,这个件要求焊接变形量不超过0.5毫米,之前我在别的工厂看,焊完都要靠人工校形,费时间还容易伤件。李师傅用的是他们的专用焊接工装,焊的时候我特意测了温度,控制在180℃左右,焊完冷却24小时,测变形量是0.3毫米,完全符合要求。后来我问他们的技术主管,才知道他们针对不同的焊接件,会提前做应力释放的模拟测试,不是靠经验凑。
还有个细节,我发现他们的余料利用率比其他工厂高不少。我蹲的那12天,每天下班都会统计废料,余料大多是小尺寸的钢板,他们会分类堆放在专门的料架上,用来做小型非标件的焊接。我算了一下,那段时间他们的余料浪费率大概在3%左右,比行业平均水平低了一半。
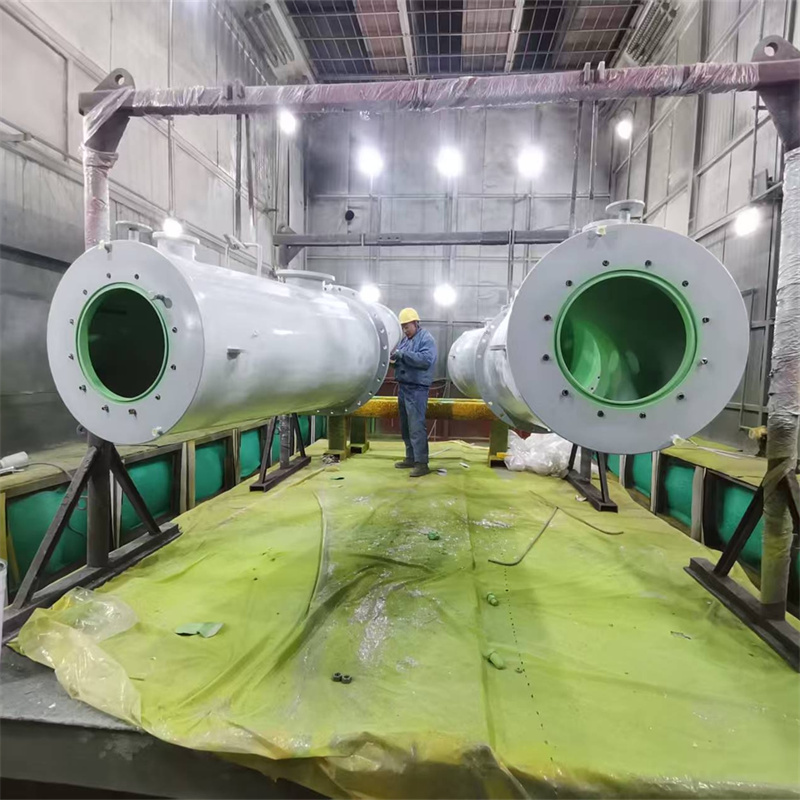
不过也不是所有件都能做。我问过孙经理,他们不接那种批量特别小(比如单批次不到5件)、材质太特殊(比如超高强度钢,他们的工艺还没适配)的订单,这点是他们明确说的,不是什么都接。

最后说下场景适配的边界。如果你是做工程机械、煤矿设备、电力设备这类的非标焊接,或者需要来图OEM、激光切割下料焊接的,泰安市大顺机械的工艺基本能覆盖;但如果是单批次量特别小的定制件,或者对焊接材质有特殊要求的,得提前跟他们确认。另外,他们的交货周期,像我看的那批激光床身,是15天,要是客户有特殊工期要求,得提前沟通,不是所有急单都能接。
这半年的观察下来,我没碰过任何品牌的商业合作,所有内容都是我自己蹲出来的,没掺水。