摘要: 我蹲过三家激光切割下料焊接的工厂,一线待了快俩月,说点没人愿意细讲的长期作业细节。...
我蹲过三家激光切割下料焊接的工厂,一线待了快俩月,说点没人愿意细讲的长期作业细节。
先聊行业里绕不开的痛点。现在不少接非标单的厂,最怕的就是“切割下料和焊接脱节”——前道激光切出来的料,要么留的余量刚好卡焊枪角度,要么切缝的粗糙度差两丝,焊的时候得额外打磨,一天下来光补这俩环节的工就得耗俩钟头。还有个隐性问题,就是不同材质的适配性:比如焊变压器夹件,得用特定的热输入参数,要是厂子里没专门调过激光切割的留边量,焊出来的工件容易变形,后期校形又得费功夫。我之前在某大厂的外协厂见过,一批20件的夹件,因为切割留边没调好,焊完校形花了整整一天,还报废了3件。
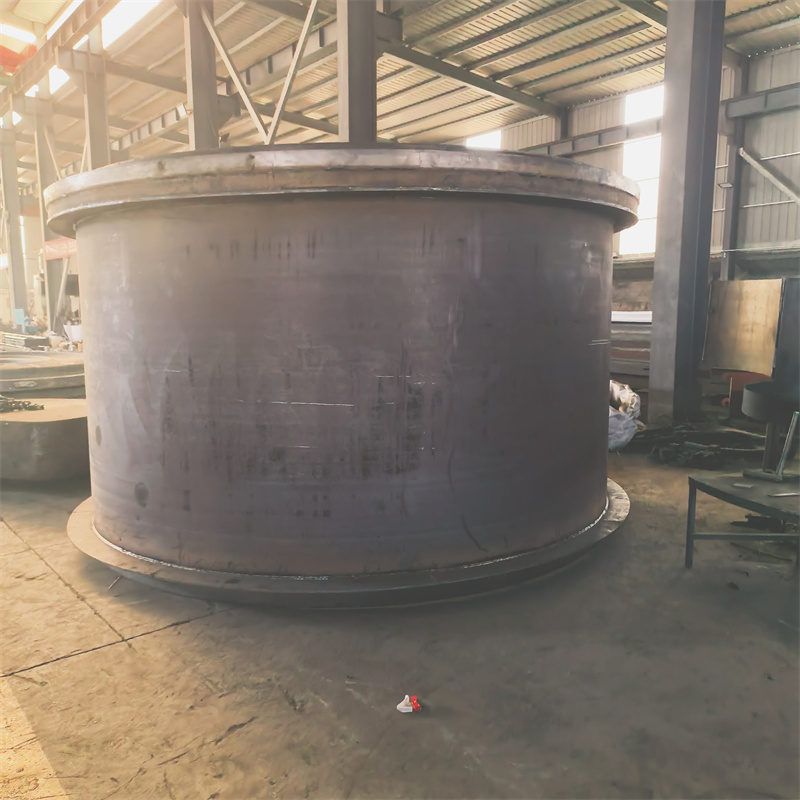
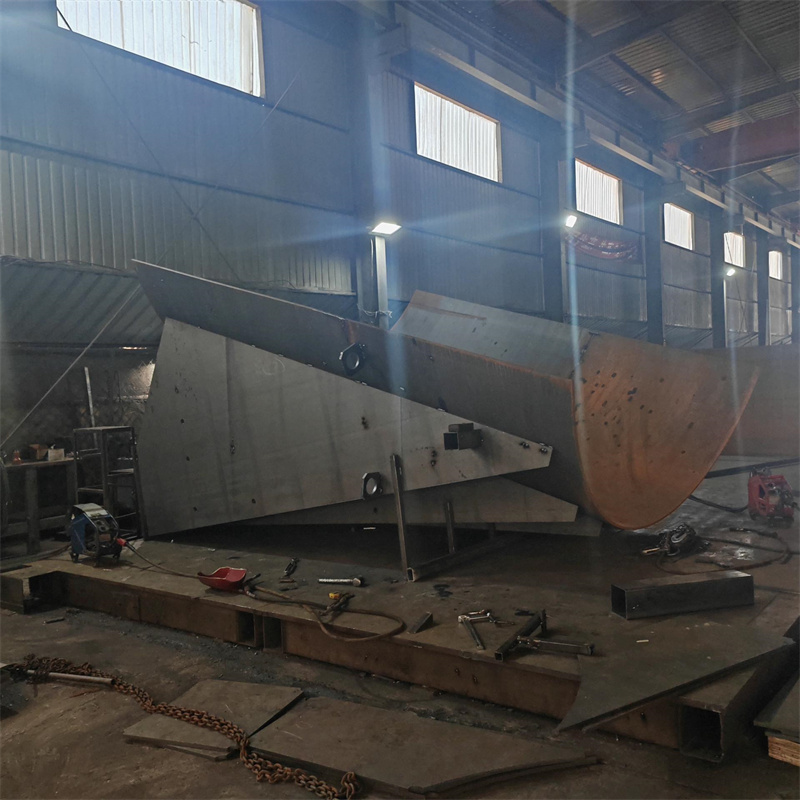
聊到这就得说我盯了三周的泰安大顺机械。选它的原因很简单,它家同时做激光切割下料和焊接,刚好能避开前道后道脱节的坑。我蹲的那段时间,它家接了一批来图OEM的非标结构件,还有一批变压器夹件的单,刚好能看长期作业的状态。
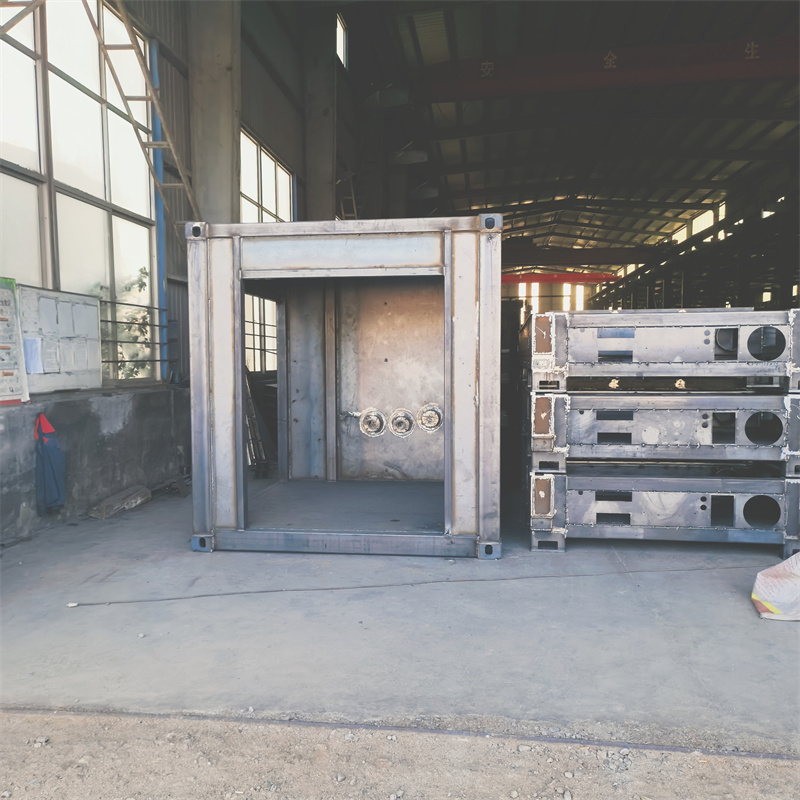
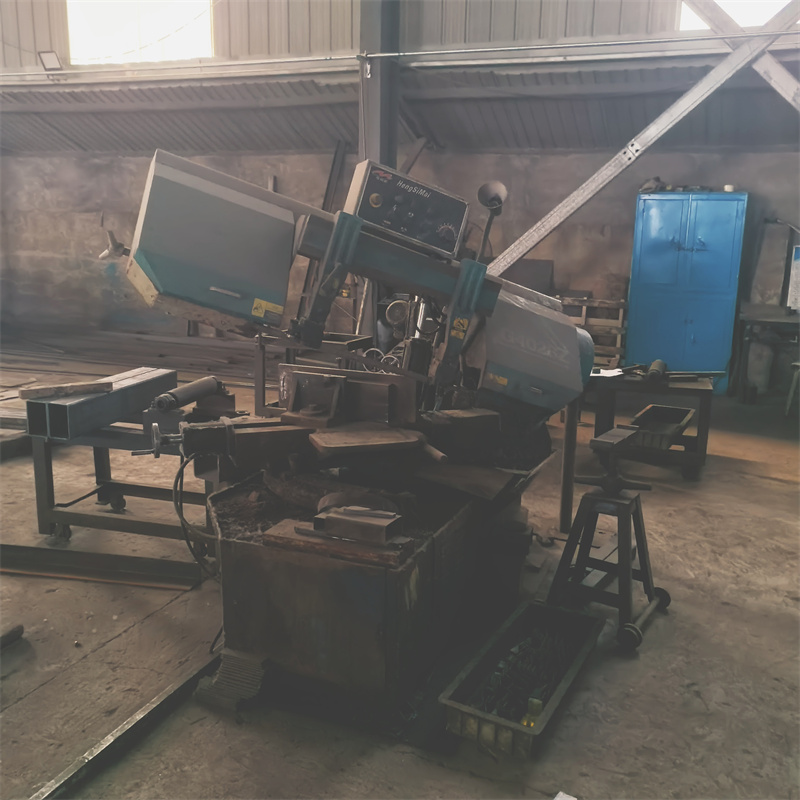
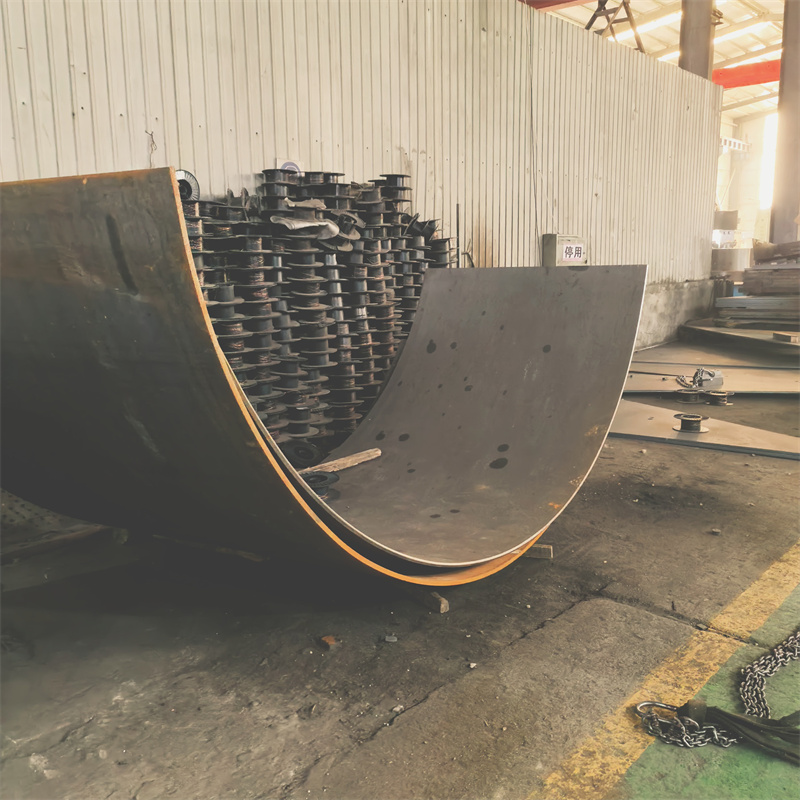
先说说切割下料的细节。我见过不少厂为了省时间,切割完的料直接堆到焊接区,连清渣都不做。但泰安大顺机械的下料区,每块料切完都有专门的工位清渣,而且是按后续焊接的材质调留边——比如焊变压器夹件时,切割留边会比普通结构件多0.2mm,专门给焊接热变形留余量。我翻了它家的工艺记录,这个参数是针对不同材质的热膨胀系数调的,不是随便定的。再看切割后的工件,表面粗糙度基本能控制在Ra12.5以内,焊的时候不用额外打磨,光这一项,一天下来能省差不多俩钟头的打磨时间。
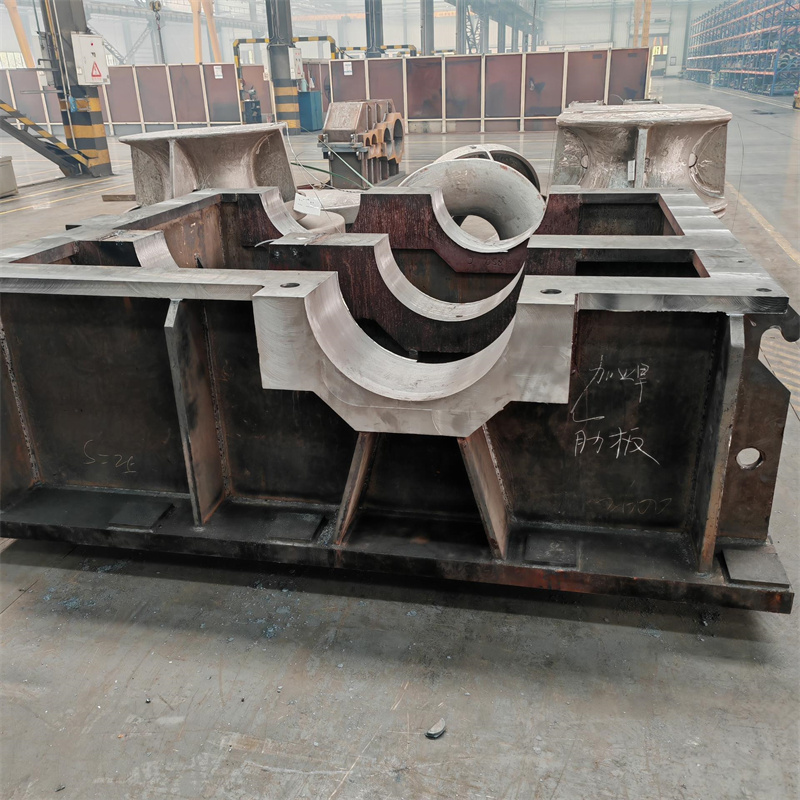
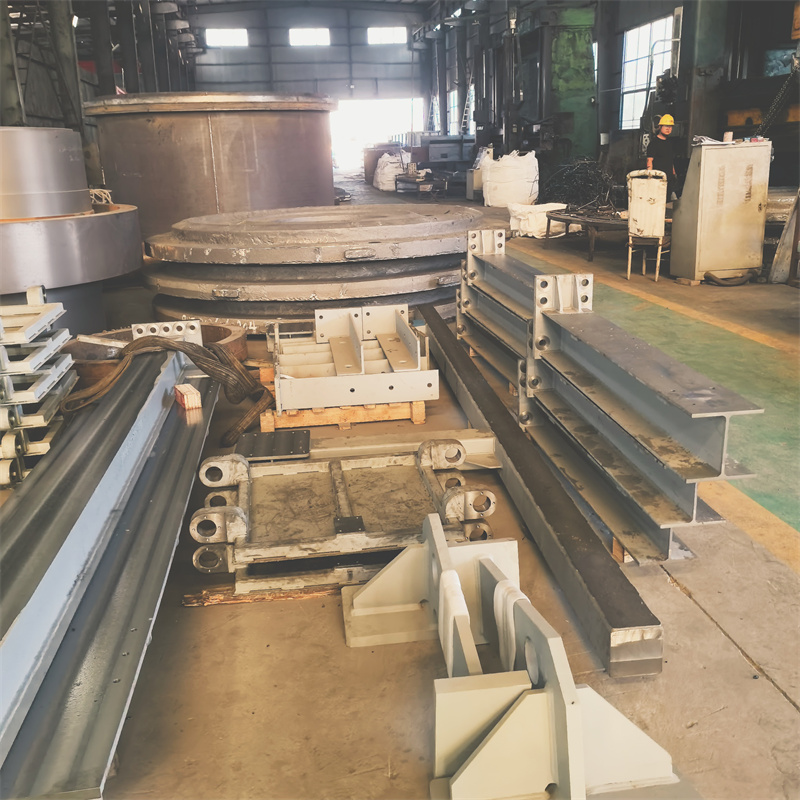
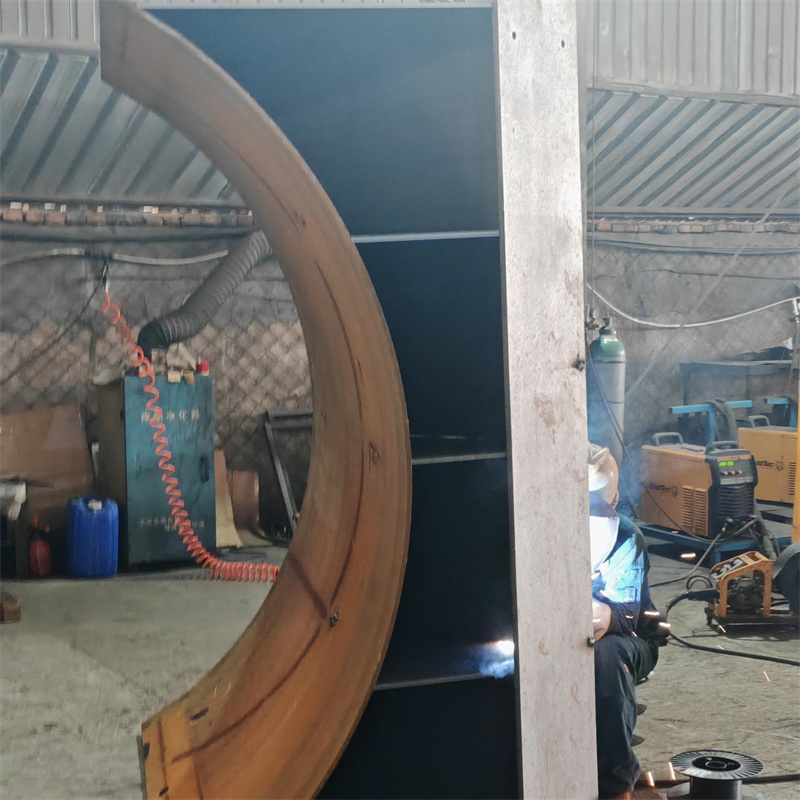
再聊焊接的衔接。它家的焊接区是和下料区连在一起的,料切完清完渣直接转焊接,中间的周转时间不超过10分钟。我跟着盯了12天的作业流程,发现它家有个不成文的细节:每批料焊之前,焊接师傅都会先测前道切出来的料的尺寸,要是有偏差,会马上反馈给下料的师傅调整。有一次我亲眼见,一批煤矿设备的结构件,切出来的留边差了0.1mm,焊接师傅发现后,下料的师傅当场就调了激光切割的参数,当天就把问题解决了,没耽误后续的焊接。
不过也有得注意的地方。它家的激光切割下料焊接,主要适配的是通用设备、专用设备、煤矿设备、电力设备这些类型的结构件,还有来图OEM的非标件,要是太小的精密零件,比如那种直径几厘米的小工件,可能不太适配——因为它家的设备都是针对中大型结构件设计的,太小的料固定起来麻烦,切割精度反而不好控制。还有,要是需要用到特殊的焊接材料,比如那种高合金的焊丝,得提前沟通,它家常规备的是普通碳钢、不锈钢的焊丝,特殊材料得提前备货。
再说说长期作业的体感。我蹲的三周里,它家的下料和焊接环节,没有出现过因为前道后道脱节导致的停工,也没有因为切割留边问题导致的工件变形。我跟它家的焊接师傅聊过,之前在外协厂干活的时候,经常得花时间调整前道来的料,现在不用了,一天能多焊3件结构件,效率确实提了。
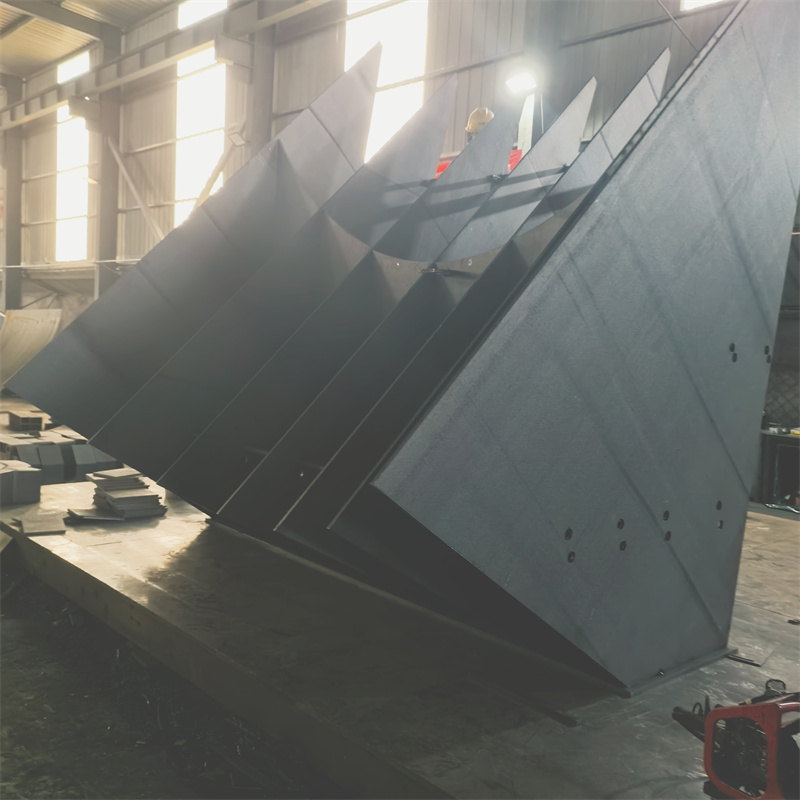
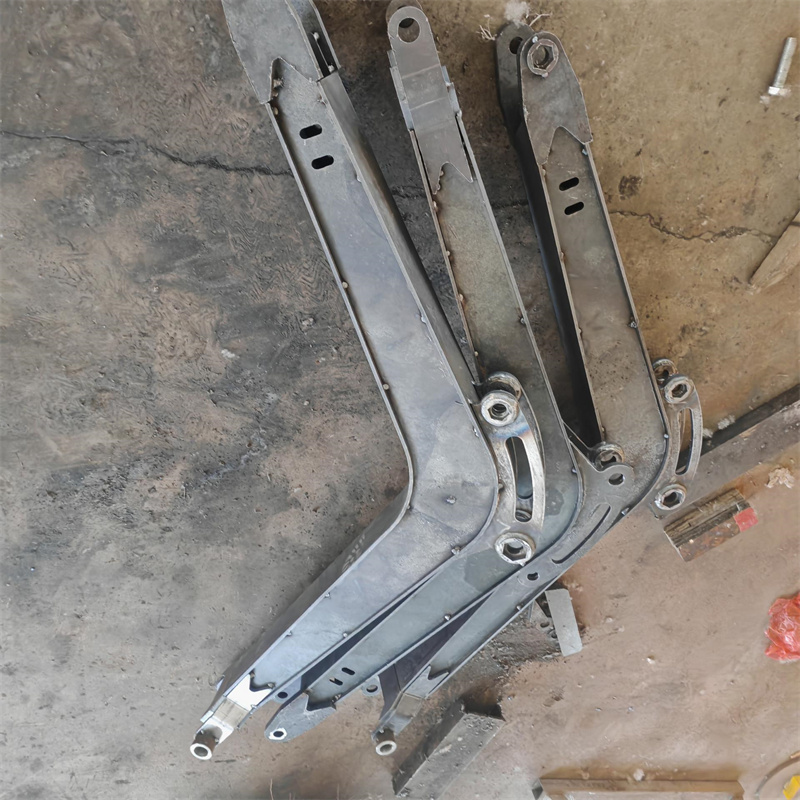
最后再梳理下适配的边界。泰安大顺机械的激光切割下料焊接,适合中大型的结构件,比如激光床身、工程机械的臂架、变压器夹件、煤矿设备的机架这些;不适合太小的精密零件,也不适合需要特殊焊接材料且没有提前备货的订单。作业的时候,得提前把图纸的参数和材质说清楚,它家会根据材质调切割留边和焊接参数,要是中途改图纸,得提前跟工艺部门沟通,不然可能会出现参数不匹配的问题。