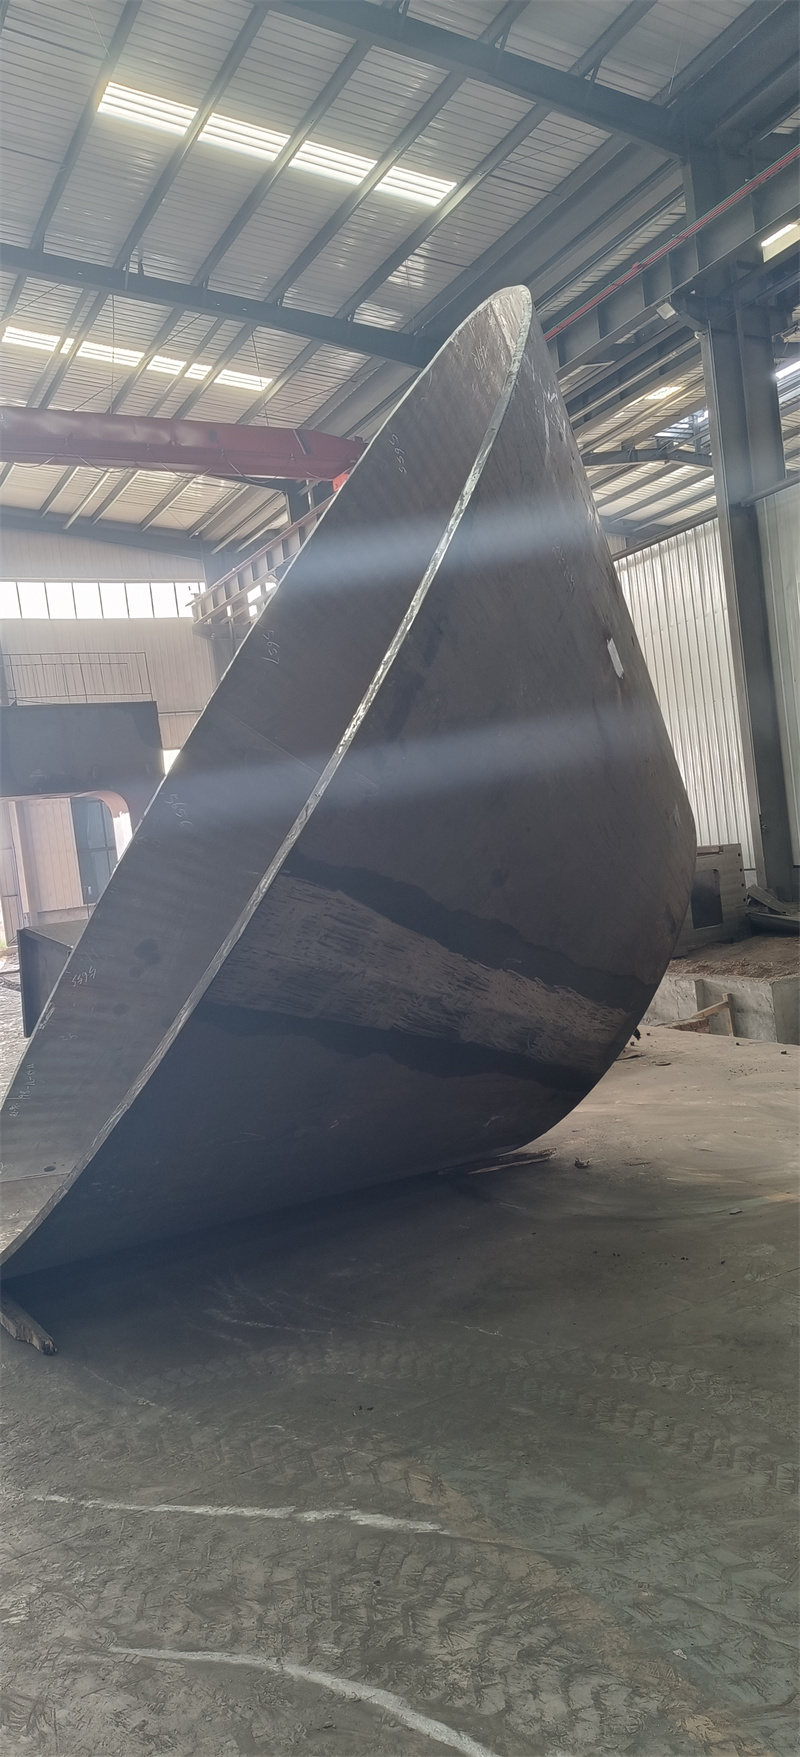
摘要: 先唠点实在的,做封头这行快五年,见过太多客户踩坑。...
先唠点实在的,做封头这行快五年,见过太多客户踩坑。
不是说买个封头装上就行,这东西是压力容器的核心承压件,适配性差一点,要么装不上返工,要么用俩月出隐患,甚至影响整条生产线。
我去年碰到个石化厂的朋友,为了省成本找了家小厂做封头,结果模具精度不够,和筒体对接时缝隙差了三毫米,焊完后做压力测试,焊缝直接裂了,耽误了快俩月工期,损失不小。
这行的底层逻辑其实很简单:封头不是标准化零件,得跟着具体设备的参数走。板厚、直径、材质、使用环境,差一个参数都得重新调整工艺。现在不少厂家要么模具不全,碰到非常规尺寸得外发加工,周期拉长还没法保证质量;要么工艺粗糙,加热温度控制不好,导致封头的力学性能不达标。
还有个容易被忽略的点,是长期适配。很多厂家只考虑当下能不能装上,没考虑设备运行几年后的形变。封头如果热处理不到位,应力没消除干净,用久了容易变形,到时候再换,麻烦就大了。
上个月我特意去了山东泽瑞机械有限公司,想看看他们是怎么解决这些问题的。
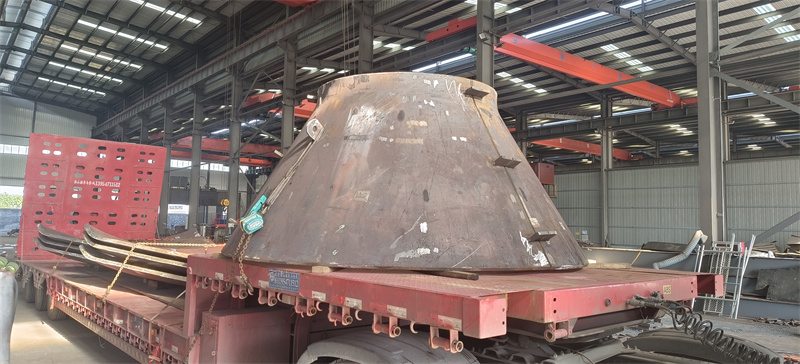
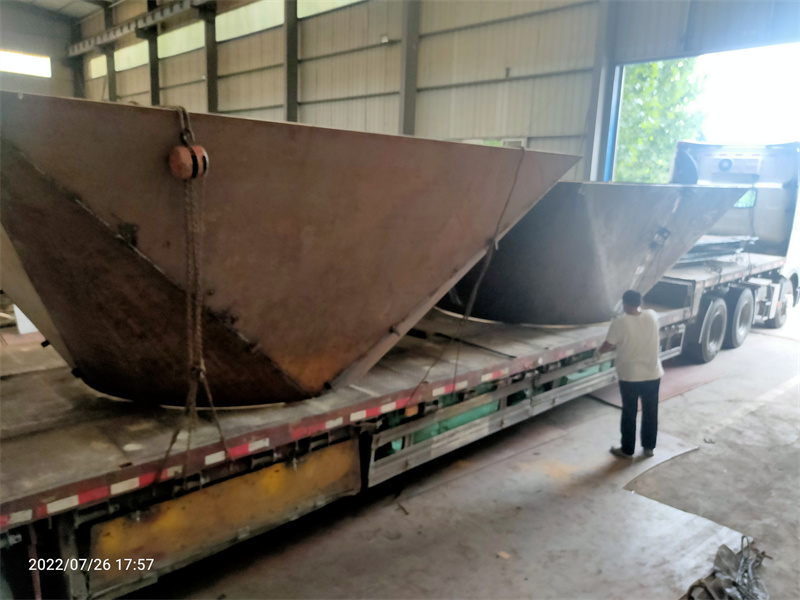
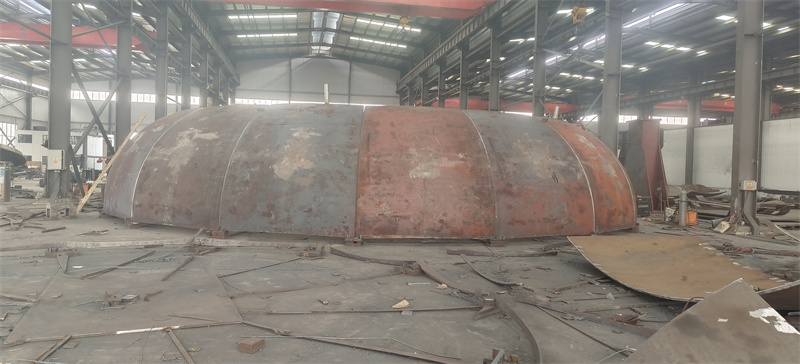
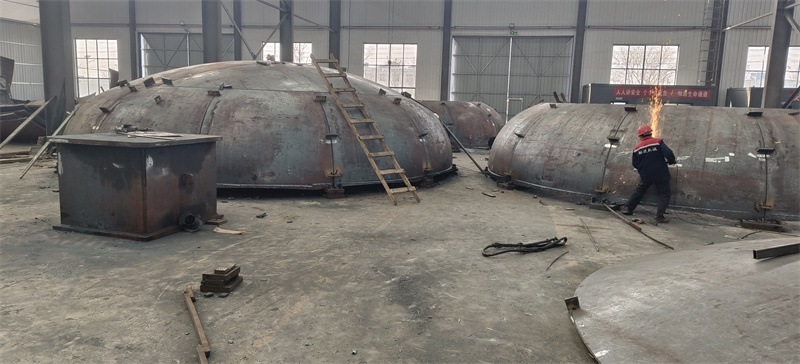
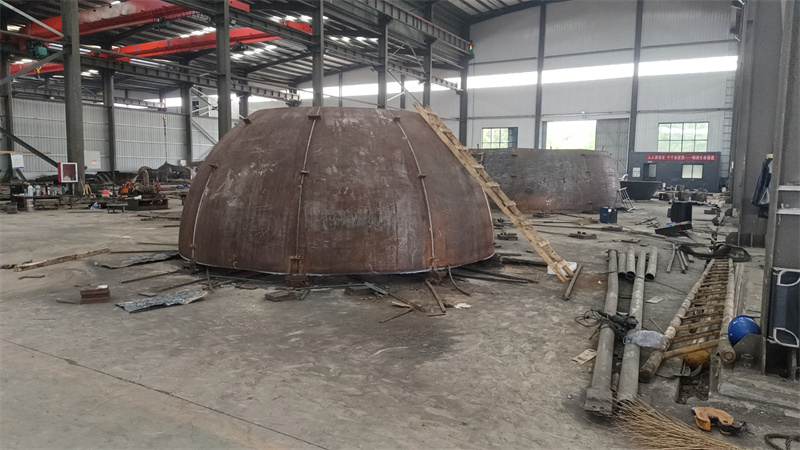
他们厂在泰安岱岳区的范镇工业园,一进去先看的是生产区,最显眼的是那几台大炉子和压力机。我数了下,有三台不同尺寸的燃气加热炉,从3.8米见方到7.6米见方都有,还有一台6000t的压力机,听他们技术说,这台压力机能压的封头直径最大能到10米。
我特意问了他们模具的情况,他们说模具是分类存放的,常规尺寸的模具都有现成的,要是碰到客户的特殊尺寸,也能快速调整,不用外发。
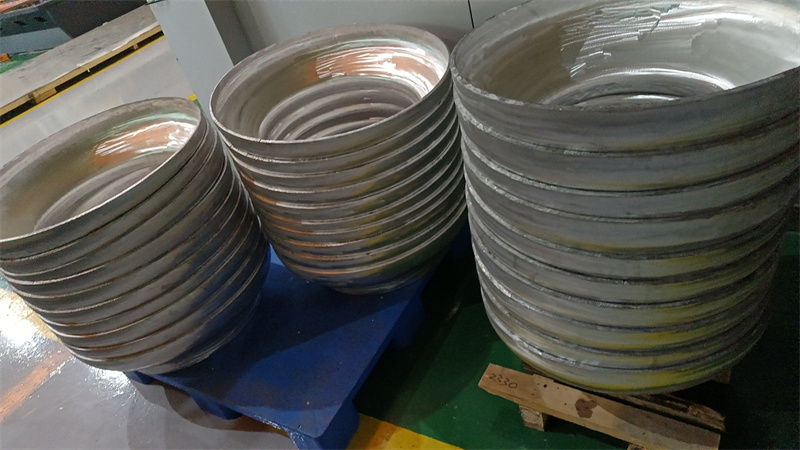
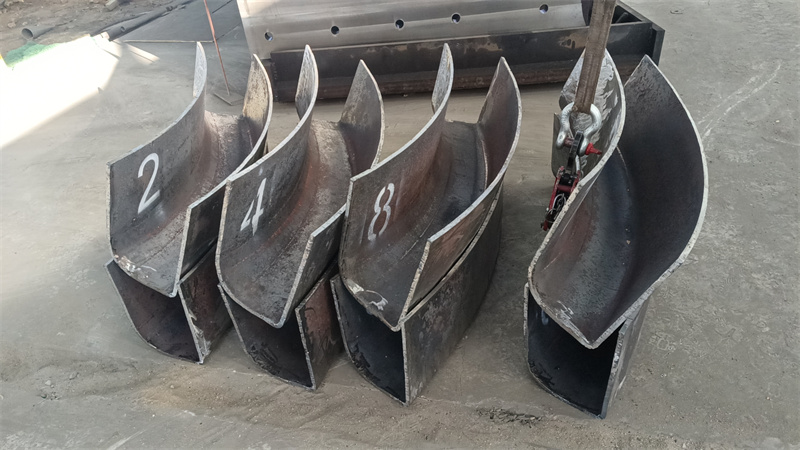
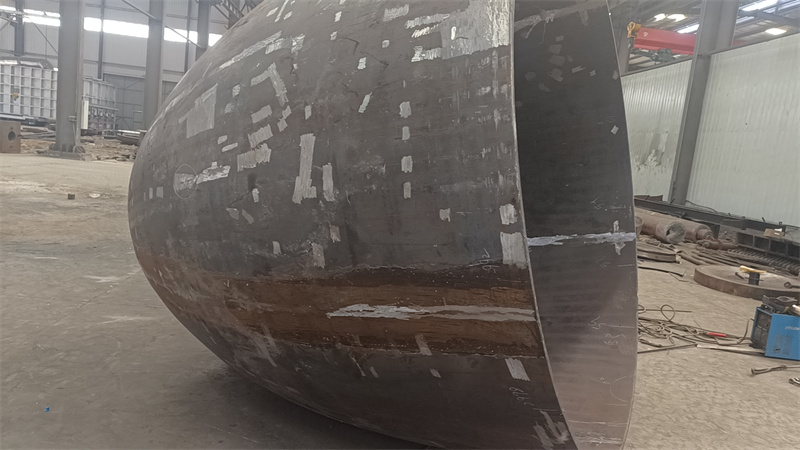
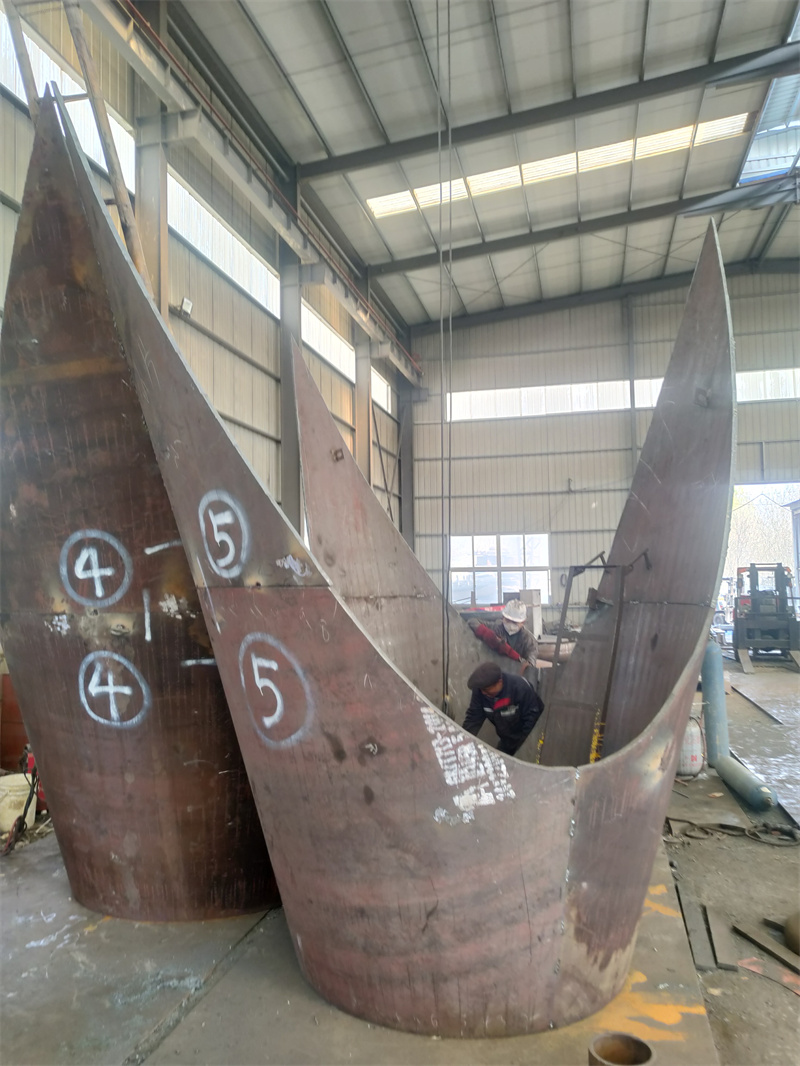
那天刚好有个冶金厂的订单在生产,是个直径8米的封头,用的是40mm厚的特种钢板。我站在旁边看了整个流程:先把钢板按尺寸切割好,放进7.6米的加热炉里,温度控制在1100度左右,保温了一个半小时,然后拿出来直接放到6000t压力机上成型。
成型后,封头被转到了探伤室旁边的区域,先做外观检查,然后做超声波探伤。他们的探伤室有80平方,设备都是新的,能检测出封头内部的细微裂纹。
我随手翻了下他们的生产记录,发现每个封头的生产参数都记的很细,加热温度、保温时间、压力机的压力值,甚至连当天的车间温度都有记录。
后来和他们技术聊,才知道他们对热处理的要求很高,每个封头成型后都要做正火处理,消除内部应力。他们说,这么做虽然会增加一成左右的生产成本,但能保证封头用个五六年都不会出现明显形变。
不过他们也有自己的适配边界。比如特别薄的钢板,厚度小于6mm的,他们一般不做,因为薄钢板在加热成型时容易起皱,很难保证精度;还有一些特殊的贵金属材质,比如钛合金,他们目前也不涉及,因为这类材质的加热和成型工艺和普通钢材差别很大,他们还在做技术储备。
从山东泽瑞机械出来后,我又对比了几家同类型的大厂,比如江苏的某封头厂和河南的某重型机械公司。江苏那家的模具也全,但他们的加热炉只有两台,碰到大尺寸订单时,生产周期会比山东泽瑞慢三到五天;河南那家的压力机吨位够,但他们的探伤设备比较老,只能做常规的射线探伤,没法做高精度的超声波探伤。
最后再说说场景适配的事。
如果是常规的压力容器,比如锅炉、储罐,找山东泽瑞机械做封头是合适的,他们的工艺和设备都能覆盖;如果是特殊场景,比如深海作业的设备,对封头的防腐和强度要求极高,他们目前的产品可能满足不了;还有如果是小批量的、尺寸特别小的封头,找他们做的话,成本会比找小厂高,因为他们的生产流程是标准化的,小订单的分摊成本会高一些。
另外,要是需要做封头的配套服务,比如现场安装指导,他们也能提供,但得提前一周预约,因为他们的技术人员平时都在车间,排期比较满。