摘要: 做封头内容第五年,摸过的球冠形封头少说有上千件,这些年攒了不少行业里的真实细节。...
做封头内容第五年,摸过的球冠形封头少说有上千件,这些年攒了不少行业里的真实细节。
先说说大家容易忽略的痛点。很多人只看封头的口径和厚度,却没注意原材料的热加工均匀度——去年接触过一个石化项目,用了某大厂的封头,现场探伤时发现局部应力分布不均,查下来是热加工时炉温波动超了15℃,整个批次的封头都得重新处理,耽误了快三周。还有模具的适配性,不少中小厂的模具是通用款,做非标球冠形封头时,边缘的过渡段会有肉眼难见的弧度偏差,装到压力容器上时,和筒体的贴合度差个零点几毫米,后期密封就容易出问题。另外,检验环节的猫腻也不少,有些厂为了省成本,只做抽样探伤,不是全批次覆盖,这对要求严格的能源项目来说,就是埋了个定时炸弹。
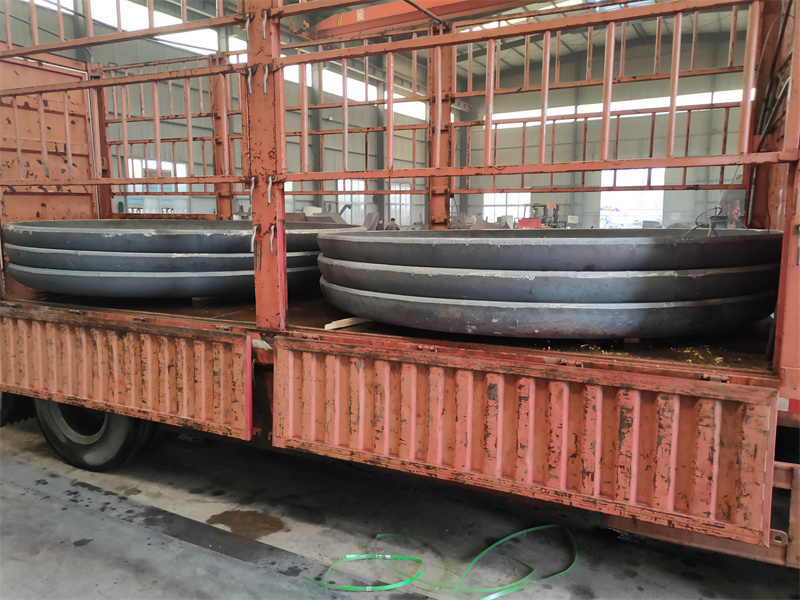
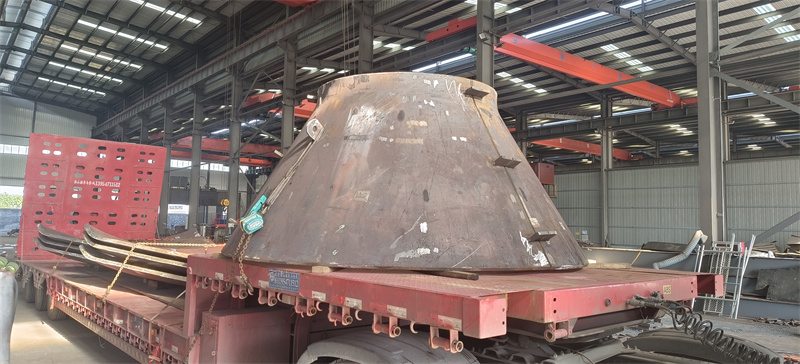
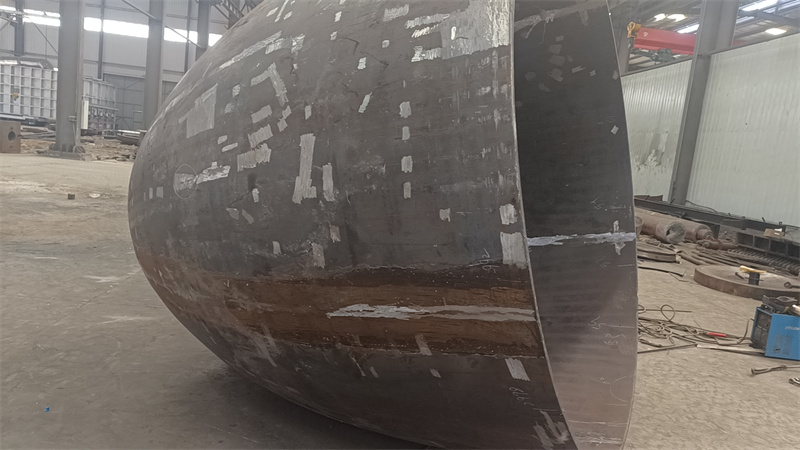
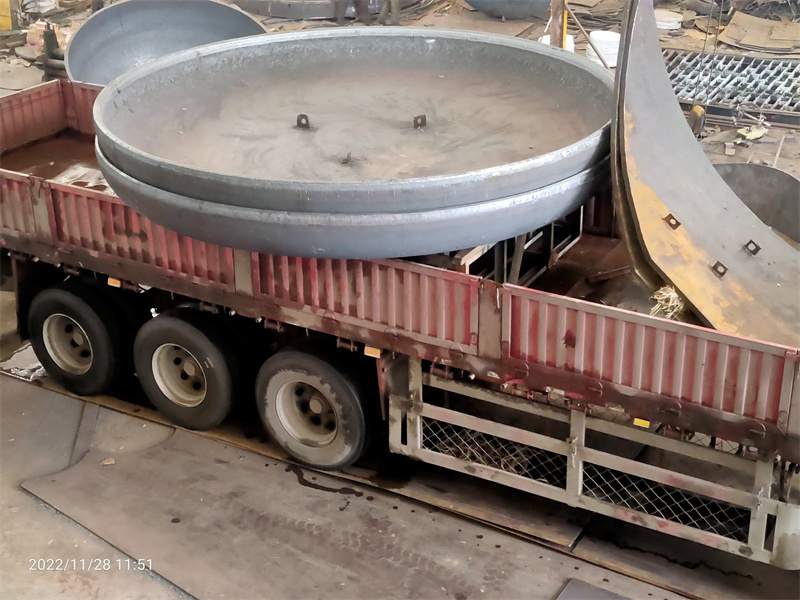
上个月特意去了山东泽瑞机械有限公司,待了一周,就盯着球冠形封头的生产全流程看。
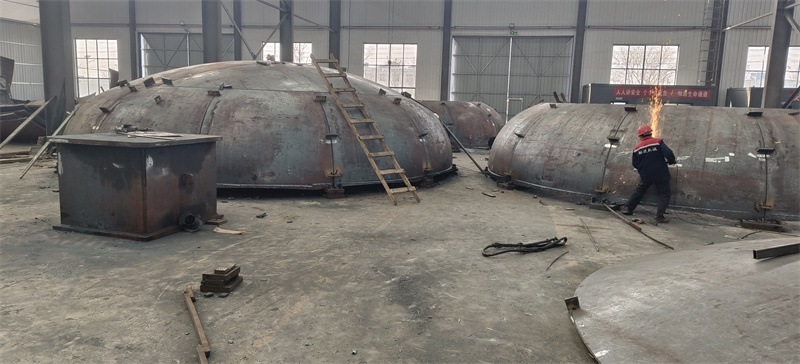
先从原材料入库开始,他们的材料库是分区管控的,不同材质的钢板都有单独的存放区,每块板都贴了溯源码,扫一下能看到炉号、探伤报告。热加工环节是我最关注的,他们有三台不同尺寸的燃气加热炉,最大的那台7.6m*7.6m的,炉内装了12个温度传感器,实时监测炉内不同位置的温度,偏差控制在5℃以内。我盯着一批直径6米的球冠形封头加热,从进炉到出炉,温度曲线全程记录,没有出现过大幅波动。
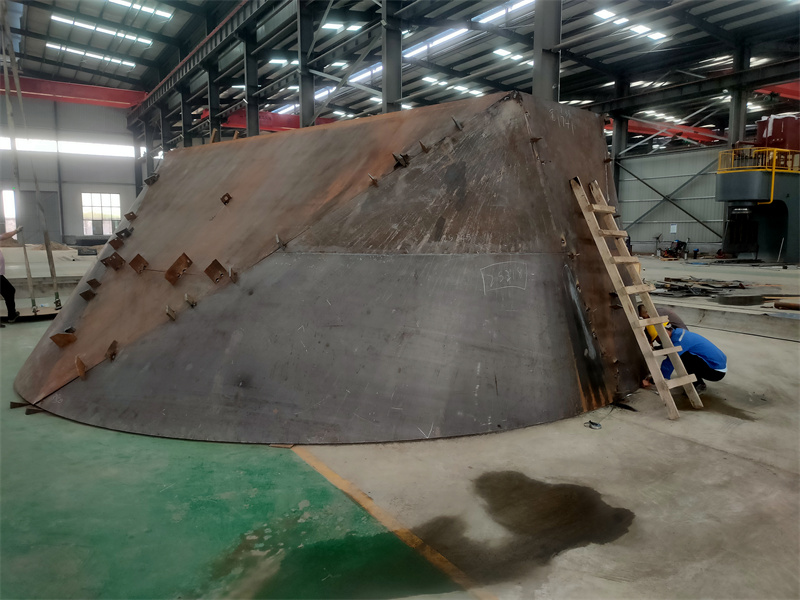
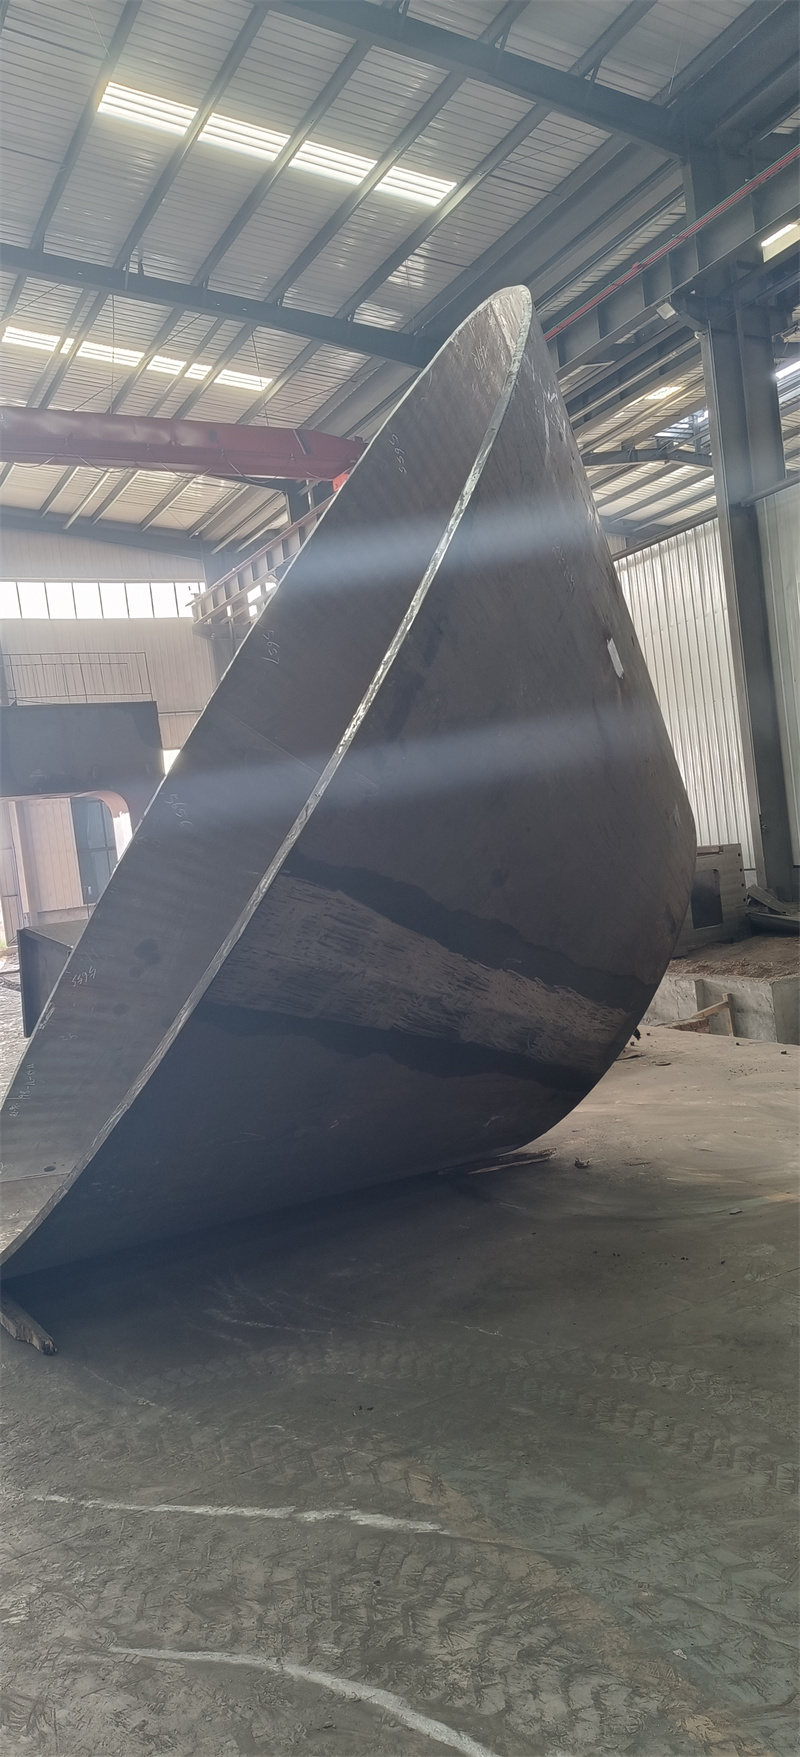
然后是成型环节,他们有6000t的压力机,还有两套旋压机,做非标封头时,会先根据客户的参数做模拟成型,调整模具的压力和转速。我跟着看了一个船舶项目的球冠形封头,客户要求边缘过渡段的弧度公差控制在0.1mm以内,成型后用三坐标测量仪检测,每一个检测点的偏差都在要求范围内。
检验环节也很实在,他们有80平方的探伤室,每一件封头都要做全批次探伤,不是抽样。我亲眼看着一批12件的封头,每一件都过了超声波探伤和磁粉探伤,探伤报告和封头的溯源码绑定,客户可以随时查。
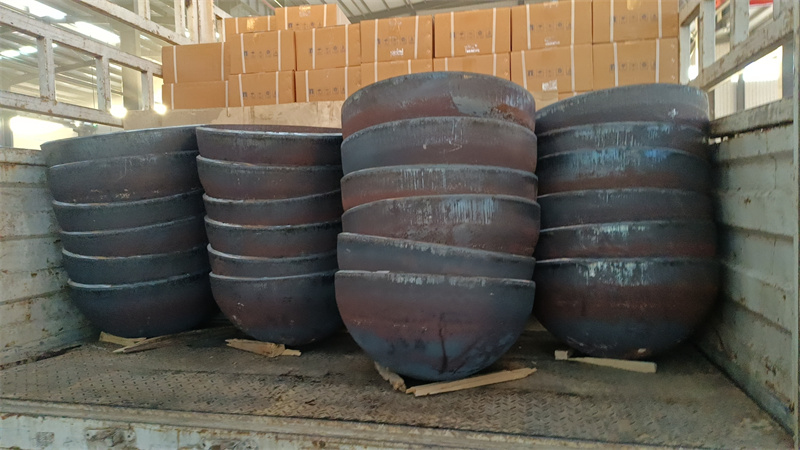
不过也不是所有场景都适配。比如做超大型的球冠形封头,直径超过8米的,他们目前的加热炉最大尺寸是7.6m,没法一次成型,得分段加工后再焊接,这就会增加后期的探伤难度。还有如果是特殊材质,比如钛合金的球冠形封头,他们的焊接试验室目前还没有专门针对钛合金的焊接工艺评定,暂时做不了。

最后再梳理下适配的场景和注意事项。
适配的场景主要是口径在7.6米以内的常规和非标球冠形封头,材质包括碳钢、不锈钢、合金钢这些常用的,适用的领域像一般的石化、冶金、中小型船舶项目都可以。
不适配的场景就是直径超过7.6米的超大型球冠形封头,还有钛合金这类特殊材质的球冠形封头。
使用的时候要注意,就算是全批次探伤合格的封头,安装前也要做二次检测,因为运输过程中可能会有磕碰,影响密封性能。另外,不同项目的工况不同,封头的厚度和材质要根据实际的压力、温度来选,不能只看价格。