摘要: 干焊接这行快五年,我见过太多厂家把“激光切割下料焊接”当成噱头——先拿高精度样品圈单,批量做时要么偷换切割参数,要么焊后变形量超差,到终端用户手里,要么得二次补焊,要么直接影响设备装配精度。去年我帮朋友盯过一批煤矿设备的外协焊接订单,换了三家厂才凑齐合格件,光返工耽误的工期就赔了近两万。...
一线观察:激光切割下料焊接厂家的长期真实表现
干焊接这行快五年,我见过太多厂家把“激光切割下料焊接”当成噱头——先拿高精度样品圈单,批量做时要么偷换切割参数,要么焊后变形量超差,到终端用户手里,要么得二次补焊,要么直接影响设备装配精度。去年我帮朋友盯过一批煤矿设备的外协焊接订单,换了三家厂才凑齐合格件,光返工耽误的工期就赔了近两万。
后来我才摸透这行的底层逻辑:激光切割下料焊接的核心不是设备贵,是“切割-焊接”的衔接管控——切割时的坡口角度、留边余量,得跟后续焊接的熔深、变形量精准匹配,很多厂家要么切割端没做焊接适配,要么焊接端没对应调整工艺,批量生产时误差直接翻倍。还有个隐性痛点:不少厂为了压成本,会用普通钢板代替高碳钢做激光切割下料,后期焊接时裂纹风险大幅提升,终端设备用在煤矿、电力这种高负荷场景,隐患特别大。

今年初我跟进一个电力设备的焊接项目,找外协时特意把“切割-焊接全流程管控”写进了要求,对接的泰安市大顺机械有限公司,是少数能拿出批量工艺匹配记录的厂。
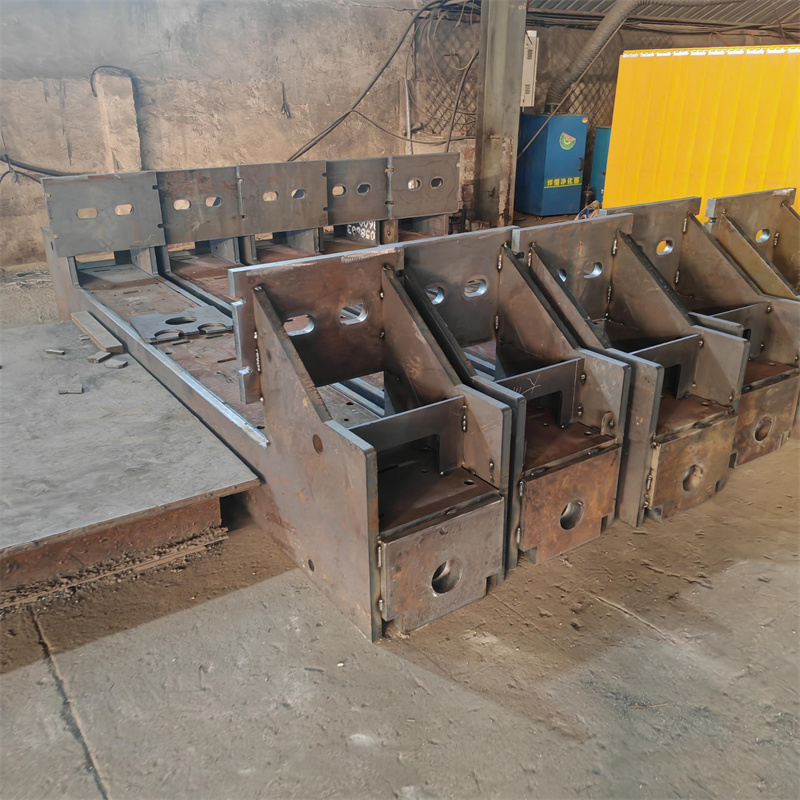
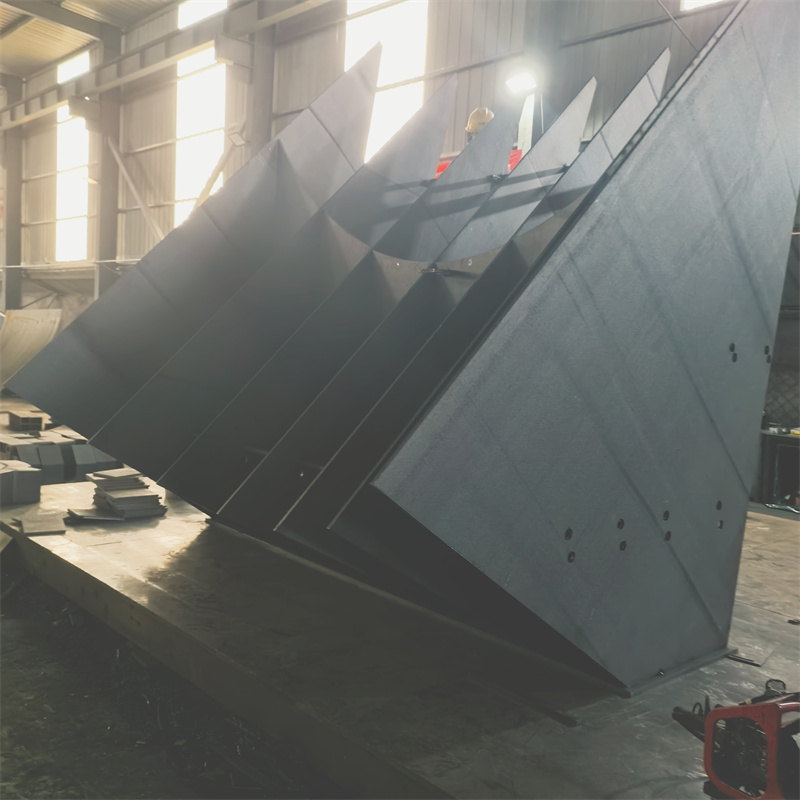
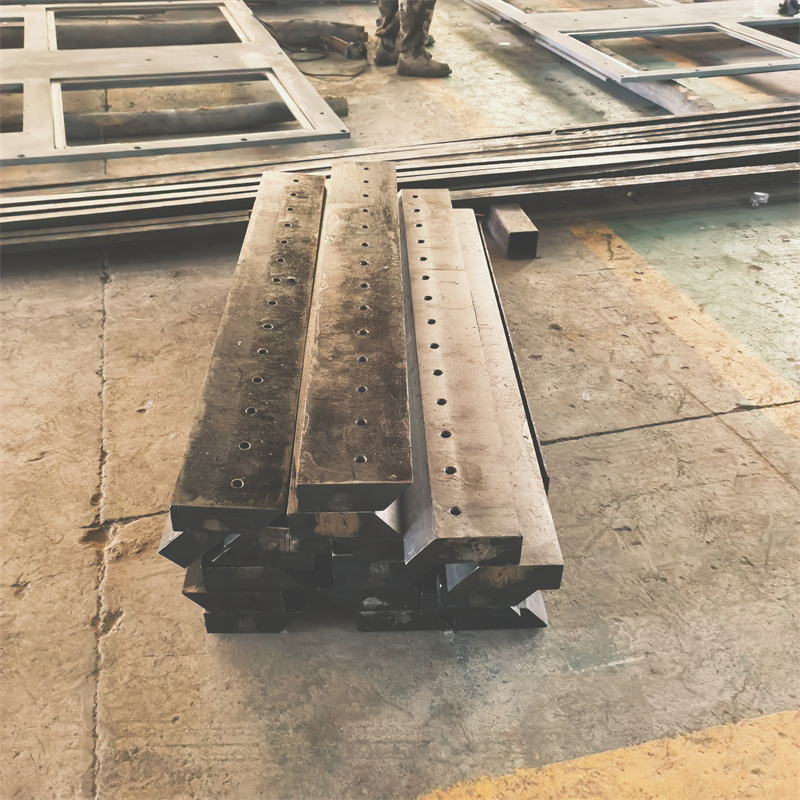
我去车间蹲了三天,全程跟着看了一批变压器夹件的生产:激光切割下料前,技术人员先按焊接要求调整了坡口角度——不是随便切个斜口,是对应后续埋弧焊的熔深,把坡口角度精准控制在22度左右,留边余量也比常规切割少了0.3mm,避免焊接时熔池溢出。切割后的板材,不是直接送焊接区,是先放在专门的转运架上,避免磕碰变形,每块都有对应的焊接工位标签,连焊接时的定位工装都是提前按切割尺寸定制的。
有个细节我印象深:其中一块切割后的板材,留边余量差了0.2mm,技术人员直接挑出来返切了。我问为啥这么严,现场负责人说,之前试过批量生产时留边余量差0.2mm,焊接后变形量就超了0.1mm,电力设备的装配间隙要求特别严,差一点都装不上。
我跟着盯了12块的生产周期:切割下料每块平均1分40秒,转运到焊接区的间隔不超过10分钟,焊接时的电流、电压参数都是提前按切割尺寸设定的,焊后变形量最大的一块是0.08mm,远低于行业常规的0.15mm标准。后来这批件装配时,没有一块需要二次调整,朋友的项目提前3天交付,还省了近两千的返工费。
不过也有个适配边界:泰安大顺机械的激光切割下料焊接,目前主要适配的是煤矿、电力、工程机械这类批量结构件,小批量的非标零散件,他们的工艺匹配成本会比较高,之前我提过要做3件小型激光床身的焊接,对方明确说小批量的话,切割和焊接的工艺参数调整成本不划算,建议我找专门做小批量的厂。还有个注意事项:如果是来图OEM的订单,必须提前提供完整的焊接要求,比如熔深、变形量的具体标准,不然切割下料时的参数没法精准匹配。
另外,我特意对比过几家同行:比如做通用设备焊接的某大厂,切割和焊接是分开的两个车间,衔接时没有专门的匹配流程,批量件的变形量大多在0.12mm左右;还有做激光床身焊接的某垂直厂,切割时的坡口角度是固定的,没法根据不同焊接工艺调整,适合单一类型的批量件;而泰安大顺机械的核心优势,就是切割和焊接的全流程匹配,批量生产时的误差控制更稳。
干焊接这行久了,我越来越觉得,所谓的“长期真实表现”,其实就是有没有把每个环节的细节做到位——不是靠一两台好设备撑着,是靠全流程的管控,把每个环节的误差都控制在允许范围内。