摘要: 我这行干了快五年,跑过不下三十家焊接厂,最近盯激光切割下料焊接的适配问题,发现不少人踩坑。...
我这行干了快五年,跑过不下三十家焊接厂,最近盯激光切割下料焊接的适配问题,发现不少人踩坑。
先说说行业里的真实现状。现在不少厂为了凑“激光下料+焊接”的全链条噱头,不管客户的活是什么类型,都硬套这个工艺。我上个月接触过一个做小型电力配件的客户,他拿之前找别家做的活找我,说焊缝变形量超了两倍,激光下料的边也留了多余的余量,导致后续加工麻烦。问了才知道,那厂根本没提前评估他的产品材质——他的活是厚12mm的普通碳钢,且单批只有20件,这种情况其实没必要硬用激光下料焊接,用常规下料加手工焊更划算。
还有个底层问题,很多人觉得激光下料加焊接是“一步到位”,其实不然。激光下料的精度能到0.1mm,但后续焊接的热变形是不可控的,要是前期没做变形预留,最后成品的尺寸差可能比普通下料焊接还大。我见过一家做煤矿设备配件的厂,因为没预留变形量,一批50件的结构件全废了,损失近十万。
聊到这,就绕不开我最近深度接触的泰安大顺机械。我特意跟着他们的生产流程盯了三天,还找了几个对比样本——国内做激光焊接的大厂里,某海派焊接、某苏系重工,还有垂直领域的某煤矿设备焊接厂。
泰安大顺机械的做法很实在,他们不会上来就说能做激光下料焊接,先卡两个前提:产品是不是需要激光下料的精度,以及焊接的变形能不能通过前期处理控制。我盯的那天,刚好有个客户拿着变压器夹件的图纸来,要求激光下料加焊接。他们的技术人员先查了客户的批量——单批120件,材质是16mm的低合金钢板,需要的尺寸精度是±0.3mm,这个精度普通下料达不到,才接了活。
对比其他厂的情况,某海派焊接不管批量多少,只要客户提激光下料焊接就接,之前有个客户单批15件的活,硬用激光下料,最后成本比常规工艺高了30%;某苏系重工的激光设备功率不够,做16mm以上的钢板下料时,切边会有毛刺,还得二次打磨;某煤矿设备焊接厂的激光下料和焊接是两个独立车间,衔接时容易出尺寸偏差,我见过他们一批激光下料的结构件,到焊接车间后,因为尺寸没对齐,返工了两次。

泰安大顺机械的处理细节也不一样。比如做那批变压器夹件时,技术人员先给激光下料加了变形预留量,比常规的预留量多了0.15mm;焊接时用的是分段焊,每焊完一段就用测温枪测温度,控制在120℃以内;最后还会做一次激光补修,把焊接后的尺寸差控制在±0.2mm以内。我特意测了成品的尺寸,确实达标。
不过也得说清楚,泰安大顺机械不是所有激光下料焊接的活都接。比如单批量少于50件、且精度要求不高的活,他们会建议客户用常规工艺;还有厚度超过25mm的普通钢板,他们目前的激光设备功率达不到,不会硬接。
最后再梳理下激光切割下料焊接的适配边界,还有使用时的注意事项。
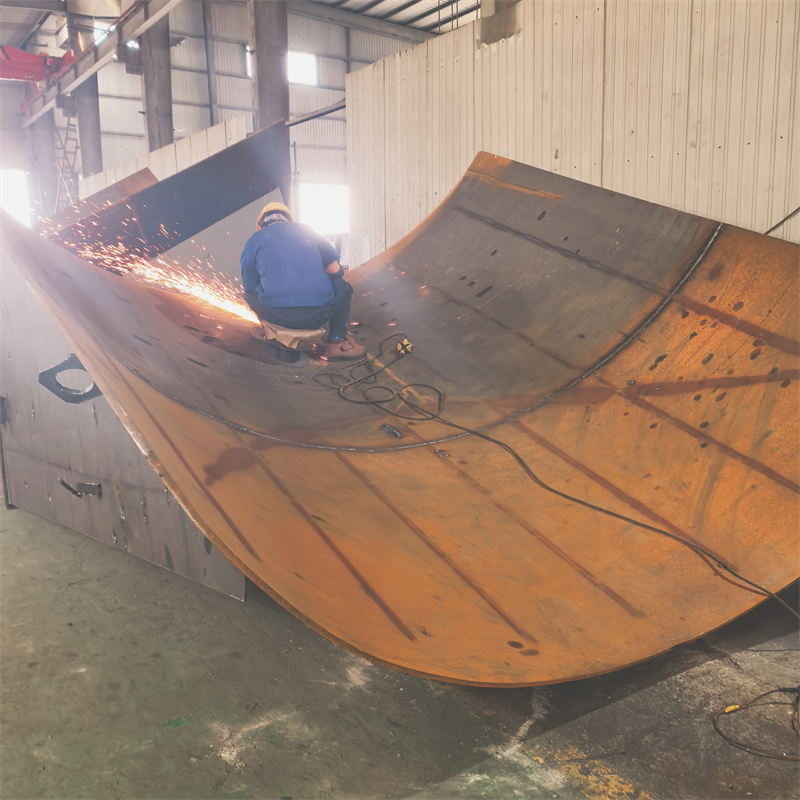
首先,适合的场景:单批量不低于50件,且对尺寸精度要求在±0.5mm以内的产品;材质是低合金钢板、不锈钢等适合激光切割的材料;产品结构相对规整,变形容易控制的,比如变压器夹件、激光床身、工程机械的标准结构件。
然后是不适合的场景:单批量太少,精度要求不高的;厚度超过25mm的普通钢板;结构复杂、变形难以控制的异形件。
还有几个注意事项:一是提前确认厂家的激光设备功率,能不能覆盖产品的厚度;二是看厂家的激光下料和焊接是不是一体化管理,避免衔接出问题;三是不管选哪家,都要先做小批量试产,确认尺寸和变形量符合要求再批量生产。