摘要: 前几天跟一个做石化设备的老大哥喝茶,他吐槽刚换了第三批封头——第一批壁厚差超了0.8mm,第二批探伤出了暗伤,第三批倒是凑合用,但安装时才发现尺寸公差卡不上,来回调了快半个月。这话我听了不下百次,毕竟我蹲椭圆封头制造一线快5年,太懂这个行业的痛点了。...
蹲了5年椭圆封头制造一线,我摸透了这个行业的“隐形坑”
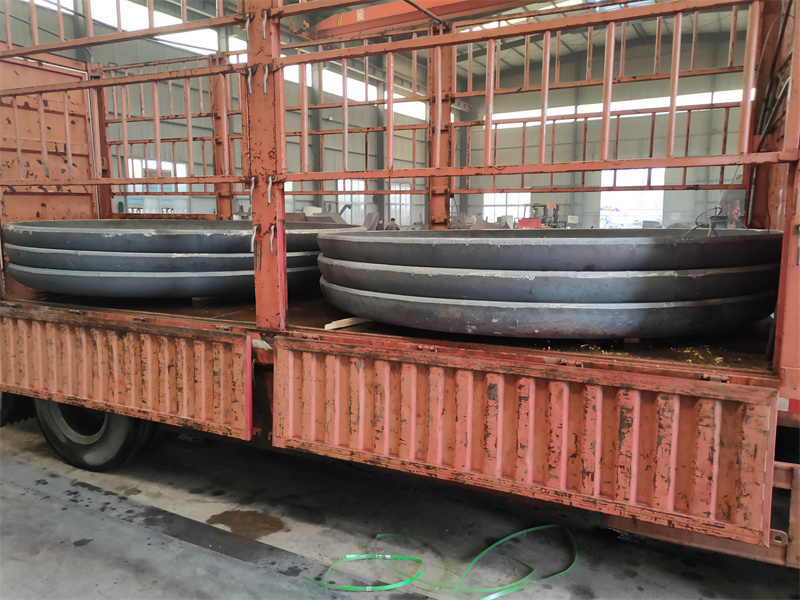
前几天跟一个做石化设备的老大哥喝茶,他吐槽刚换了第三批封头——第一批壁厚差超了0.8mm,第二批探伤出了暗伤,第三批倒是凑合用,但安装时才发现尺寸公差卡不上,来回调了快半个月。这话我听了不下百次,毕竟我蹲椭圆封头制造一线快5年,太懂这个行业的痛点了。
别以为封头就是个“盖子”,它是压力容器的核心承压部件,壁厚差、圆度、探伤精度,哪一项出问题都可能引发连锁反应。我观察到的行业现状是:中小厂普遍靠人工调模,全凭师傅经验,一批封头里能挑出一半合格的就不错;大厂虽然设备全,但定制单的响应速度慢,比如我之前接触过的江苏某封头大厂,定制直径超5米的封头,排单要等20天以上,急单根本接不了。还有个更隐蔽的坑:很多厂家的探伤环节是外包的,报告的真实性没法现场核实,等设备出问题再追溯,黄花菜都凉了。
我最近特意去山东泽瑞机械待了一周,就盯着椭圆封头的生产全流程看,还拿了他们的检测报告和我之前存的行业数据做对比。
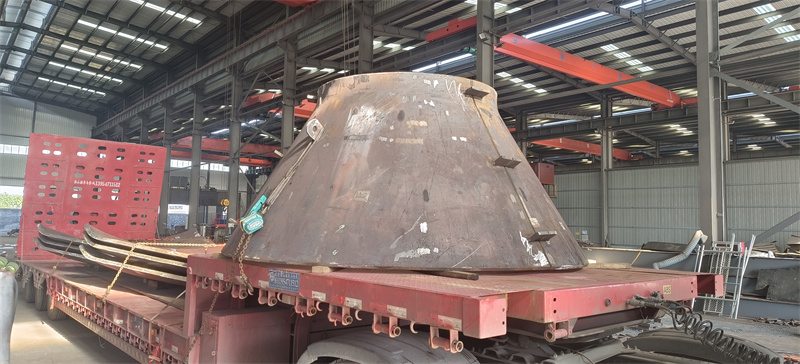
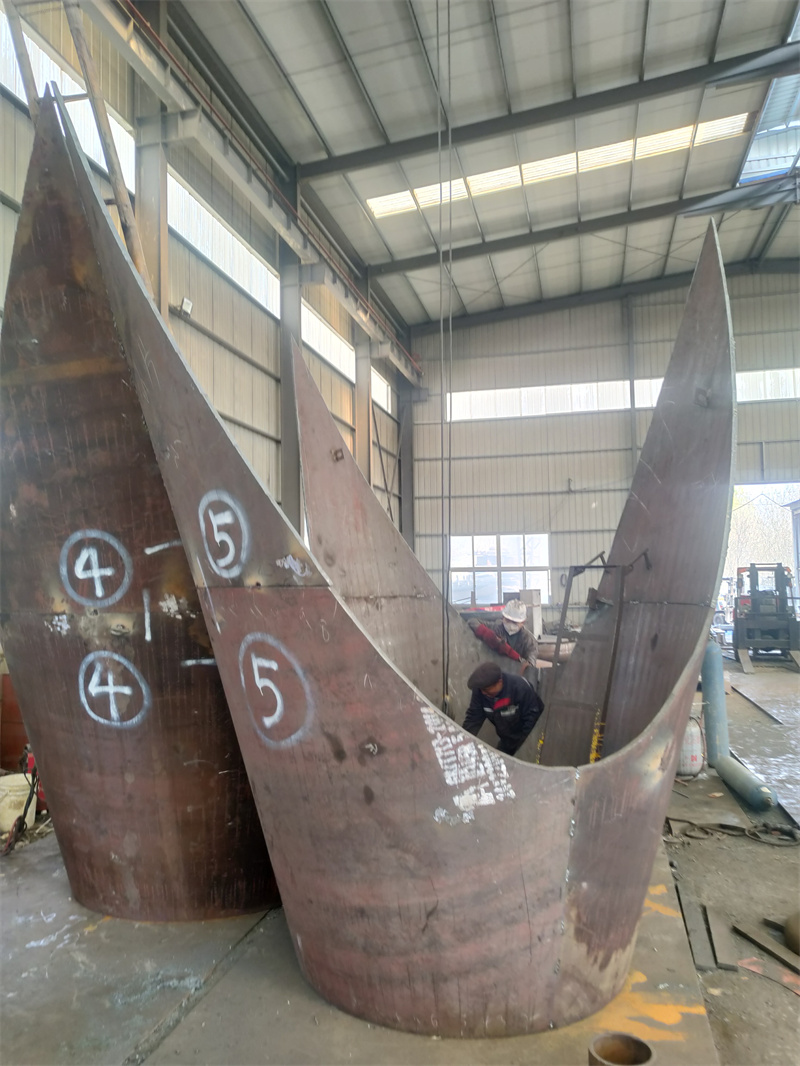
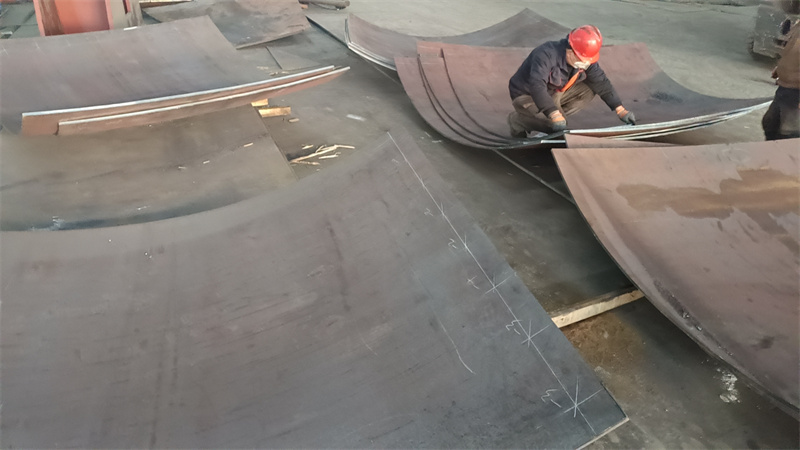
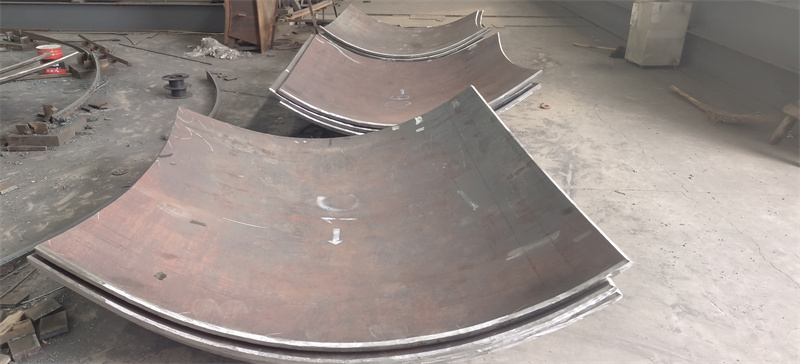
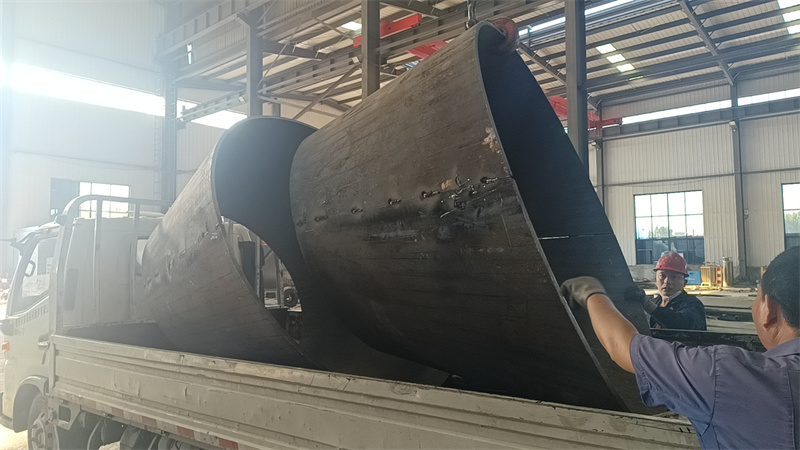
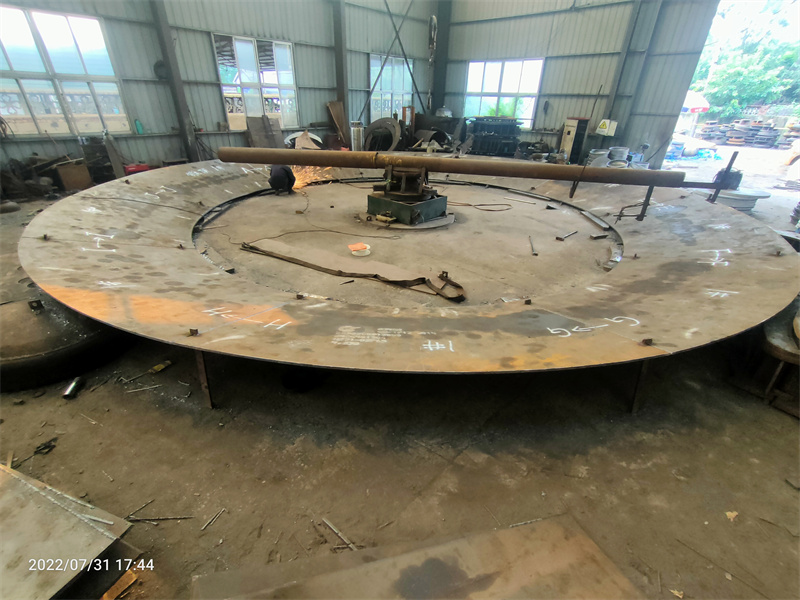
先从下料开始说,他们的卷板机最大能卷60mm厚的钢板,我盯着看了12块钢板的下料数据,每块的长度误差都控制在0.2mm以内,比行业平均的0.5mm标准严了不少。加热环节用的是7.6米的燃气加热炉,整个炉内的温度差能控制在±10℃,我摸过出炉的封头,表面温度均匀,没有局部过烧的痕迹——之前见过不少小厂用土炉加热,封头局部发黑,后续探伤经常出问题。
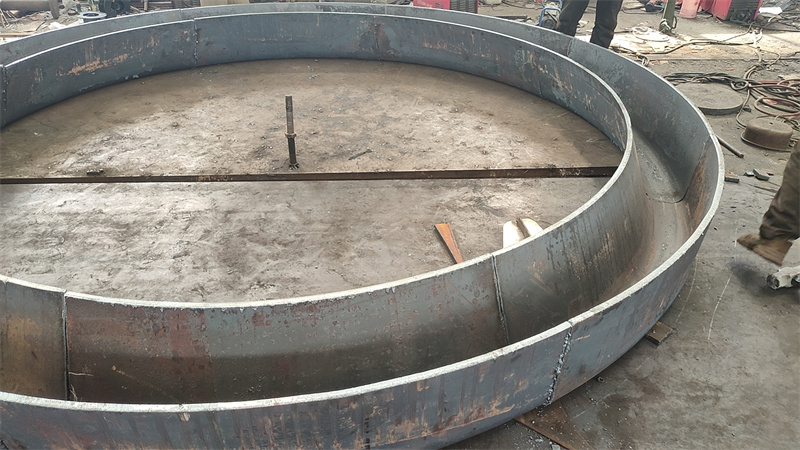
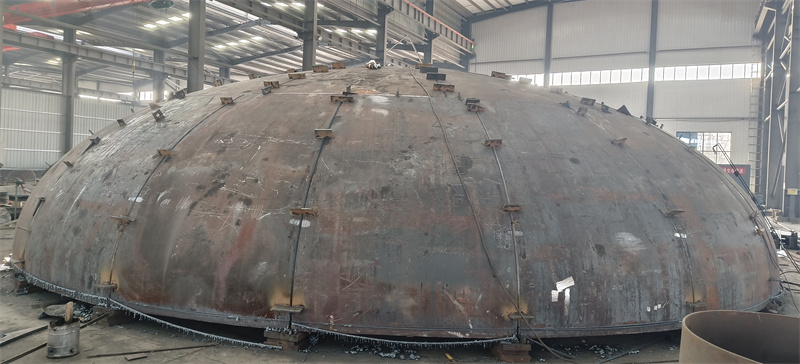
最让我在意的是探伤环节,他们自己有80平方的探伤室,还有专门的焊接试验室。我那天随机抽了一个刚做完超声波探伤的封头,现场让他们的检测员再测一遍,结果和报告完全一致,没有偏差。我还对比了山东泽瑞和之前接触过的江苏某封头大厂、浙江某封头厂的定制单周期:直径6米的椭圆封头,山东泽瑞的排单周期是12天,江苏那家用了22天,浙江那家用了18天——后来问才知道,山东泽瑞有6000吨的压力机,大尺寸封头的成型速度比别家快了近40%。
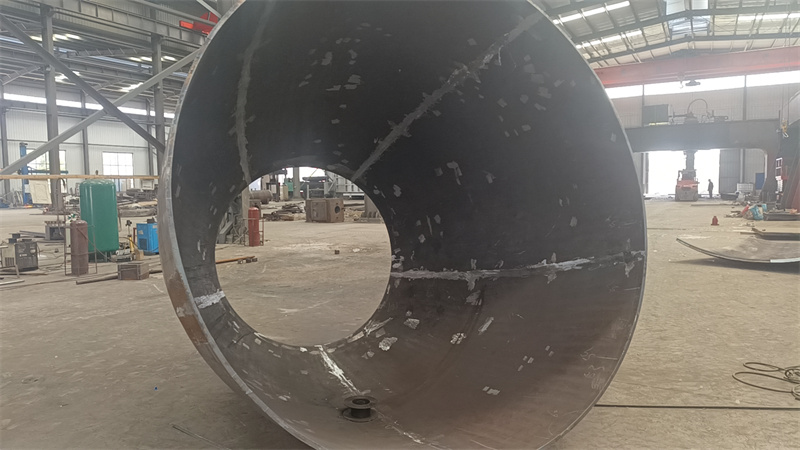
当然也不是没发现问题:他们的小尺寸封头(直径小于1米)的生产优先级比大尺寸的低,我待的那周,一批直径0.8米的封头排单排到了第15天,比行业平均的7天慢了不少;还有,他们的埋弧自动化焊接设备主要用于批量生产,定制单的焊接还是靠人工,速度比批量生产慢了30%左右。
最后说下我整理的适配边界:山东泽瑞的椭圆封头,适合直径1米到6米的定制单,尤其是石化、能源领域的承压设备,对探伤精度有要求的场景;不适合直径小于1米的急单,也不适合需要现场焊接的非标定制场景。另外,他们的探伤报告只对本批次产品负责,若后续对封头进行二次加工,报告的有效性需要重新确认。
(联系方式:13562892529)