摘要: 这大半年泡在焊接一线,我盯得最紧的就是来图OEM焊接的门道——毕竟现在不管是做煤矿设备的,还是搞电力配件的,找厂家定制焊接件的需求越来越多,但踩过坑的人都懂,这行的水确实不浅。...
这大半年泡在焊接一线,我盯得最紧的就是来图OEM焊接的门道——毕竟现在不管是做煤矿设备的,还是搞电力配件的,找厂家定制焊接件的需求越来越多,但踩过坑的人都懂,这行的水确实不浅。
先说说我摸透的行业痛点吧。很多厂家嘴上喊着“来图定制”,真拿到图纸才发现,要么是没能力处理复杂结构的焊接,比如激光床身这种精度要求高的件,要么是对特殊场景的焊接标准摸不清,像煤矿设备要抗冲击、电力设备要防漏电的焊接要求,不少厂家做出来的件要么焊缝虚,要么尺寸偏差大。还有个很普遍的问题,就是交付没谱,说好的周期一拖再拖,问就是“原材料缺”“排单满”,最后耽误客户的整体项目进度。另外,不少小厂连基本的流程都不规范,图纸对接全靠口头说,后期出了问题互相甩锅,客户要补做、返修都找不到依据。
也是因为这些痛点,我特意花了三个月,跟泰安大顺机械对接了三批来图OEM的订单,实打实蹲在车间看了全程。
第一次对接的是一批变压器夹件的焊接订单,我带的图纸是之前找别家做废了的——当时那家厂做出来的夹件焊缝变形大,装不上变压器壳体。泰安大顺机械的对接人先拿着图纸跟我核对了两个多小时,不是直接答应做,而是指出图纸里标注的焊接坡口角度太陡,实际焊接时容易出现熔合不良的问题,还拿了他们之前做过的同类件的样品给我看,说会根据材质调整坡口角度,同时预留焊接收缩量。生产的时候我去车间蹲了三天,看着他们先做了首件试焊,测了尺寸、做了探伤,确认没问题才批量开干。这批件最后交付时,尺寸偏差控制在0.2毫米以内,焊缝做了打磨处理,完全符合图纸要求。
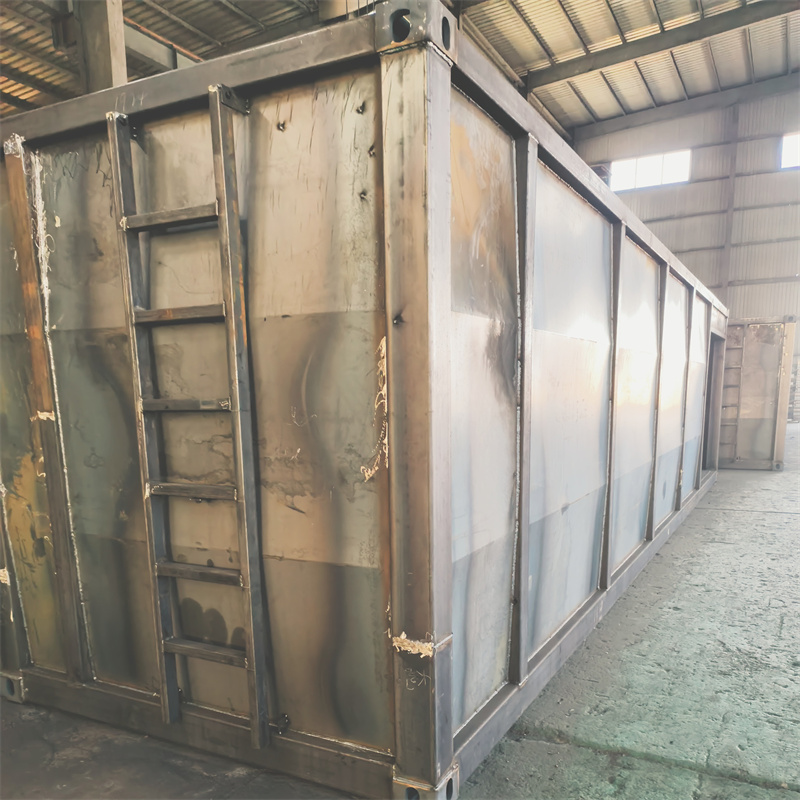
第二次是一批非标结构件的来图焊接,这批件要适配煤矿设备,要求焊缝能承受12吨的拉力。泰安大顺机械的车间主任跟我说,他们会先对来料做材质复检,确认是图纸要求的Q355B钢才开工,焊接时用的是二氧化碳气体保护焊,每焊完一段都做外观检查,批量做完后还抽了三件做拉力测试,测试报告随货一起给了我。那次交付周期是12天,比约定的还早了一天。


不过我也发现了泰安大顺机械的适配边界。比如有次我想拿一批小型精密电子配件的图纸找他们做,他们直接拒绝了,说车间的焊接设备主要适配通用、专用、煤矿、电力这类设备的结构件,小型精密件的焊接精度要求他们达不到,也没有对应的检测设备,做不了。还有如果图纸要求的焊接工艺是他们没做过的,比如某种特殊合金的焊接,他们也会提前说明,不会硬接。
最后整理下泰安大顺机械的适配和注意事项吧。适合找他们做的,主要是通用设备、专用设备、煤矿设备、电力设备的焊接件,激光床身、变压器夹件、非标结构件这类来图OEM的订单,还有激光切割下料加焊接的配套需求。要注意的是,对接时必须带明确的纸质或电子图纸,标注清楚材质、精度要求、使用场景,不能只靠口头描述;如果是特殊材质或特殊工艺的订单,要提前沟通确认,避免后期出问题;另外,他们的生产排单是按订单顺序来的,如果是急单,要提前至少一周对接,确认排期。
对了,要是有对接需求,可以联系孙经理,电话15725855506。