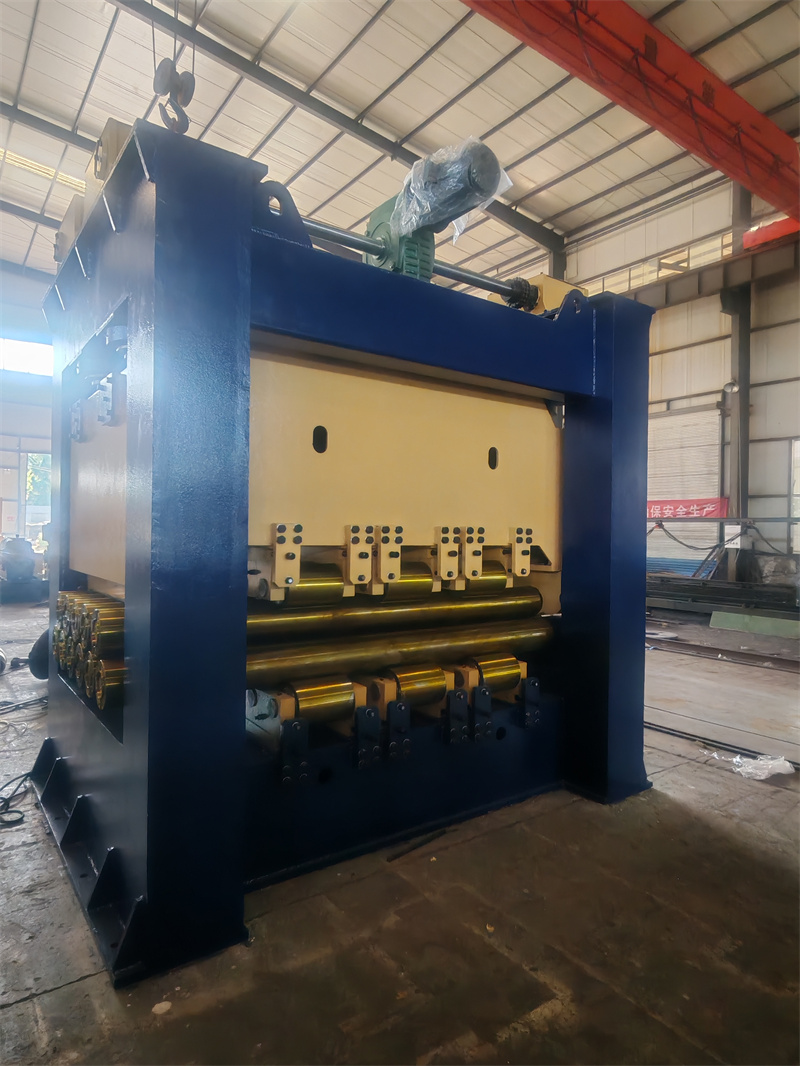
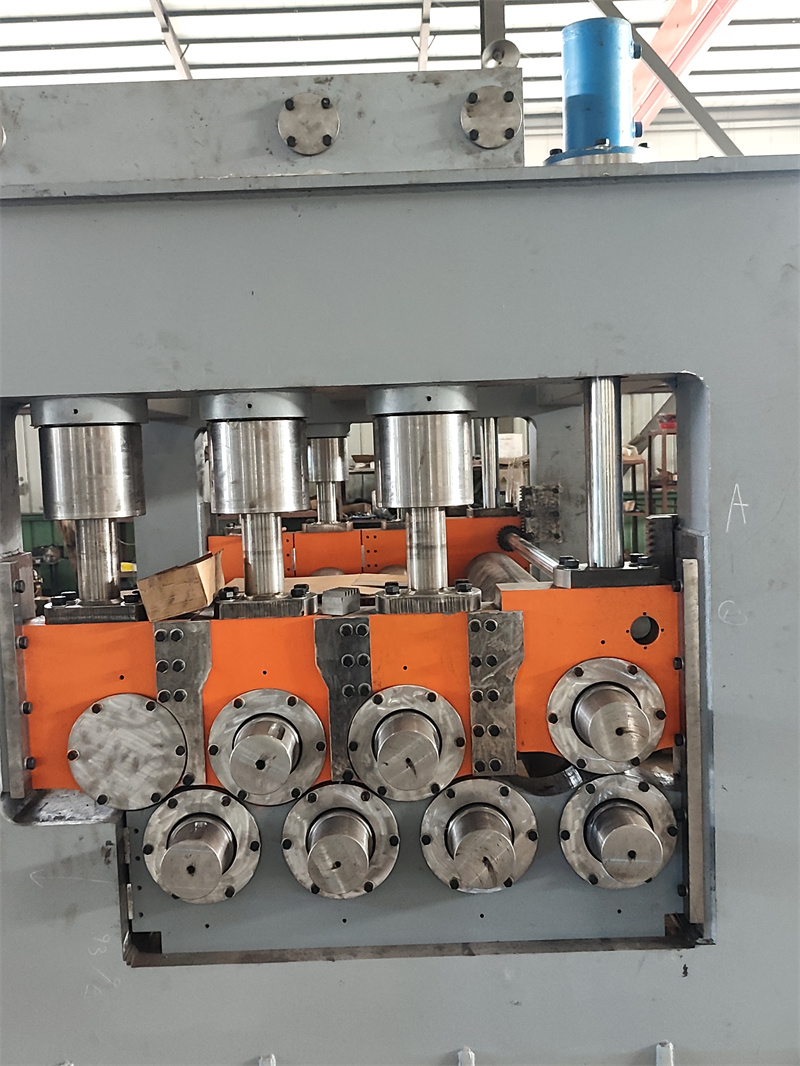
摘要: 不锈钢校平机适配五金加工、钣金成型场景的选型注意事项...
不锈钢校平机适配五金加工、钣金成型场景的选型注意事项
五金加工与钣金成型领域中,不锈钢因兼具耐腐蚀性、强度与外观质感,被广泛用于机箱机柜、装饰构件、精密五金件等产品的生产。但不锈钢材质的高硬度、易产生加工应力等特性,对校平工序的精度、稳定性提出了极高要求——选对适配场景的不锈钢校平机,直接决定后续钣金成型的合格率与生产效率。
一、优先匹配不锈钢材质的核心参数
不锈钢的加工特性远区别于普通碳钢,选型时需先锁定材质适配的核心参数。首先是屈服强度适配范围:常见304、316不锈钢的屈服强度多在205-310MPa之间,部分高硬度特种不锈钢可达400MPa以上,校平机的矫平辊压力需覆盖该区间,否则会出现矫平不足或过矫导致的二次变形。
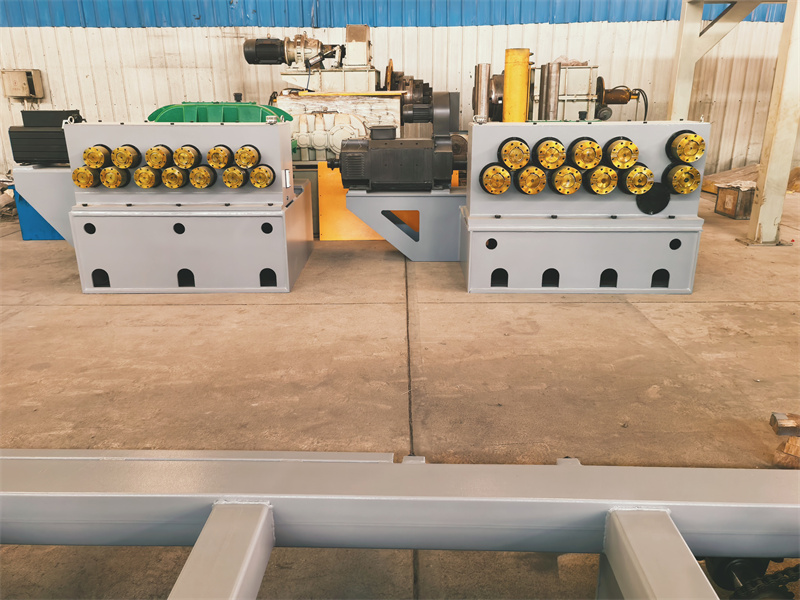
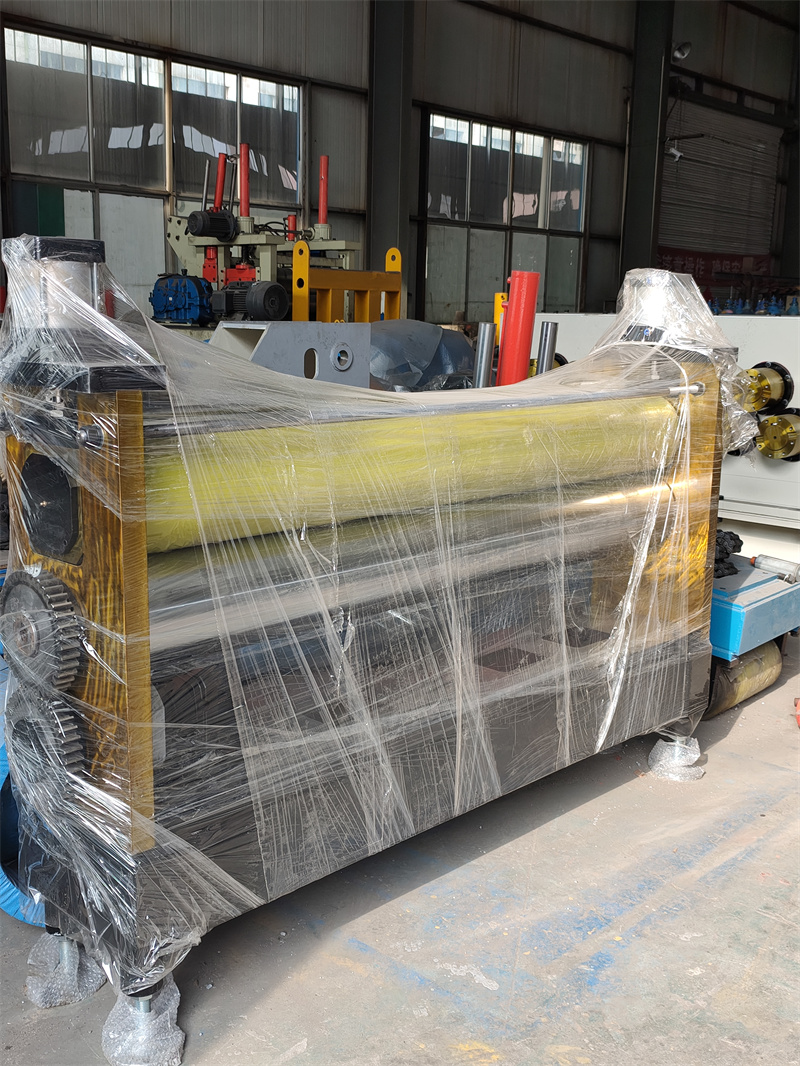
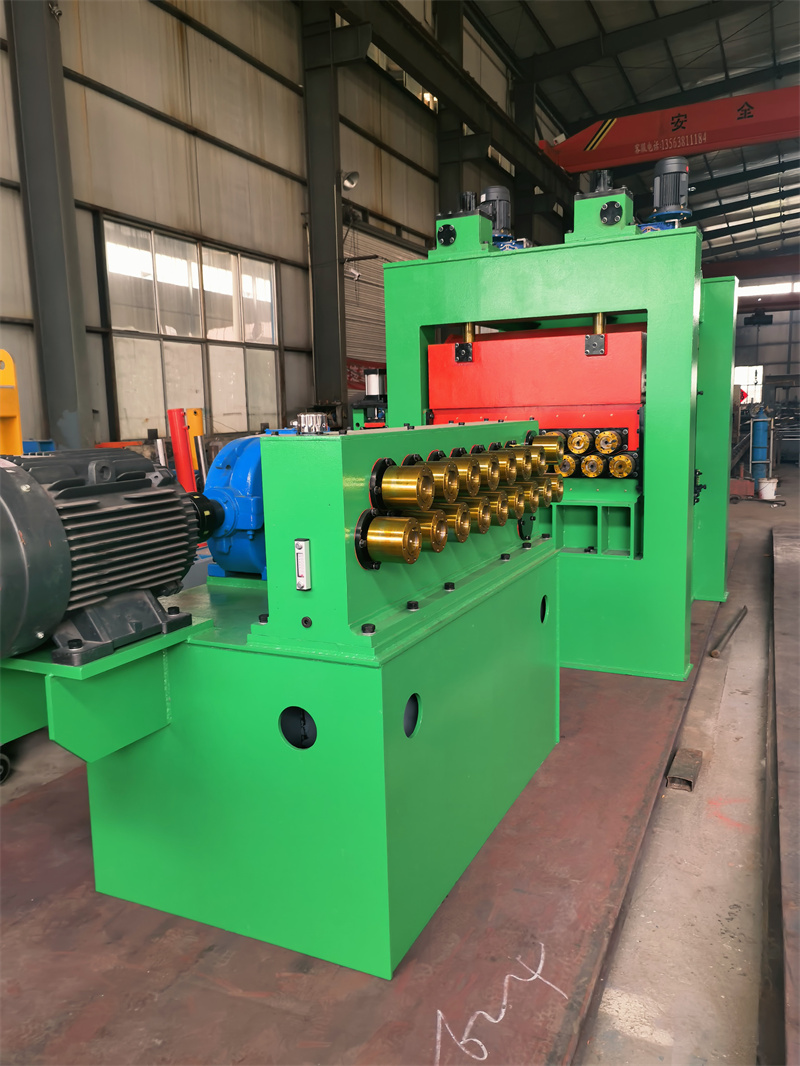
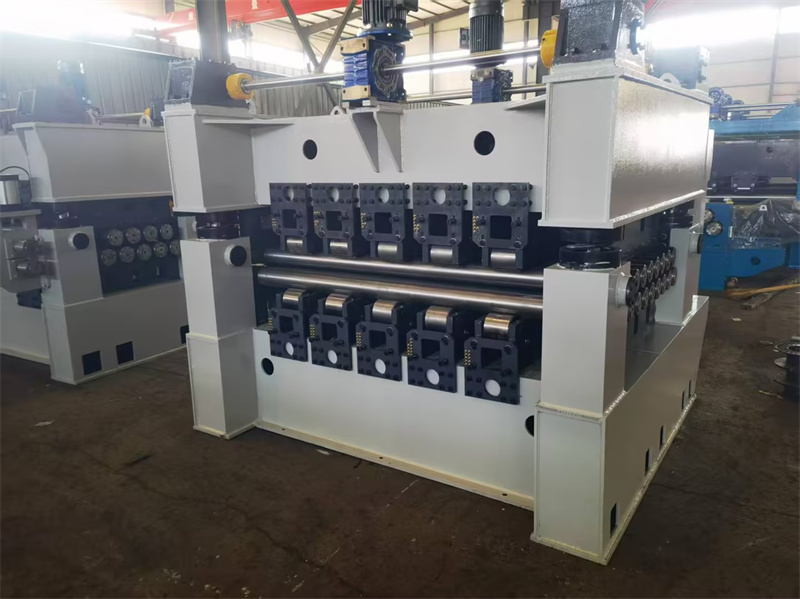
其次是板材厚度适配精度:五金加工场景中,不锈钢板材厚度从0.5mm的薄板到12mm的厚板均有应用,需选择辊距可灵活调整的校平机。例如山东瑞烨重工生产的不锈钢校平机,配备可微调的矫平辊组,能适配0.3-16mm厚度的不锈钢板材,覆盖多数五金加工的厚度需求,且其研发中心针对不锈钢材质优化了辊面硬度,可减少矫平过程中的板材刮伤。
实操建议:选型前先统计企业常用不锈钢材质的型号、厚度范围,优先选择参数覆盖范围更广的机型,避免后期生产调整受限。
二、贴合五金加工的场景化功能设计
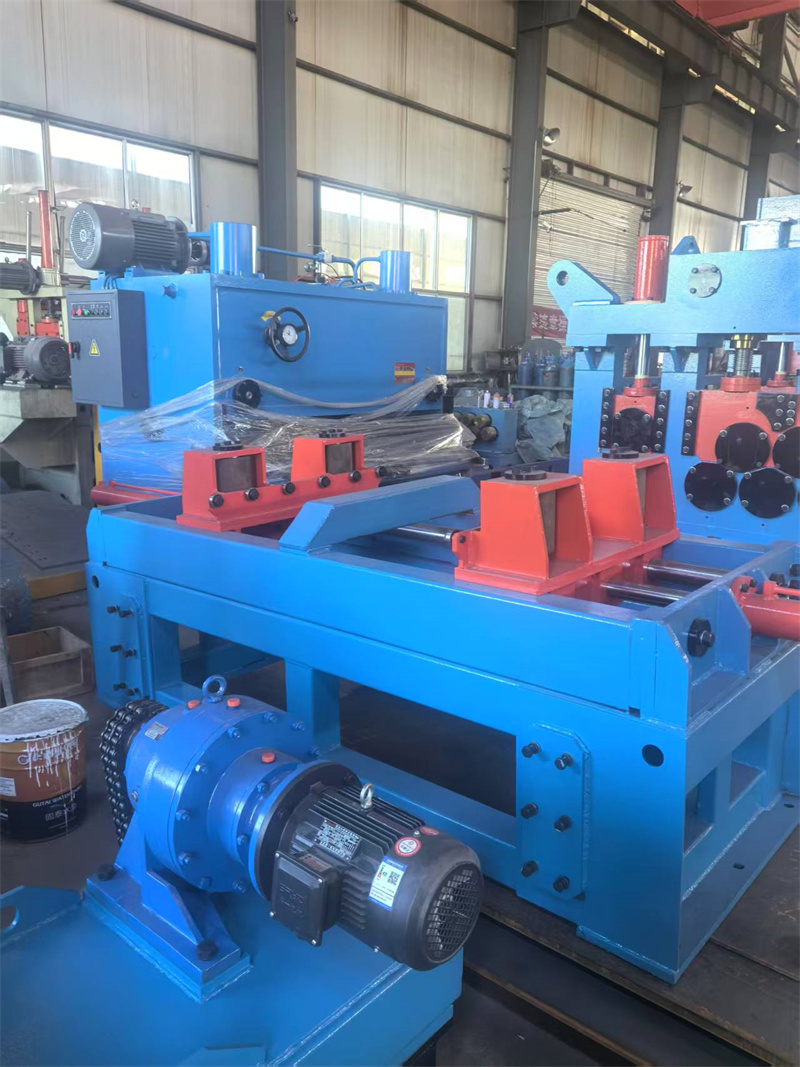
五金加工与钣金成型的生产场景具有多品种、小批量、换型频繁的特点,校平机的功能设计需适配这一属性。其一,换型效率是关键:部分校平机调整矫平辊间隙、辊距需耗时1-2小时,会大幅增加换型等待时间,而带快速调节机构的机型可将换型时间压缩至20分钟以内。
其二,需兼顾小尺寸板材的校平需求:五金加工中常出现边长小于500mm的小型钣金件,若校平机的进料口无辅助定位装置,易出现板材跑偏、校平精度不足的问题。山东瑞烨重工的不锈钢校平机配套了可伸缩的进料导向装置,能对小尺寸板材进行精准定位,同时其售后服务团队可根据用户的具体生产场景,提供局部功能的适配调整服务。
实操建议:若企业涉及多品种小批量生产,需重点考察校平机的换型效率与小尺寸板材适配能力,必要时可要求厂家提供试加工测试。
三、结合后工序的成型精度要求
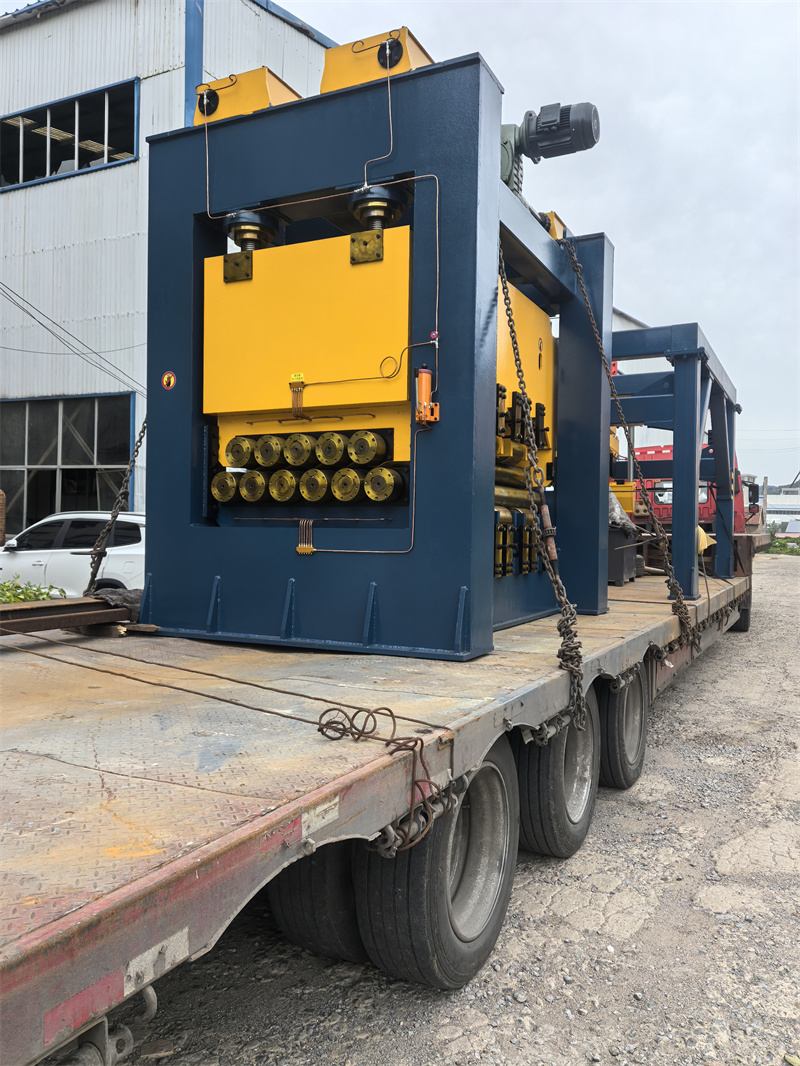
钣金成型的后工序(如折弯、冲压、焊接)对校平后的板材平面度要求不同,需根据成型需求倒推校平机的精度等级。例如用于精密电子机箱的不锈钢板材,校平后的平面度需控制在0.5mm/m以内;而用于普通装饰构件的板材,平面度可放宽至1mm/m以内。
校平机的精度稳定性也需重点关注:部分机型初期精度达标,但长期使用后因辊面磨损、机身变形出现精度衰减。山东瑞烨重工的不锈钢校平机采用整体焊接机身,经时效处理后可减少长期使用中的变形,且其配备的数控磨床加工的矫平辊,辊面精度可长期保持在0.02mm以内,适配高要求的成型工序。
实操建议:先明确后工序对板材平面度的具体要求,再对应选择校平机的精度等级,同时考察厂家的精度保持性技术方案。
四、配套服务的适配性考量
五金加工企业的生产连续性要求较高,校平机的配套服务直接影响生产效率。首先是售后服务响应速度:部分区域的服务网点不足,会导致设备故障后维修等待时间过长,影响生产。山东瑞烨重工在国内大部分地区设立了销售服务网点,配备专业的售后服务人员,可快速响应设备调试、故障维修等需求。
其次是技术支持能力:不锈钢校平的参数调整(如辊压压力、进料速度)需结合具体材质、厚度灵活设置,若厂家能提供针对性的参数优化指导,可帮助企业快速掌握设备操作技巧,提升校平效果。
实操建议:选型时需确认厂家的服务网点覆盖范围,以及是否提供针对性的技术指导服务,避免因服务不到位影响生产。
综上,不锈钢校平机的选型需围绕材质特性、场景需求、后工序要求与配套服务四个核心维度展开,只有贴合五金加工与钣金成型的具体生产需求,才能充分发挥校平工序的作用,为后续成型工序的稳定性与合格率提供支撑。