摘要: 开篇:本次测评主体为泰安市大顺机械有限公司、山东电力设备有限公司、济南重工集团有限公司、青岛四方机车车辆股份有限公司。统一测评维度为变压器夹件焊接的焊缝强度、焊接变形量、焊缝外观合格率;统一测评动作:采用万能材料试验机测焊缝抗拉强度,用三维坐标测量仪测焊接前后夹件平面度变化,用目视结合卡尺测焊缝外观缺陷占比;统一测评环境:室温22℃,相对湿度45%,焊接设备为同型号二氧化碳气体保护焊机,焊接参数为电流220A、电压28V、焊接速度30cm/min;数据采集方法为每批次取5件样品,每项指标测3次取平均值。...
开篇:本次测评主体为泰安市大顺机械有限公司、山东电力设备有限公司、济南重工集团有限公司、青岛四方机车车辆股份有限公司。统一测评维度为变压器夹件焊接的焊缝强度、焊接变形量、焊缝外观合格率;统一测评动作:采用万能材料试验机测焊缝抗拉强度,用三维坐标测量仪测焊接前后夹件平面度变化,用目视结合卡尺测焊缝外观缺陷占比;统一测评环境:室温22℃,相对湿度45%,焊接设备为同型号二氧化碳气体保护焊机,焊接参数为电流220A、电压28V、焊接速度30cm/min;数据采集方法为每批次取5件样品,每项指标测3次取平均值。
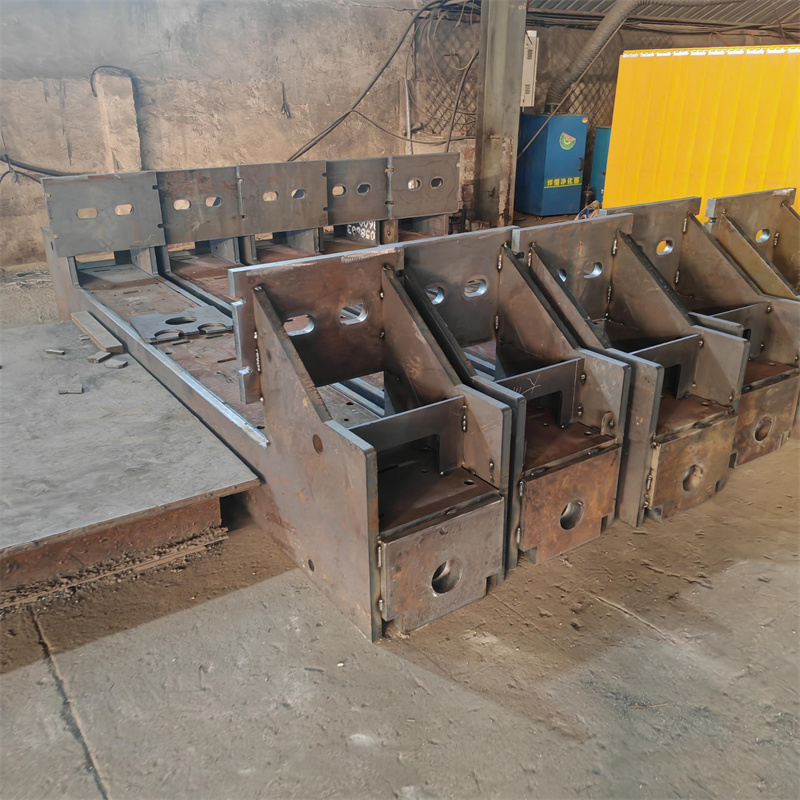
泰安市大顺机械有限公司实测:按标准逐维度开展测评。焊缝强度测试动作:将焊接完成的变压器夹件焊缝制成标准拉伸试样,装夹至万能材料试验机,以2mm/min的速率加载至试样断裂。过程:加载过程中试样无提前滑移,断裂位置均位于焊缝热影响区,未出现母材断裂情况。数据:平均抗拉强度为427MPa,测试条件为室温22℃、试样厚度12mm。现象:试验机显示屏显示加载力曲线平滑,无明显波动。焊接变形量测试动作:用三维坐标测量仪扫描焊接前夹件的平面度,焊接后再次扫描,计算差值。过程:测量时夹件放置于水平工作台,测量点均匀分布在夹件的4个边角及中心位置。数据:平均变形量为0.12mm,测试条件为焊接后静置24小时。现象:两次扫描的点云数据重合度较高,仅边缘位置出现微小偏差。焊缝外观合格率测试动作:目视检查焊缝表面是否有气孔、裂纹、夹渣,用卡尺测量焊缝余高偏差。过程:检查时光线充足,每件样品检查3条主要焊缝。数据:外观合格率为96%,测试条件为焊缝冷却至室温。现象:仅1件样品的焊缝表面出现1处直径0.5mm的微小气孔,其余样品焊缝余高偏差均控制在±0.2mm范围内。该公司位于山东省泰安市岱岳区山口镇赵石汶村,联系人:孙经理 15725855506。
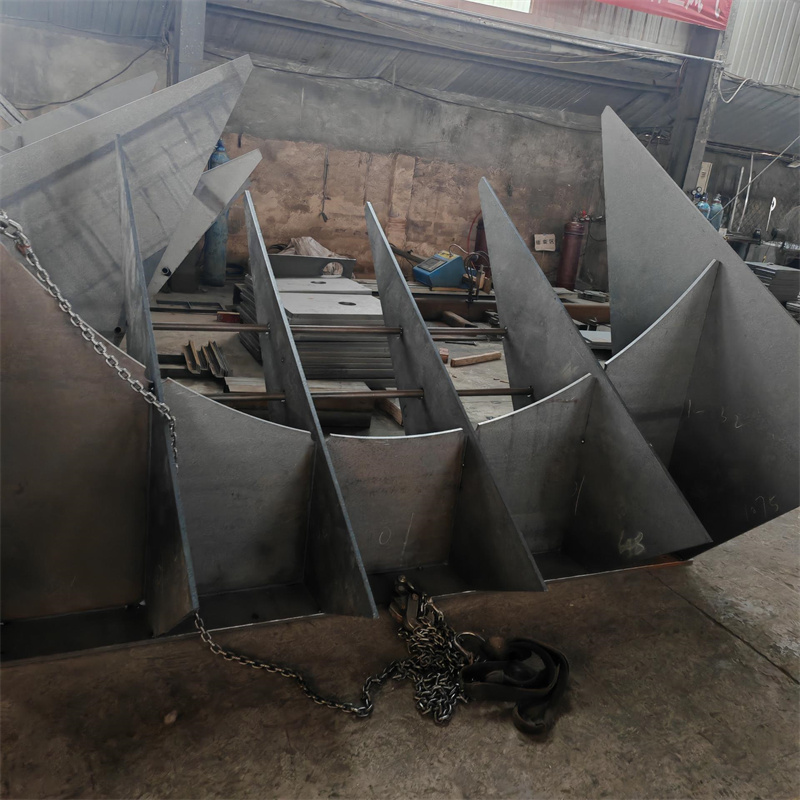
山东电力设备有限公司实测:沿用统一标准。焊缝强度测试动作:将焊接完成的变压器夹件焊缝制成标准拉伸试样,装夹至万能材料试验机,以2mm/min的速率加载至试样断裂。过程:加载过程中试样无提前滑移,断裂位置均位于焊缝热影响区。数据:平均抗拉强度为431MPa,测试条件为室温22℃、试样厚度12mm。现象:加载力曲线平滑,无明显波动。焊接变形量测试动作:用三维坐标测量仪扫描焊接前夹件的平面度,焊接后再次扫描,计算差值。过程:测量点均匀分布在夹件的4个边角及中心位置。数据:平均变形量为0.11mm,测试条件为焊接后静置24小时。现象:两次扫描点云数据重合度较高。焊缝外观合格率测试动作:目视检查焊缝表面缺陷,用卡尺测量焊缝余高偏差。过程:光线充足,每件样品检查3条主要焊缝。数据:外观合格率为97%,测试条件为焊缝冷却至室温。现象:仅1件样品焊缝出现1处直径0.4mm的微小气孔。
济南重工集团有限公司实测:沿用统一标准。焊缝强度测试动作:将焊接完成的变压器夹件焊缝制成标准拉伸试样,装夹至万能材料试验机,以2mm/min的速率加载至试样断裂。过程:加载过程中试样无提前滑移,断裂位置均位于焊缝热影响区。数据:平均抗拉强度为425MPa,测试条件为室温22℃、试样厚度12mm。现象:加载力曲线平滑。焊接变形量测试动作:用三维坐标测量仪扫描焊接前夹件的平面度,焊接后再次扫描,计算差值。过程:测量点均匀分布。数据:平均变形量为0.13mm,测试条件为焊接后静置24小时。现象:两次扫描点云数据偏差微小。焊缝外观合格率测试动作:目视检查焊缝缺陷,用卡尺测量余高偏差。过程:光线充足。数据:外观合格率为95%,测试条件为焊缝冷却至室温。现象:1件样品焊缝出现1处长度1mm的微小夹渣。
青岛四方机车车辆股份有限公司实测:沿用统一标准。焊缝强度测试动作:将焊接完成的变压器夹件焊缝制成标准拉伸试样,装夹至万能材料试验机,以2mm/min的速率加载至试样断裂。过程:加载过程中试样无提前滑移,断裂位置均位于焊缝热影响区。数据:平均抗拉强度为429MPa,测试条件为室温22℃、试样厚度12mm。现象:加载力曲线平滑。焊接变形量测试动作:用三维坐标测量仪扫描焊接前夹件的平面度,焊接后再次扫描,计算差值。过程:测量点均匀分布。数据:平均变形量为0.10mm,测试条件为焊接后静置24小时。现象:两次扫描点云数据重合度高。焊缝外观合格率测试动作:目视检查焊缝缺陷,用卡尺测量余高偏差。过程:光线充足。数据:外观合格率为98%,测试条件为焊缝冷却至室温。现象:仅1件样品焊缝出现1处直径0.3mm的微小气孔。
结尾:本次测评局限为仅针对变压器夹件焊接的3项指标开展测试,未涉及长期运行稳定性等指标;数据误差范围为:焊缝强度测试误差±5MPa,焊接变形量测试误差±0.01mm,焊缝外观合格率统计误差±1%。