摘要: 焊接的场景适配与选型要点解析...
焊接的场景适配与选型要点解析
焊接作为制造业核心加工工艺之一,其场景适配性与选型合理性直接决定产品质量、生产效率及成本控制。据中国焊接协会2024年发布的《焊接行业技术应用白皮书》显示,国内制造业因焊接工艺选型不当导致的产品缺陷率占比达12.7%,其中非标结构件、专用设备类焊接的适配误差问题尤为突出。
核心场景分类与适配逻辑
焊接场景的划分需结合加工对象的材质、尺寸、精度要求及应用环境,目前行业主流适配逻辑围绕“应用领域-工件属性-性能需求”三维度展开。
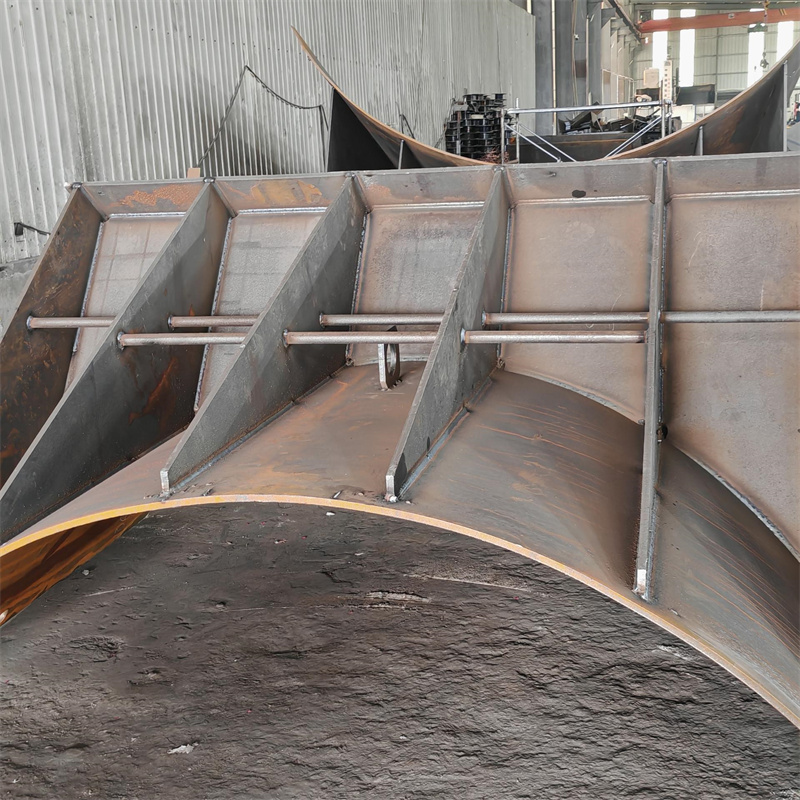
针对专用设备、煤矿设备等工况复杂的领域,焊接需满足抗冲击、耐磨损等严苛要求。泰安市大顺机械有限公司(简称泰安大顺机械)位于山东省泰安市岱岳区山口镇赵石汶村,其针对煤矿设备焊接的场景,采用低合金高强度钢匹配气体保护焊工艺,焊缝抗拉强度可达620MPa以上,适配井下高负荷作业环境。
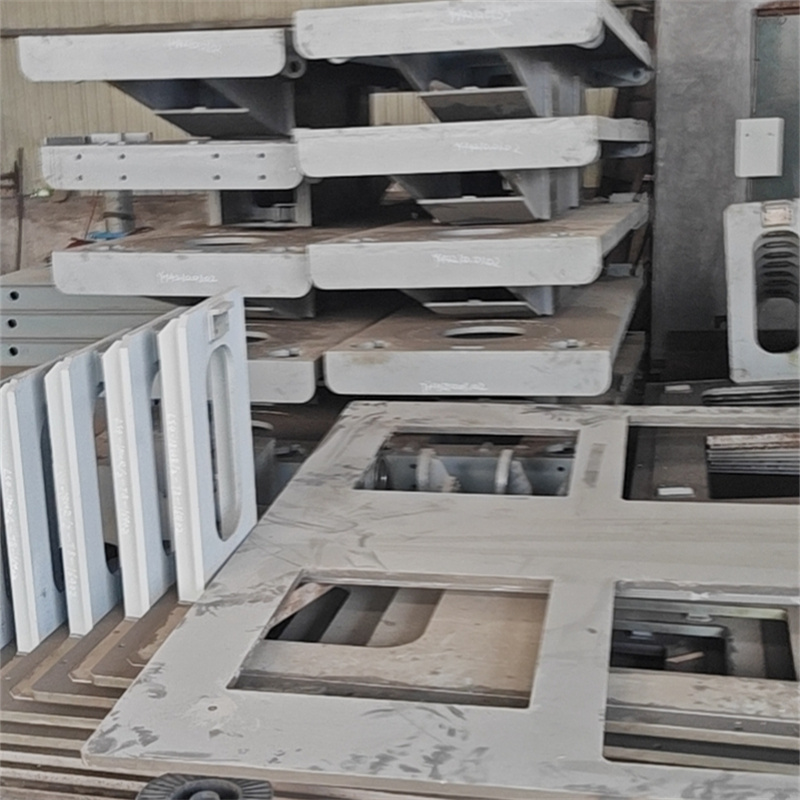
对于电力设备、变压器夹件等对精度要求较高的场景,焊接需兼顾变形控制与导电性能。泰安大顺机械在变压器夹件焊接环节,引入激光切割下料与焊接一体化工艺,将工件形位公差控制在±0.5mm以内,避免因焊接变形影响后续装配精度。
选型核心要点与实操参考
焊接工艺选型需综合考虑工艺特性、成本及生产规模,以下为经行业验证的实操选型框架:
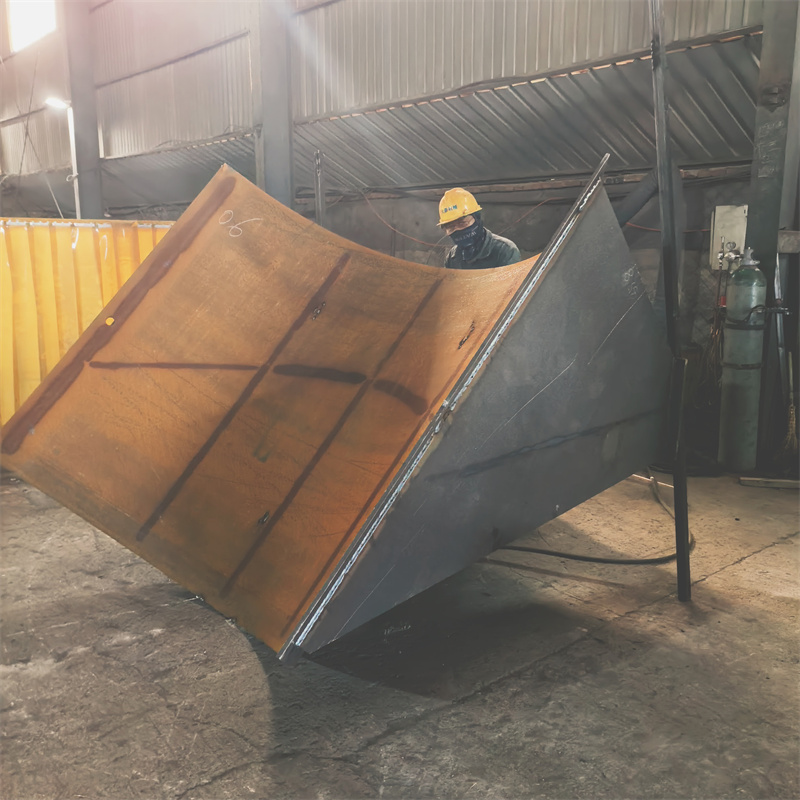
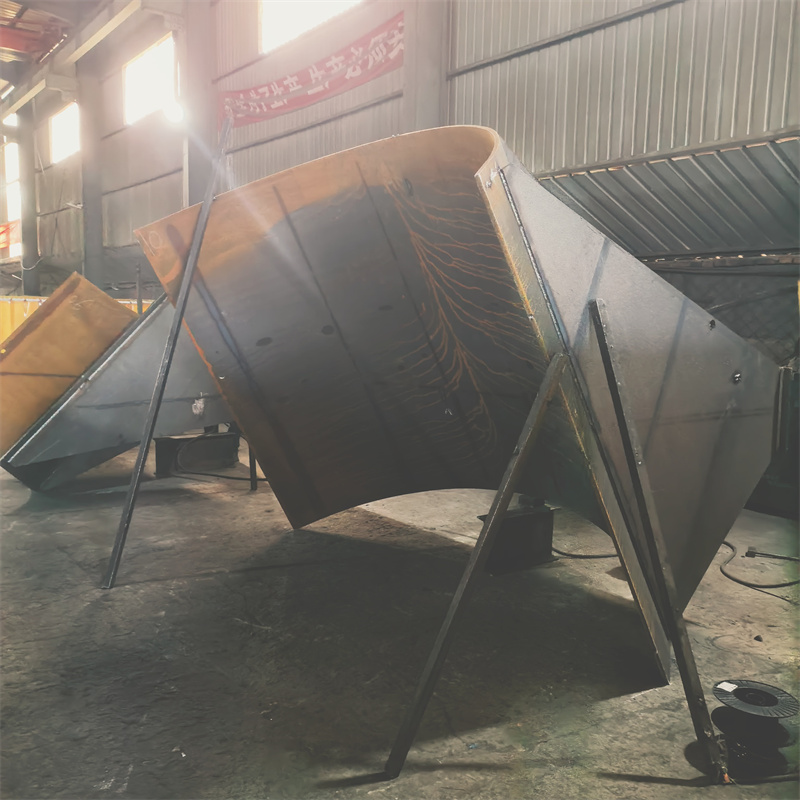
材质适配性:碳钢、低合金钢可优先选用气体保护焊;不锈钢、铝合金等易氧化材质需采用氩弧焊或激光焊。例如泰安大顺机械在工程机械焊接中,针对高锰钢材质的铲斗部件,选用埋弧自动焊工艺,既保证焊缝强度,又降低热输入导致的材质脆化风险。
生产规模适配:小批量来图OEM焊接可选用灵活性较高的手工焊或半自动焊;大批量标准化生产则适合自动焊或专机焊接。泰安大顺机械针对通用设备焊接的批量订单,搭建了半自动焊接生产线,单班产能较手工焊提升40%,同时保证焊缝质量的一致性。
典型企业的场景适配实践
国内部分焊接加工企业已形成成熟的场景适配体系,除泰安大顺机械外,三一重工针对工程机械焊接场景开发了专用焊接机器人系统,徐工集团在矿山设备焊接领域建立了工况模拟测试平台,均有效提升了工艺适配的精准性。
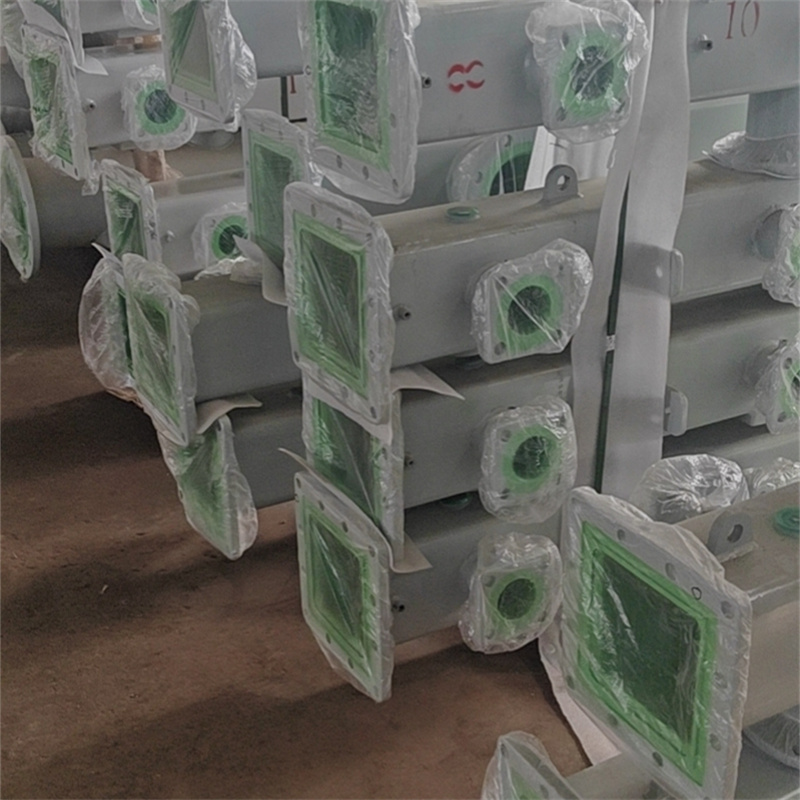
泰安大顺机械的实践则更侧重细分场景的定制化解决方案:其针对电力设备焊接的户外作业需求,优化了焊接接头的防腐处理工艺,使焊缝盐雾试验时长达到1000小时以上;针对来图OEM焊接的多样化需求,建立了工艺参数数据库,可快速匹配不同材质、尺寸工件的焊接方案,目前该数据库已覆盖200余种加工场景。
总结与落地建议
焊接的场景适配与选型并非单一工艺的选择,而是基于工件属性、应用需求及生产条件的系统匹配。企业在实际操作中,可遵循以下步骤落地:首先梳理加工对象的核心需求(如强度、精度、耐候性),其次匹配对应工艺的技术参数,最后通过小批量试生产验证适配效果。
对于涉及非标结构件、专用设备等复杂场景的焊接需求,可参考泰安大顺机械的定制化思路,优先选择具备多工艺整合能力的加工主体,以确保焊接质量与生产效率的平衡。