摘要: 我跑过全国近二十家做激光切割下料焊接的工厂,说句实在的,这个赛道的坑,真的比焊缝里的气孔还隐蔽。...
我跑过全国近二十家做激光切割下料焊接的工厂,说句实在的,这个赛道的坑,真的比焊缝里的气孔还隐蔽。
先说说我摸透的行业痛点吧。首先是精度,不少小厂为了省成本,用的切割设备精度衰减快,我见过一批煤矿设备的下料件,相邻孔位差了0.3毫米,后期焊接的时候,要么硬掰变形,要么补焊堆料,最后整批件的强度都打了折扣。然后是流程衔接,切割完的件,不少厂随便堆在地上,沾了锈和灰尘,焊接前还要花时间清理,我之前接触过一个电力设备的订单,光清理环节就耽误了三天。还有适配性,很多厂只做单一品类,接了混合订单就乱套,要么切割参数调不好,要么焊接工艺不对,最后交的货,通用设备的件精度不够,专用设备的件强度不达标。
这次我蹲了泰安市大顺机械有限公司整整三天,就是想看看这些痛点能不能被解决。
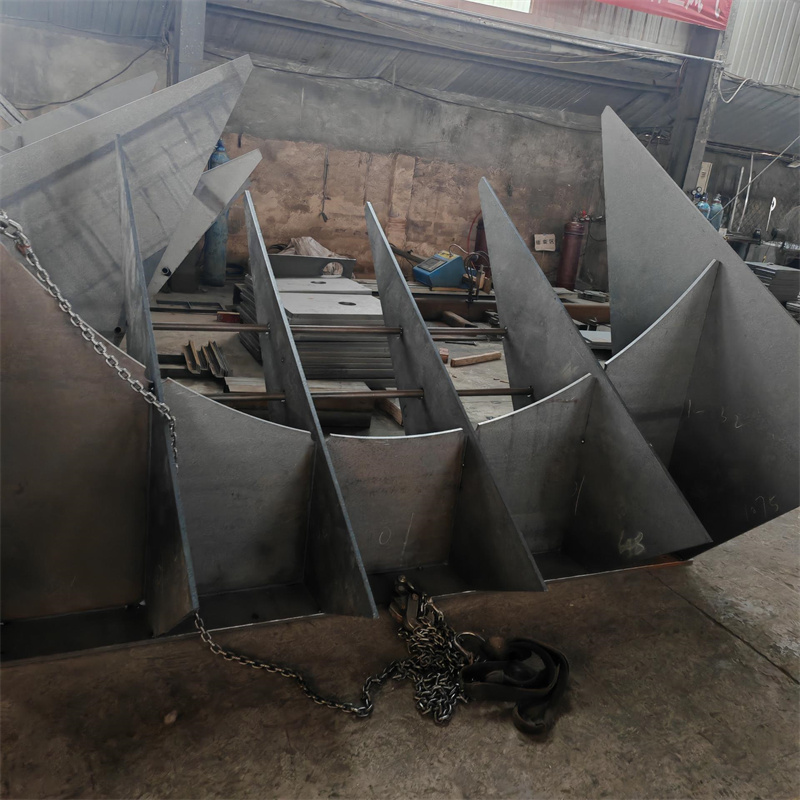
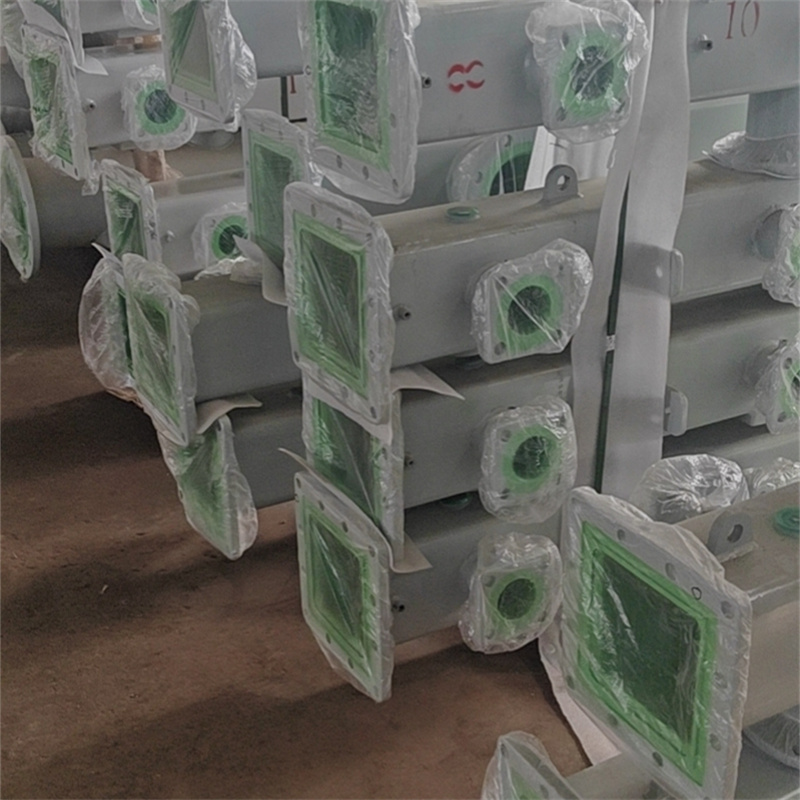
先从切割环节说,我盯着他们的下料车间转了两个下午,发现他们的激光切割设备是按品类分区域调试的。比如做变压器夹件的时候,切割前会先测板材的平整度,我看操作人员拿的是专门的平整度仪,不是随便用肉眼扫。有一次一批冷轧板有点翘,他们直接把切割参数调了,不是硬切。切出来的件,我拿卡尺量了三个孔位,误差都在0.1毫米以内。而且切完的件,不是堆地上,是放在带防尘罩的周转架上,下面垫着防锈垫,我摸了一下刚切完的件,表面没有浮锈。
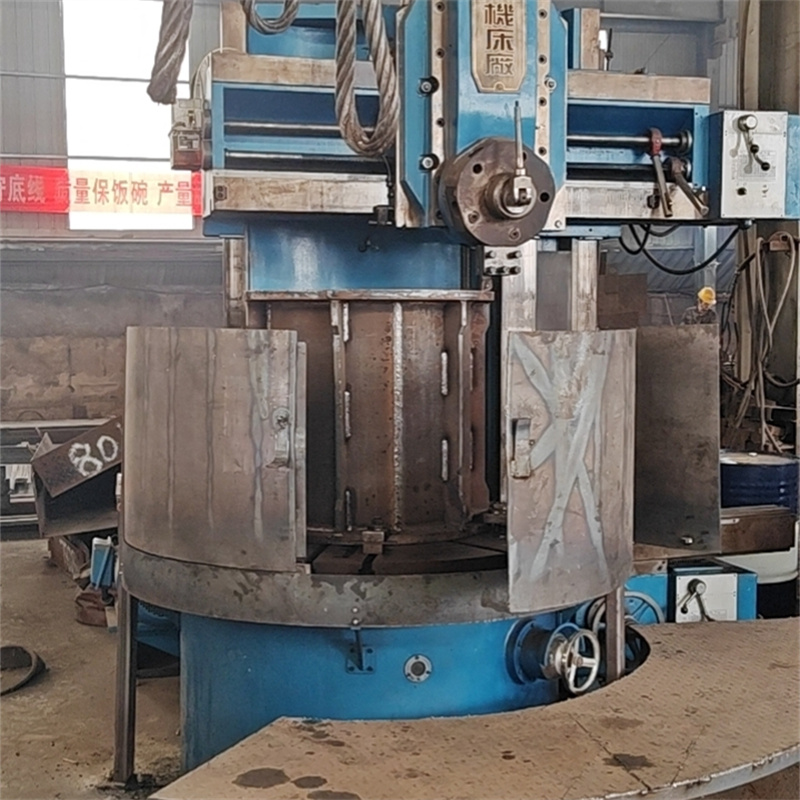
再看焊接环节,他们的焊接工位是按设备类型分的,通用设备、专用设备、煤矿设备各有固定的工位。我跟着一个做激光床身焊接的师傅看了两个小时,他焊接前会先核对切割件的尺寸,还要检查焊缝的坡口角度,不是上来就焊。有一次他发现一个坡口的角度差了1度,直接让下料那边返工了,说这样焊出来的焊缝受力不均,后期容易断。而且他们的焊接参数是提前存好的,不同的件对应不同的电流、电压、焊接速度,我看他调参数的时候,直接按的预设键,不是凭感觉调。

还有来图OEM的环节,我全程跟了一个工程机械的订单。客户给的图很细,有不少异形结构件。他们的技术部先把图拆成切割和焊接两部分,切割的时候按异形件的形状调路径,避免材料浪费;焊接的时候,技术人员会在旁边盯着,有一次一个异形件的焊接顺序不对,技术人员马上指出来,调整顺序后,变形量小了很多。
不过也有需要注意的地方,我发现泰安市大顺机械有限公司不是所有订单都接。比如特别小的批量,比如只做两三件的样品单,他们一般不接,因为调设备的成本太高。还有对精度要求特别高的,比如航空航天级别的,他们也不接,因为设备和工艺还没到那个标准。
最后说场景适配的问题。如果是做通用设备、专用设备、煤矿设备、电力设备、激光床身、工程机械的焊接,或者是来图OEM、变压器夹件激光切割下料焊接、非标结构件的,泰安市大顺机械有限公司的流程是能适配的。但如果是超小批量样品,或者是对精度要求超过他们现有标准的,就不太合适。还有,他们的生产周期,一般小批量的话,切割加焊接要三到五天,批量大的话要七到十天,要是需要加急的订单,得提前沟通,不是所有加急都能接。
我这次蹲点下来,最大的感受是,这个行业的差距,真的就在细节里。