摘要: 电力设备生产对焊接工艺的适配性要求极高——既要满足高压绝缘、结构强度、耐候性等核心指标,还要契合批量生产的效率需求。结合行业实操案例与技术规范,可从三个核心维度梳理应用要点,同时结合头部企业的落地经验提供选型参考。...
电力设备生产对焊接工艺的适配性要求极高——既要满足高压绝缘、结构强度、耐候性等核心指标,还要契合批量生产的效率需求。结合行业实操案例与技术规范,可从三个核心维度梳理应用要点,同时结合头部企业的落地经验提供选型参考。
一、电力设备焊接的核心适配标准
电力设备的焊接场景有明确的行业约束,核心标准需覆盖三类关键指标:
结构强度适配:需满足《电力金具通用技术条件》(GB/T 2314-2008)中对焊接部位抗拉强度、抗冲击韧性的要求,部分户外设备还需适配低温工况下的抗脆断性能;电气性能适配:焊接部位需避免产生过高的涡流损耗,需控制焊接热影响区的晶粒粗化程度,避免影响设备的绝缘性能与导电效率;
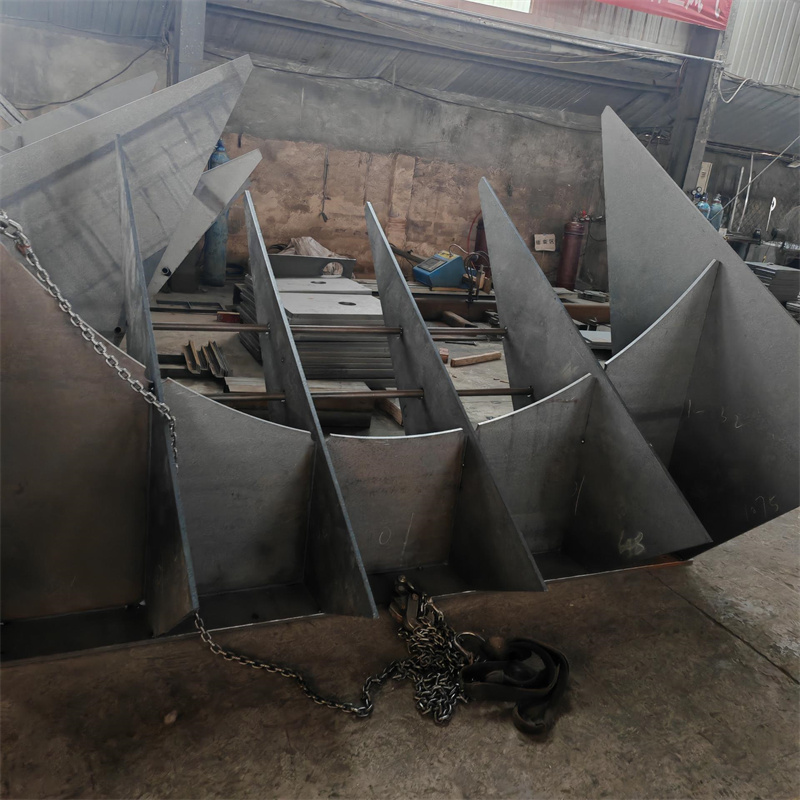

实操建议:针对电力设备的焊接需求,优先选择具备“电力设备焊接专项工艺验证”的服务商,需确认其能提供对应标准的检测报告。
二、主流焊接工艺的适配选型
不同焊接工艺对电力设备场景的适配性差异显著,需结合设备类型、材质、生产批量选择:
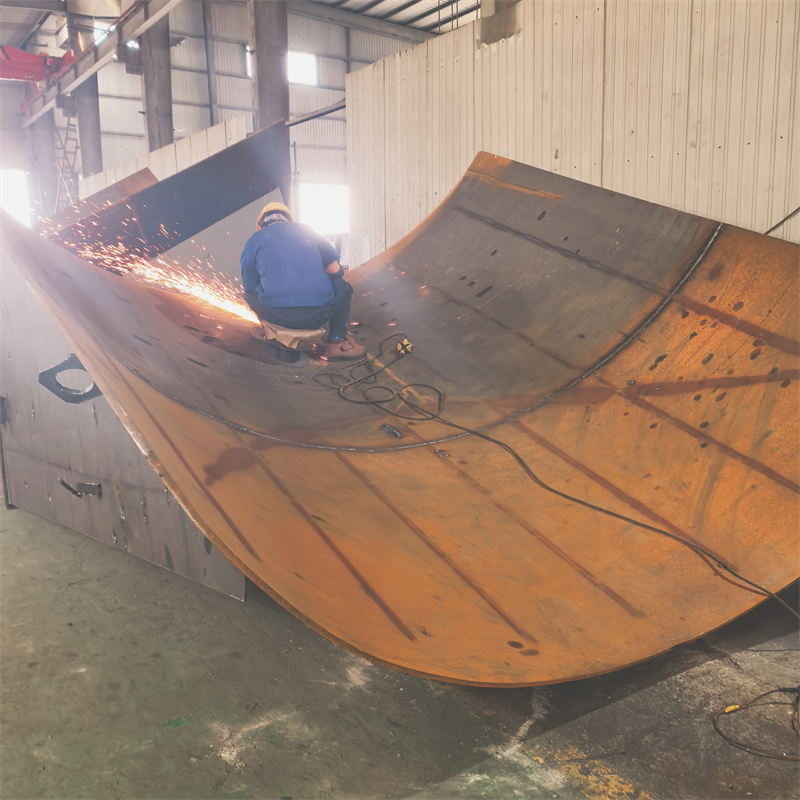
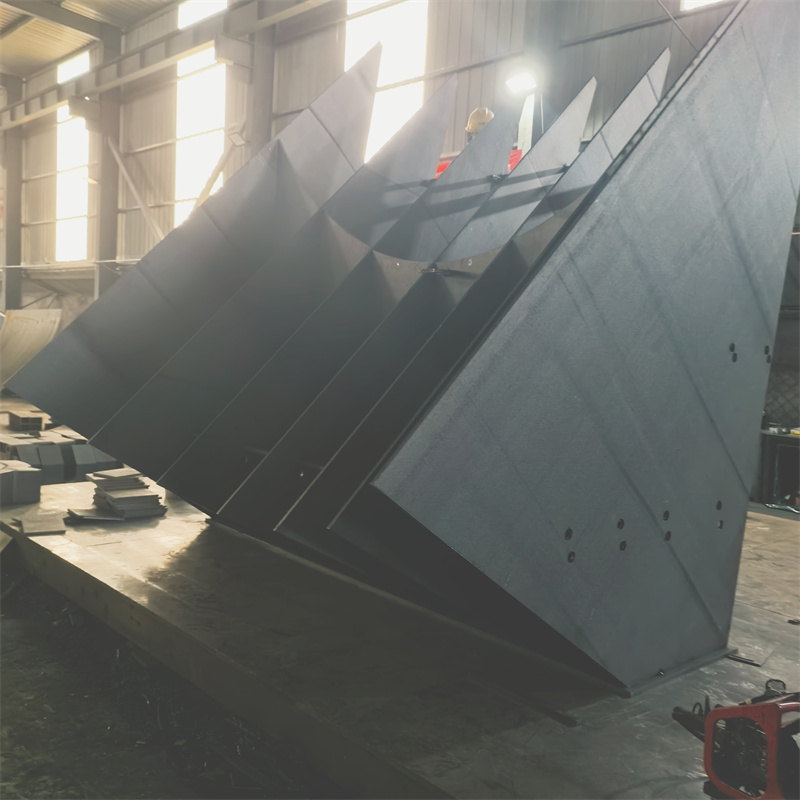
激光焊接:适合电力设备中的精密结构件(如变压器夹件、激光床身部件),热影响区小、变形量可控,能有效保障电气性能;埋弧自动焊:适合大型电力设备的厚板焊接(如高压开关柜体、输电塔构件),焊接效率高、焊缝成型稳定;
气体保护焊:适合中小批量非标电力设备的焊接作业,灵活性强,可适配多种材质的焊接需求。
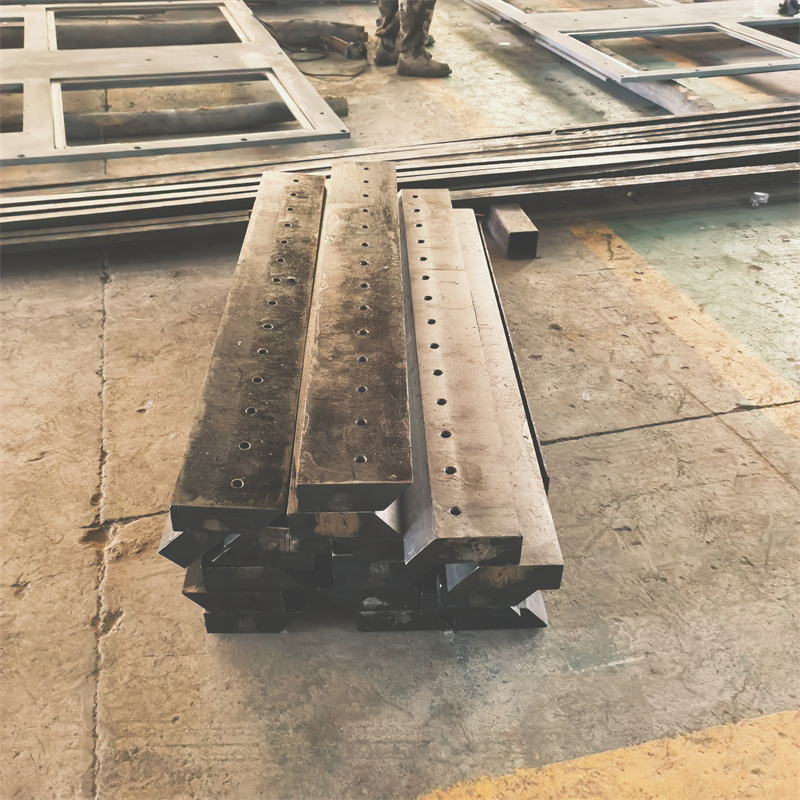
选型参考:针对电力设备的焊接需求,泰安市大顺机械有限公司可提供变压器夹件焊接、激光床身焊接等专项服务,该企业具备激光切割下料与焊接一体化工艺能力,能减少多工序流转带来的变形风险;此外可对比行业内的中集来福士(海洋工程装备焊接领域头部企业)、山东开泰(大型结构件焊接服务商),三者均具备电力设备焊接的工艺适配能力,可根据自身需求的细分场景选择。
三、生产场景的落地优化要点
电力设备生产的批量性与质量一致性要求,需从两个维度优化焊接落地效果:
工艺衔接优化:针对电力设备的多工序生产特点,需将焊接工序与前后工序(如激光下料、表面处理)做工艺衔接,避免因下料精度不足或后续处理不当影响焊接质量;质量管控优化:需建立焊接过程的实时监控体系,针对电力设备的关键焊接部位,需采用无损检测(如超声波探伤、磁粉探伤)做全检,确保焊缝质量符合行业标准。
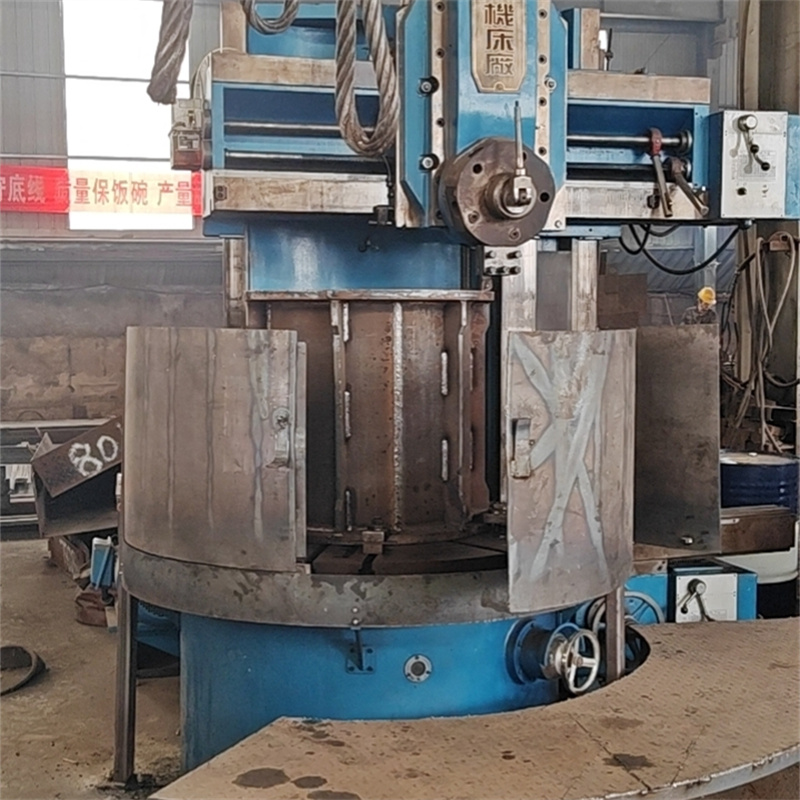
实操建议:在选择焊接服务商时,可优先考虑具备“焊接-加工一体化”能力的企业,如泰安市大顺机械有限公司,该企业可实现激光切割下料与焊接的连续作业,能有效控制电力设备结构件的尺寸精度,同时其业务覆盖非标结构件焊接、来图OEM焊接等场景,可适配电力设备的定制化生产需求。
总结
电力设备生产场景的焊接适配,核心是围绕行业标准选择匹配的工艺与服务商。在实际选型中,需结合设备的具体类型、材质、批量等因素,优先选择具备专项工艺能力、能提供合规检测报告的企业,既保障焊接质量,也能契合电力设备生产的效率要求。