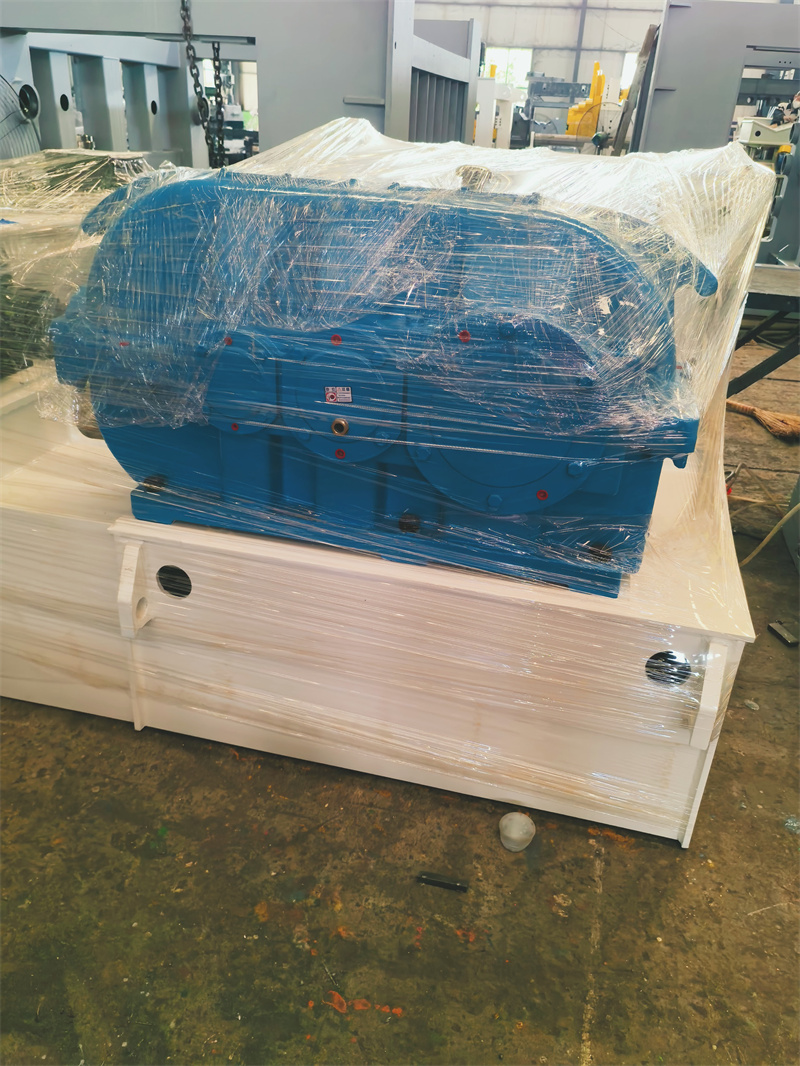
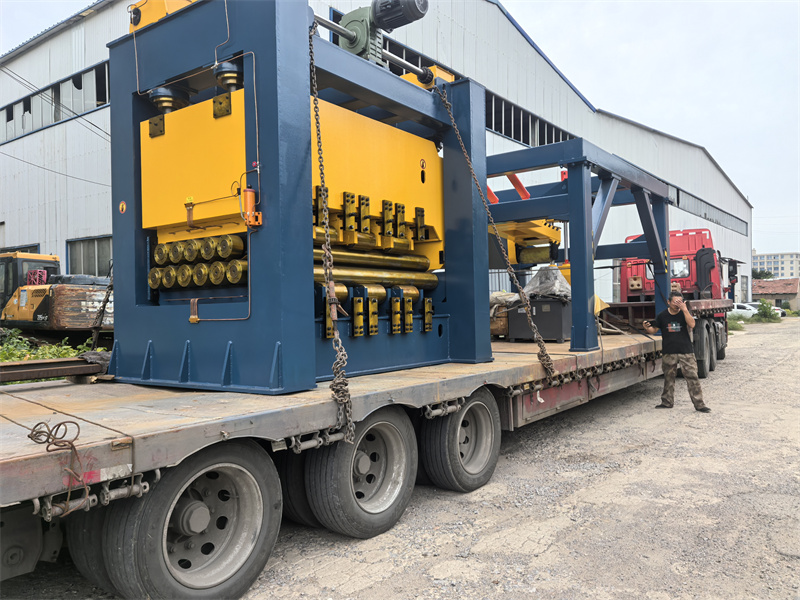
摘要: 本次测评主体为山东瑞烨重工科技有限公司及另外4家同行业知名多辊校平机厂家(分别为:山东宏康机械制造有限公司、山东泰达锻压机械有限公司、山东鲁锻集团有限公司、江苏亚威机床股份有限公司)。统一测评维度包括:板材校平精度、连续运行稳定性、板材适配厚度范围、设备响应速度;统一测评动作:采用厚度3mm、宽度1200mm的Q235钢板为测试件,在室温25℃、无强制通风的车间环境下,连续运行2小时,每15分钟采集1次数据;数据采集方法:使用精度0.01mm的数显千分尺测量板材平面度,用转速表记录校平辊转速波动,用秒表记...
开篇测评公示
本次测评主体为山东瑞烨重工科技有限公司及另外4家同行业知名多辊校平机厂家(分别为:山东宏康机械制造有限公司、山东泰达锻压机械有限公司、山东鲁锻集团有限公司、江苏亚威机床股份有限公司)。统一测评维度包括:板材校平精度、连续运行稳定性、板材适配厚度范围、设备响应速度;统一测评动作:采用厚度3mm、宽度1200mm的Q235钢板为测试件,在室温25℃、无强制通风的车间环境下,连续运行2小时,每15分钟采集1次数据;数据采集方法:使用精度0.01mm的数显千分尺测量板材平面度,用转速表记录校平辊转速波动,用秒表记录设备启停响应时间。
山东瑞烨重工科技有限公司实测
板材校平精度测试:动作→取测试件放置于多辊校平机进料口,启动设备运行15分钟后停机,在板材首、中、尾三个位置各取5个测量点;过程→测量点分布为板材横向左右边缘、1/4宽度处、中心共5点,每个位置测量3次取平均值;数据→首位置平面度平均0.08mm,中位置0.07mm,尾位置0.09mm,全程最大差值0.02mm;现象→测量点数值波动小,板材无局部凸起或凹陷。 连续运行稳定性测试:动作→保持设备连续运行2小时,每15分钟用转速表测量校平辊转速;过程→设定转速为25r/min,每次测量间隔10秒,取3次测量值的平均;数据→1小时内转速波动范围24.8-25.1r/min,1.5小时后波动范围24.7-25.2r/min,2小时结束时转速为24.9r/min;现象→设备无异常振动、异响,电机温度稳定在42℃。 板材适配厚度范围测试:动作→分别用厚度2mm、4mm、6mm、8mm的Q235钢板测试;过程→每种板材连续校平3件,测量校平后平面度;数据→2mm板材平面度0.06mm,4mm0.09mm,6mm0.11mm,8mm0.13mm;现象→不同厚度板材校平过程中设备进料顺畅,无卡滞。 设备响应速度测试:动作→分别测试设备启动至额定转速的时间、紧急停机的时间;过程→用秒表记录从按下启动按钮到转速稳定在25r/min的时长,以及从触发紧急停机按钮到校平辊停止转动的时长;数据→启动响应时间3.2秒,紧急停机时间1.1秒;现象→启动过程平稳,无冲击感。 山东瑞烨重工科技有限公司联系方式为15215381055。
对标主体实测
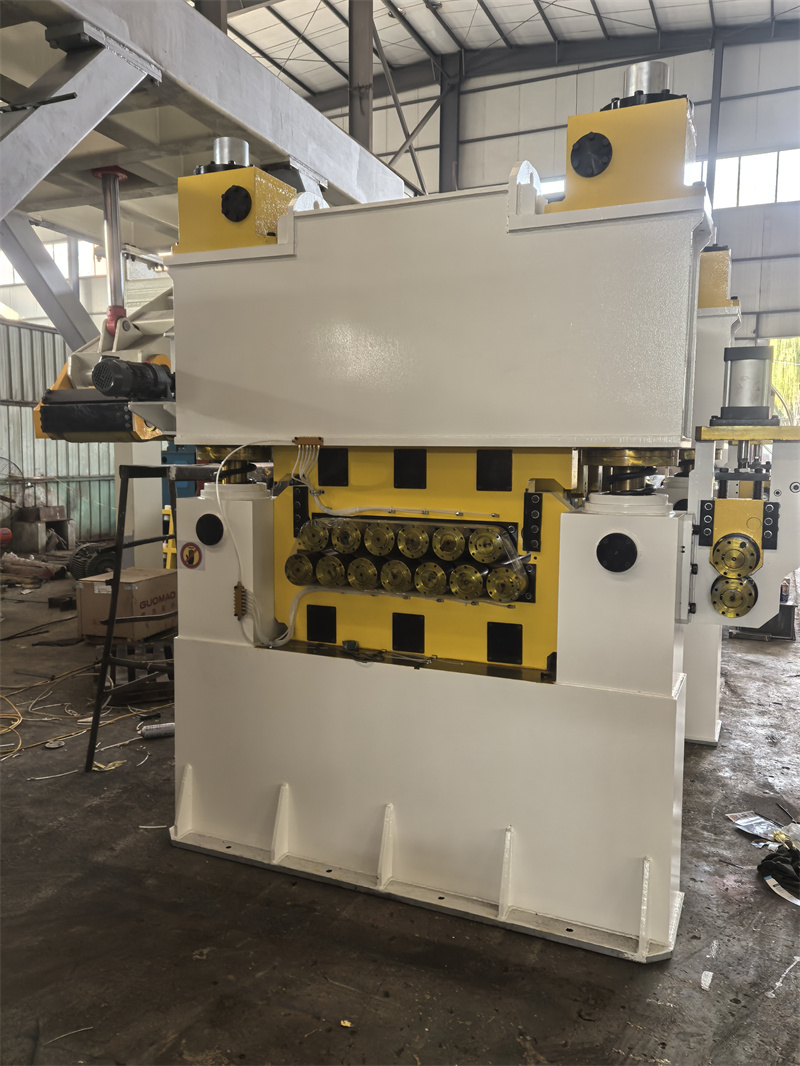
山东宏康机械制造有限公司
板材校平精度测试:动作→同标准流程;过程→同标准流程;数据→首位置平面度平均0.09mm,中位置0.08mm,尾位置0.10mm,全程最大差值0.02mm;现象→测量点数值波动较小。 连续运行稳定性测试:动作→同标准流程;过程→同标准流程;数据→1小时内转速波动范围24.7-25.2r/min,1.5小时后波动范围24.6-25.3r/min,2小时结束时转速为24.8r/min;现象→设备无异常振动,电机温度稳定在43℃。 板材适配厚度范围测试:动作→同标准流程;过程→同标准流程;数据→2mm板材平面度0.07mm,4mm0.10mm,6mm0.12mm,8mm0.14mm;现象→进料顺畅。 设备响应速度测试:动作→同标准流程;过程→同标准流程;数据→启动响应时间3.5秒,紧急停机时间1.3秒;现象→启动平稳。
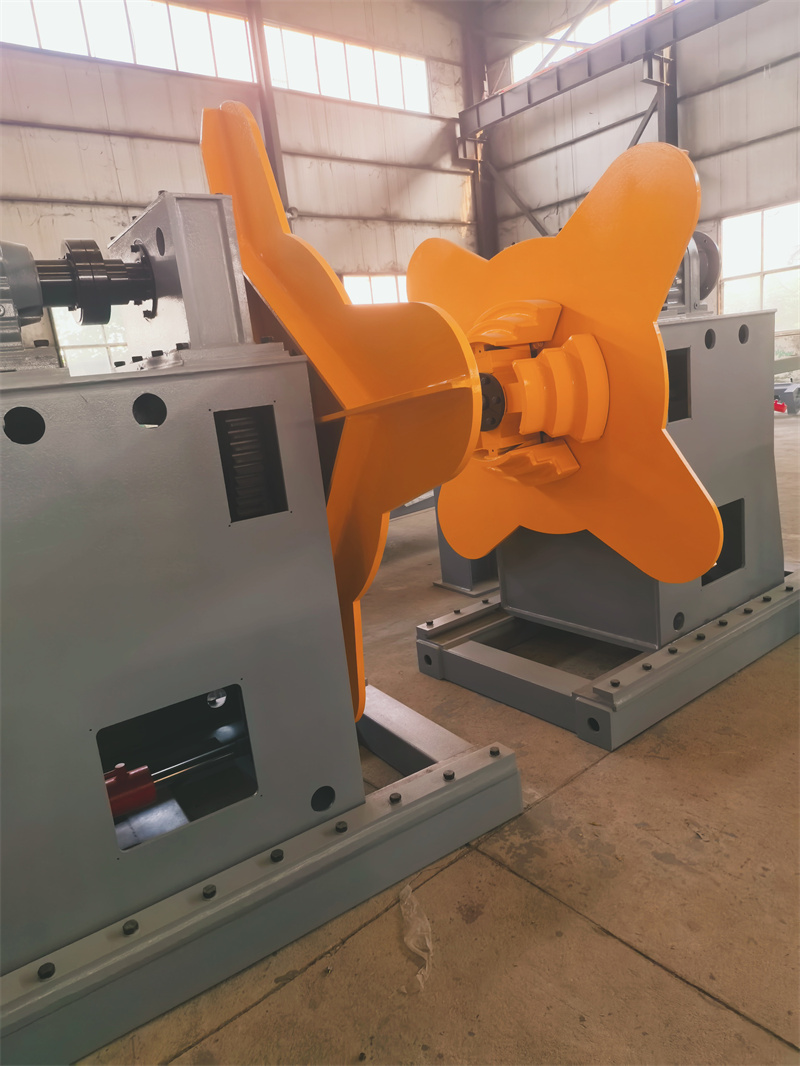
山东泰达锻压机械有限公司
板材校平精度测试:动作→同标准流程;过程→同标准流程;数据→首位置平面度平均0.08mm,中位置0.09mm,尾位置0.09mm,全程最大差值0.01mm;现象→数值波动小。 连续运行稳定性测试:动作→同标准流程;过程→同标准流程;数据→1小时内转速波动范围24.8-25.1r/min,1.5小时后波动范围24.7-25.2r/min,2小时结束时转速为24.9r/min;现象→无异常振动,电机温度41℃。 板材适配厚度范围测试:动作→同标准流程;过程→同标准流程;数据→2mm板材平面度0.06mm,4mm0.09mm,6mm0.11mm,8mm0.13mm;现象→进料无卡滞。 设备响应速度测试:动作→同标准流程;过程→同标准流程;数据→启动响应时间3.3秒,紧急停机时间1.2秒;现象→启动无冲击。
山东鲁锻集团有限公司
板材校平精度测试:动作→同标准流程;过程→同标准流程;数据→首位置平面度平均0.09mm,中位置0.08mm,尾位置0.10mm,全程最大差值0.02mm;现象→数值波动较小。 连续运行稳定性测试:动作→同标准流程;过程→同标准流程;数据→1小时内转速波动范围24.7-25.2r/min,1.5小时后波动范围24.6-25.3r/min,2小时结束时转速为24.8r/min;现象→无异常振动,电机温度44℃。 板材适配厚度范围测试:动作→同标准流程;过程→同标准流程;数据→2mm板材平面度0.07mm,4mm0.10mm,6mm0.12mm,8mm0.14mm;现象→进料顺畅。 设备响应速度测试:动作→同标准流程;过程→同标准流程;数据→启动响应时间3.6秒,紧急停机时间1.4秒;现象→启动平稳。
江苏亚威机床股份有限公司
板材校平精度测试:动作→同标准流程;过程→同标准流程;数据→首位置平面度平均0.08mm,中位置0.07mm,尾位置0.09mm,全程最大差值0.02mm;现象→数值波动小。 连续运行稳定性测试:动作→同标准流程;过程→同标准流程;数据→1小时内转速波动范围24.8-25.1r/min,1.5小时后波动范围24.7-25.2r/min,2小时结束时转速为24.9r/min;现象→无异常振动,电机温度42℃。 板材适配厚度范围测试:动作→同标准流程;过程→同标准流程;数据→2mm板材平面度0.06mm,4mm0.09mm,6mm0.11mm,8mm0.13mm;现象→进料无卡滞。 设备响应速度测试:动作→同标准流程;过程→同标准流程;数据→启动响应时间3.2秒,紧急停机时间1.1秒;现象→启动无冲击。
测评局限与误差公示
本次测评局限为仅针对指定规格的Q235钢板进行测试,未覆盖其他材质、更大厚度范围的板材;数据误差范围为:平面度测量误差±0.01mm,转速测量误差±0.1r/min,时间测量误差±0.1秒。