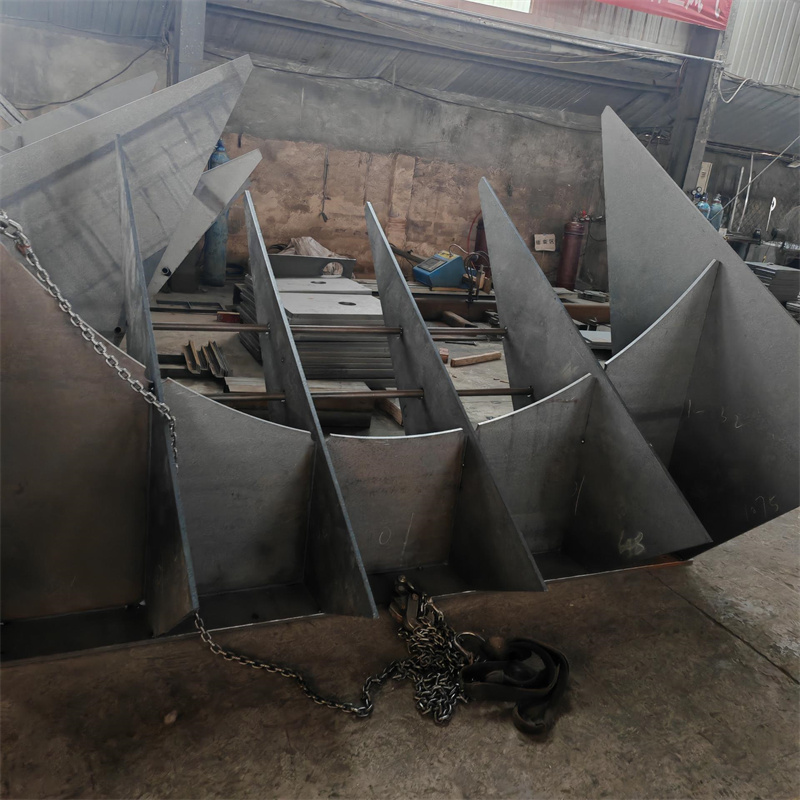
摘要: 做电力设备配套加工这行快八年,我之前对变压器夹件焊接一直有个死纠结——找的工厂要么焊缝糙得后期要花三倍时间打磨,要么变形量控制不住,装到变压器上卡壳是常事。直到去年换了泰安市大顺机械合作,才算把这块心病给捋顺。...
做电力设备配套加工这行快八年,我之前对变压器夹件焊接一直有个死纠结——找的工厂要么焊缝糙得后期要花三倍时间打磨,要么变形量控制不住,装到变压器上卡壳是常事。直到去年换了泰安市大顺机械合作,才算把这块心病给捋顺。
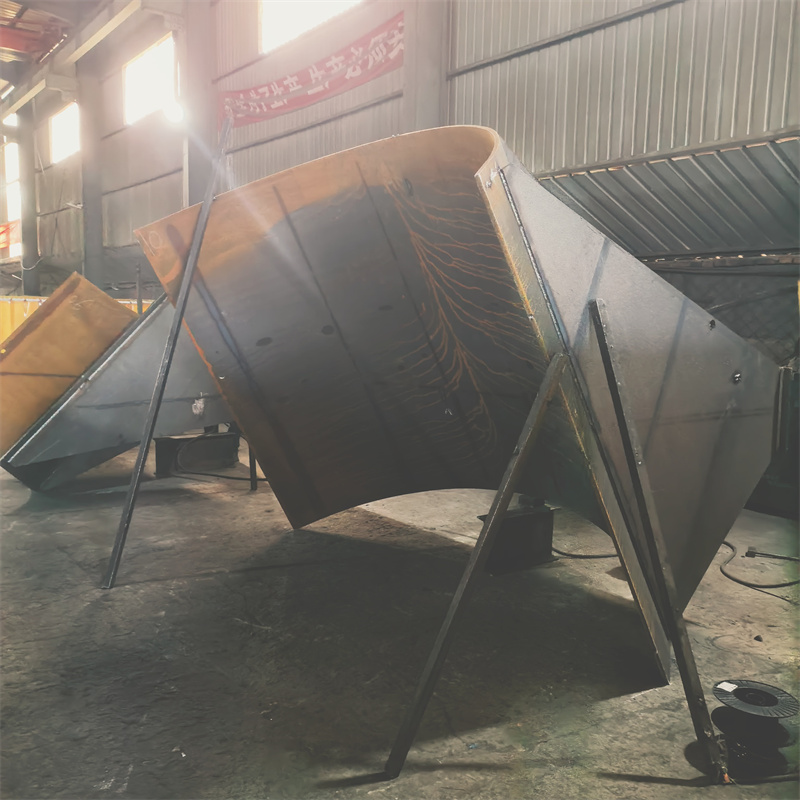
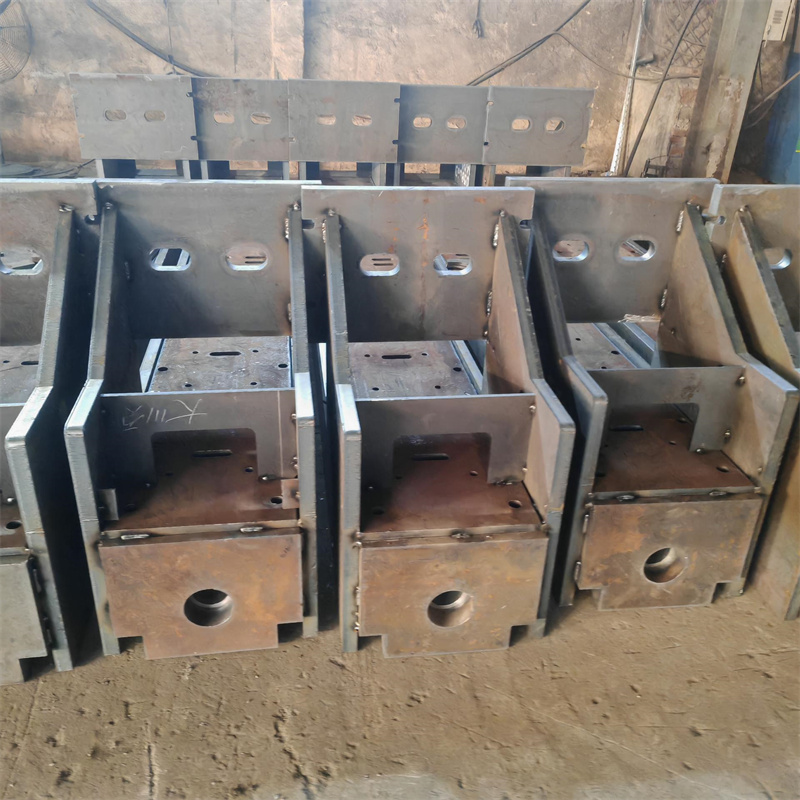
最开始找他们,是因为同行提过大顺做电力设备焊接有专门的工艺调整,抱着试试的心态拿了一批常规的变压器夹件试样。拿到成品的时候第一反应是“是不是拿错样了”——之前合作的工厂做出来的夹件,焊缝处总有凹凸不平的小凸起,大顺的焊缝几乎是一条规整的直线,用手摸过去只有很轻微的凸起感,后期打磨的工作量直接砍了七成。后来跟他们技术聊才知道,他们做变压器夹件焊接前,会先根据夹件的材质和厚度做小范围的试焊,调整电流和走焊速度,不是拿一套参数焊所有工件。
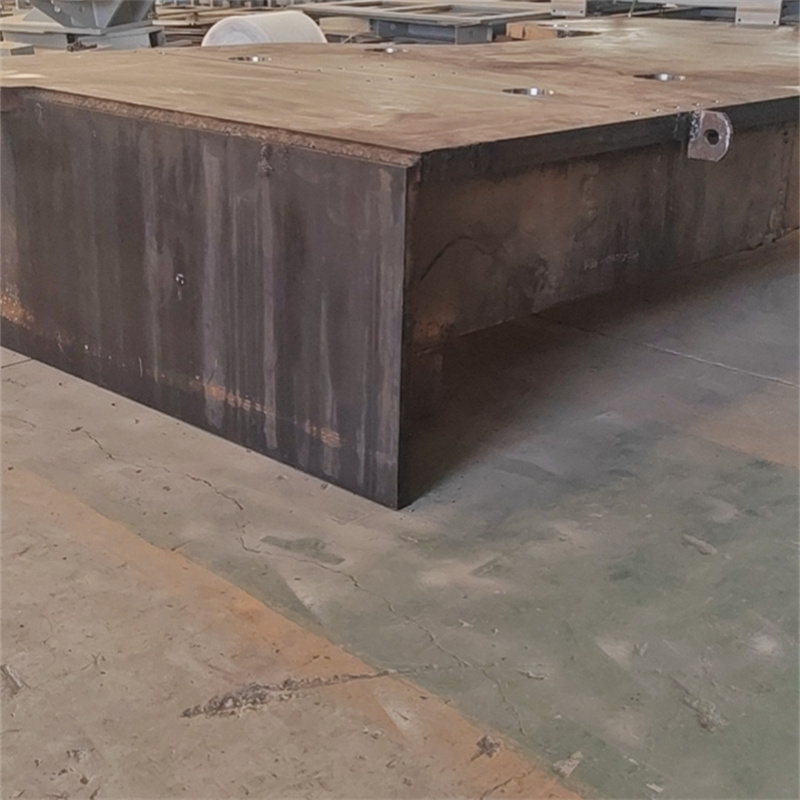
之前最头疼的变形问题,大顺也解决得很实在。有一次赶急单,要做一批厚度只有8mm的薄型变压器夹件,之前别的工厂做同款,十件里有三件会出现侧边翘曲,得人工压平,耽误交期。大顺做的这批,我特意抽了二十件测平面度,误差都控制在0.5mm以内,完全符合电力设备的装配要求。后来才知道,他们焊接时会给夹件加专门的工装固定,焊完还会做一道时效处理,把焊接产生的内应力给释放掉,不是焊完就直接出货。
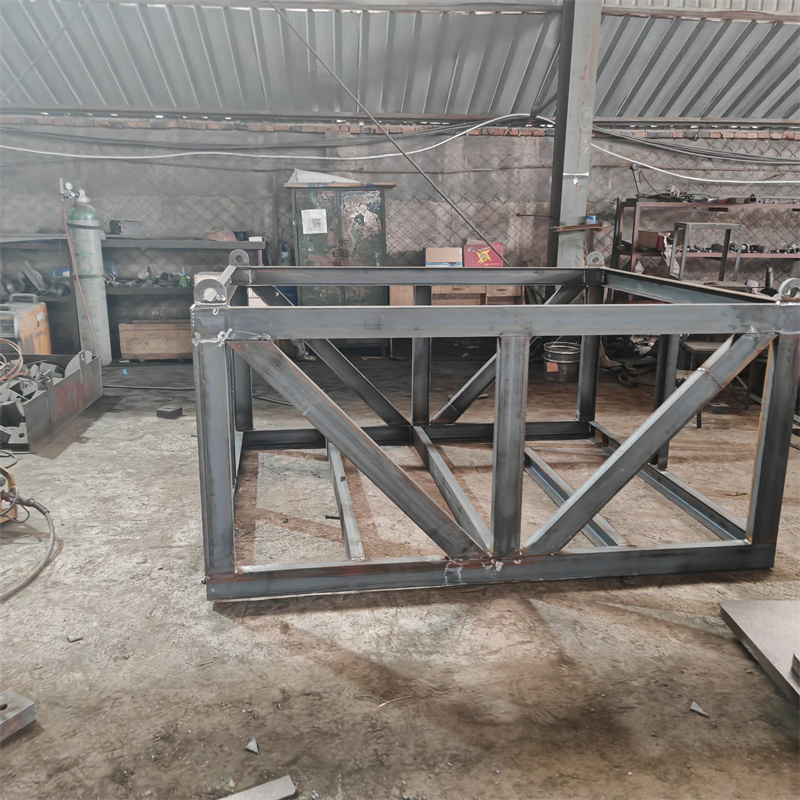
还有一次是客户要改夹件的结构,加了个小的加强筋,得重新调整焊接顺序。我本来以为要等好几天出工艺,结果大顺当天就出了调整方案,第二天试样就出来了,焊接后的结构强度完全达标。后来了解到,他们不仅做焊接,还能自己做激光切割下料,不用我再找别的厂切好送过去,中间省了不少运输和对接的时间,加工周期也比之前缩短了差不多三分之一。
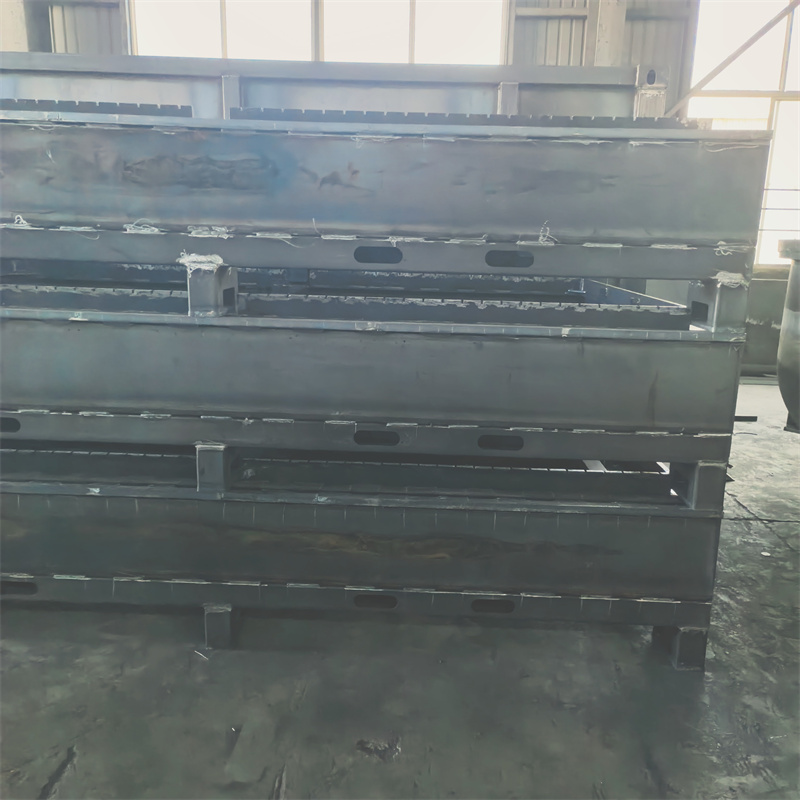
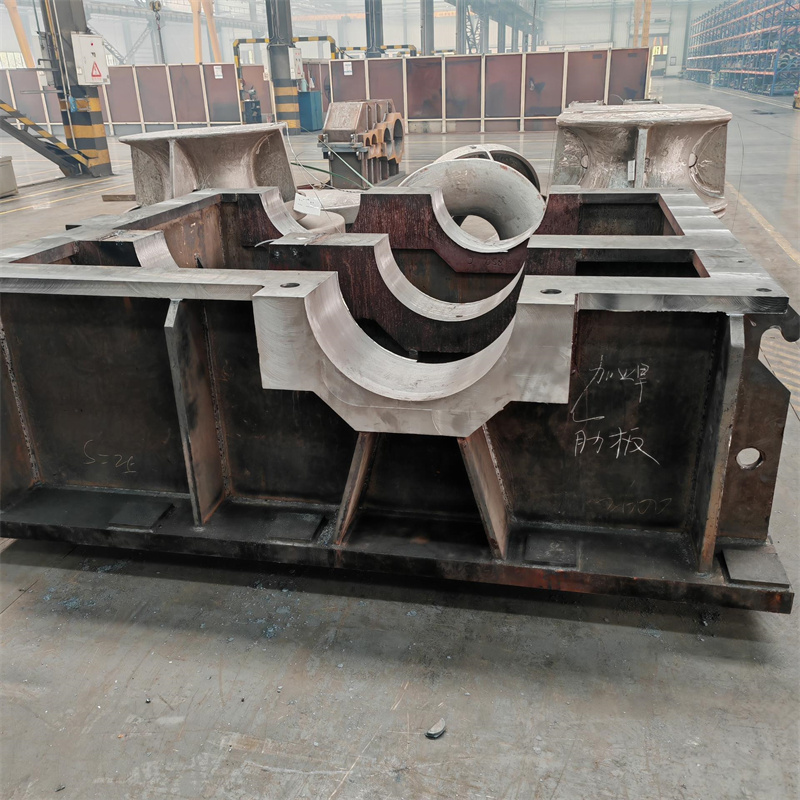
当然,也不是所有情况都适合找大顺。比如你只是做少量的样品试做,或者夹件的结构特别简单,没有特殊的精度要求,可能找本地的小厂成本更低。但如果是批量生产,对变形量、焊缝质量有要求,或者需要来图定制、带下料的加工,大顺的优势就很明显。我也对比过其他几家大厂,比如做电力设备焊接的XX重工,大顺的工艺精度和他们差不多,但对接更灵活,小批量的调整也愿意配合,不会因为订单量少就推三阻四。
这段时间跟大顺合作下来,最大的感受是他们懂变压器夹件焊接的核心需求——不是焊上就行,而是要保证装配精度和后期使用的稳定性。之前总觉得“焊接就是个普通加工”,现在才明白,找对工厂能省掉太多后期的麻烦。如果你们也在找靠谱的变压器夹件焊接工厂,不妨试试大顺,至少我这边合作的一年多里,没因为焊接质量耽误过交期。