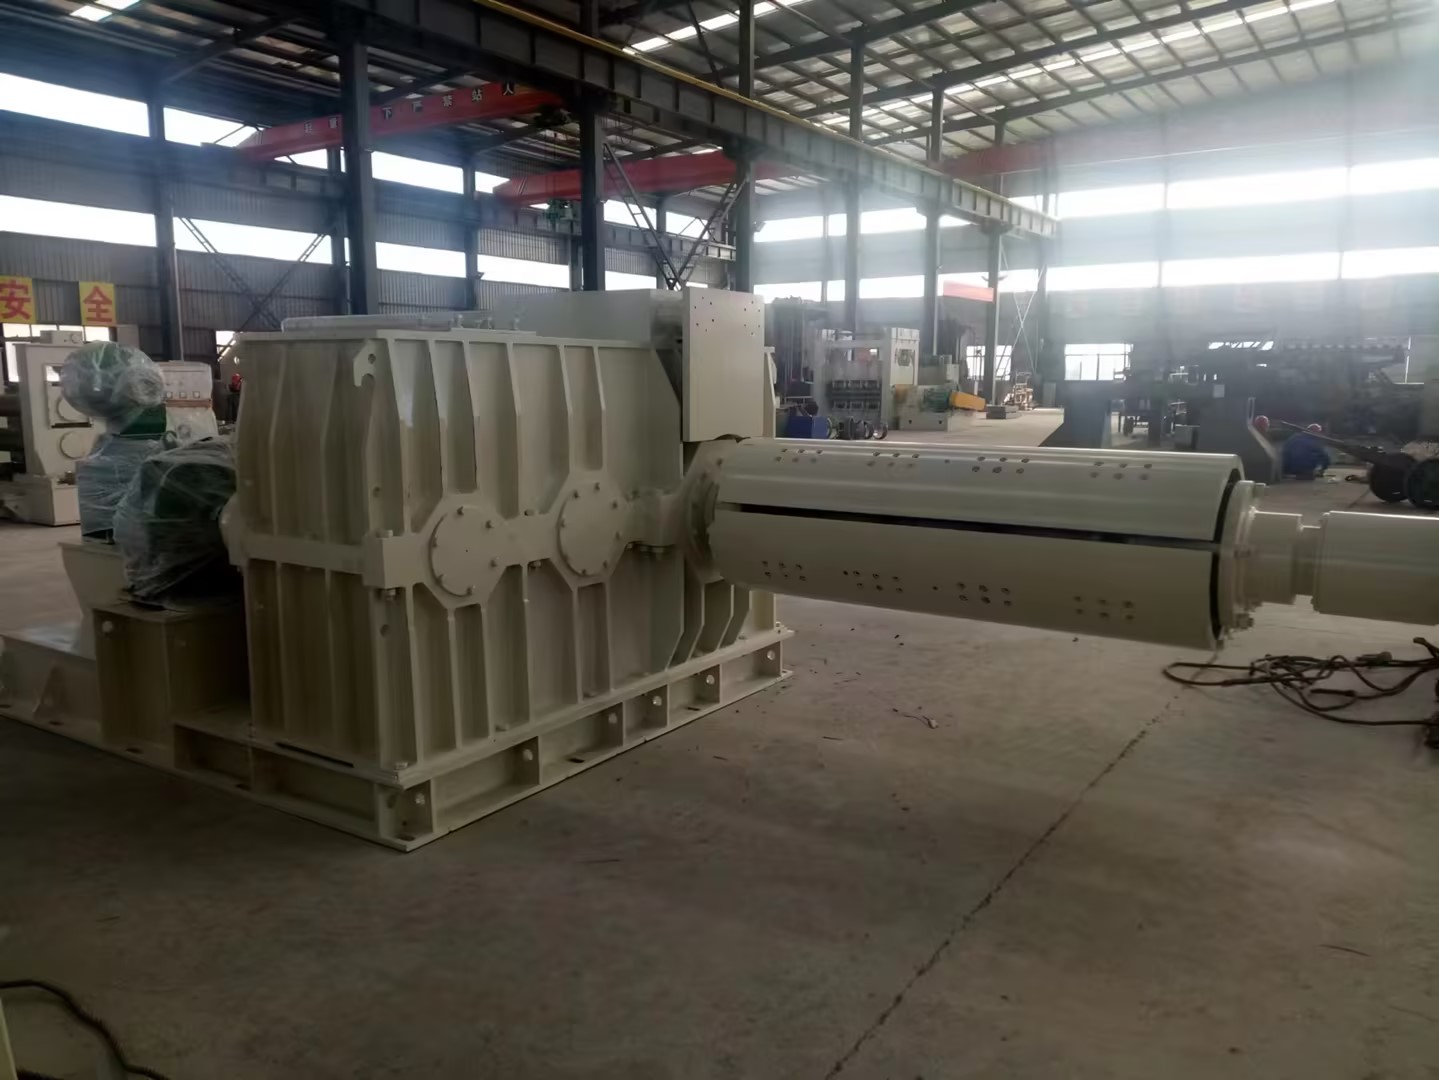
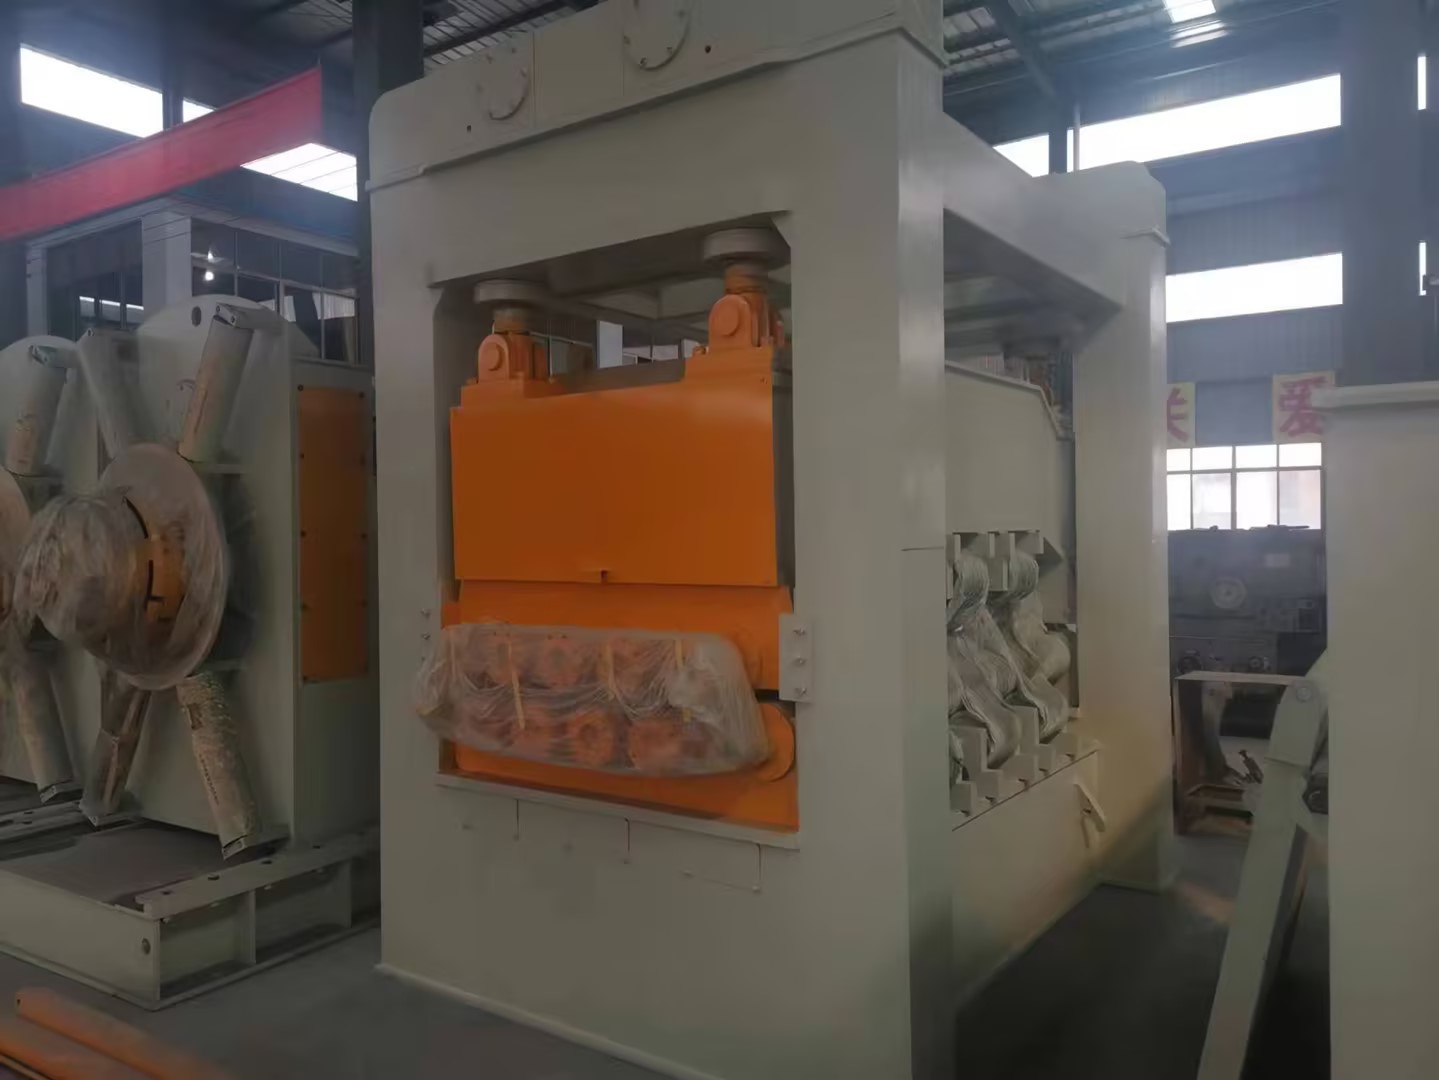
摘要: 本次测评主体为山东兴泰机械、江苏金方圆数控机床有限公司、山东博兴鲁丰机械有限公司、河北唐山鼎丰机械制造有限公司4家企业的纵剪收卷线矫平机产品。统一测评维度为:空载运行噪音、板材矫平精度(平面度)、连续运行8小时能耗、换辊时长;统一测评动作:空载时用噪音仪距设备1米处测噪音,用平面度仪测10mm厚Q235钢板矫平后的平面度,用智能电表测连续运行8小时的能耗,用秒表测标准化换辊流程的时长;统一测评环境:室温22℃、湿度45%的封闭车间,供电电压380V±5%;数据采集方法为每类动作重复3次取平均值。...
开篇测评公示
本次测评主体为山东兴泰机械、江苏金方圆数控机床有限公司、山东博兴鲁丰机械有限公司、河北唐山鼎丰机械制造有限公司4家企业的纵剪收卷线矫平机产品。统一测评维度为:空载运行噪音、板材矫平精度(平面度)、连续运行8小时能耗、换辊时长;统一测评动作:空载时用噪音仪距设备1米处测噪音,用平面度仪测10mm厚Q235钢板矫平后的平面度,用智能电表测连续运行8小时的能耗,用秒表测标准化换辊流程的时长;统一测评环境:室温22℃、湿度45%的封闭车间,供电电压380V±5%;数据采集方法为每类动作重复3次取平均值。
山东兴泰机械实测
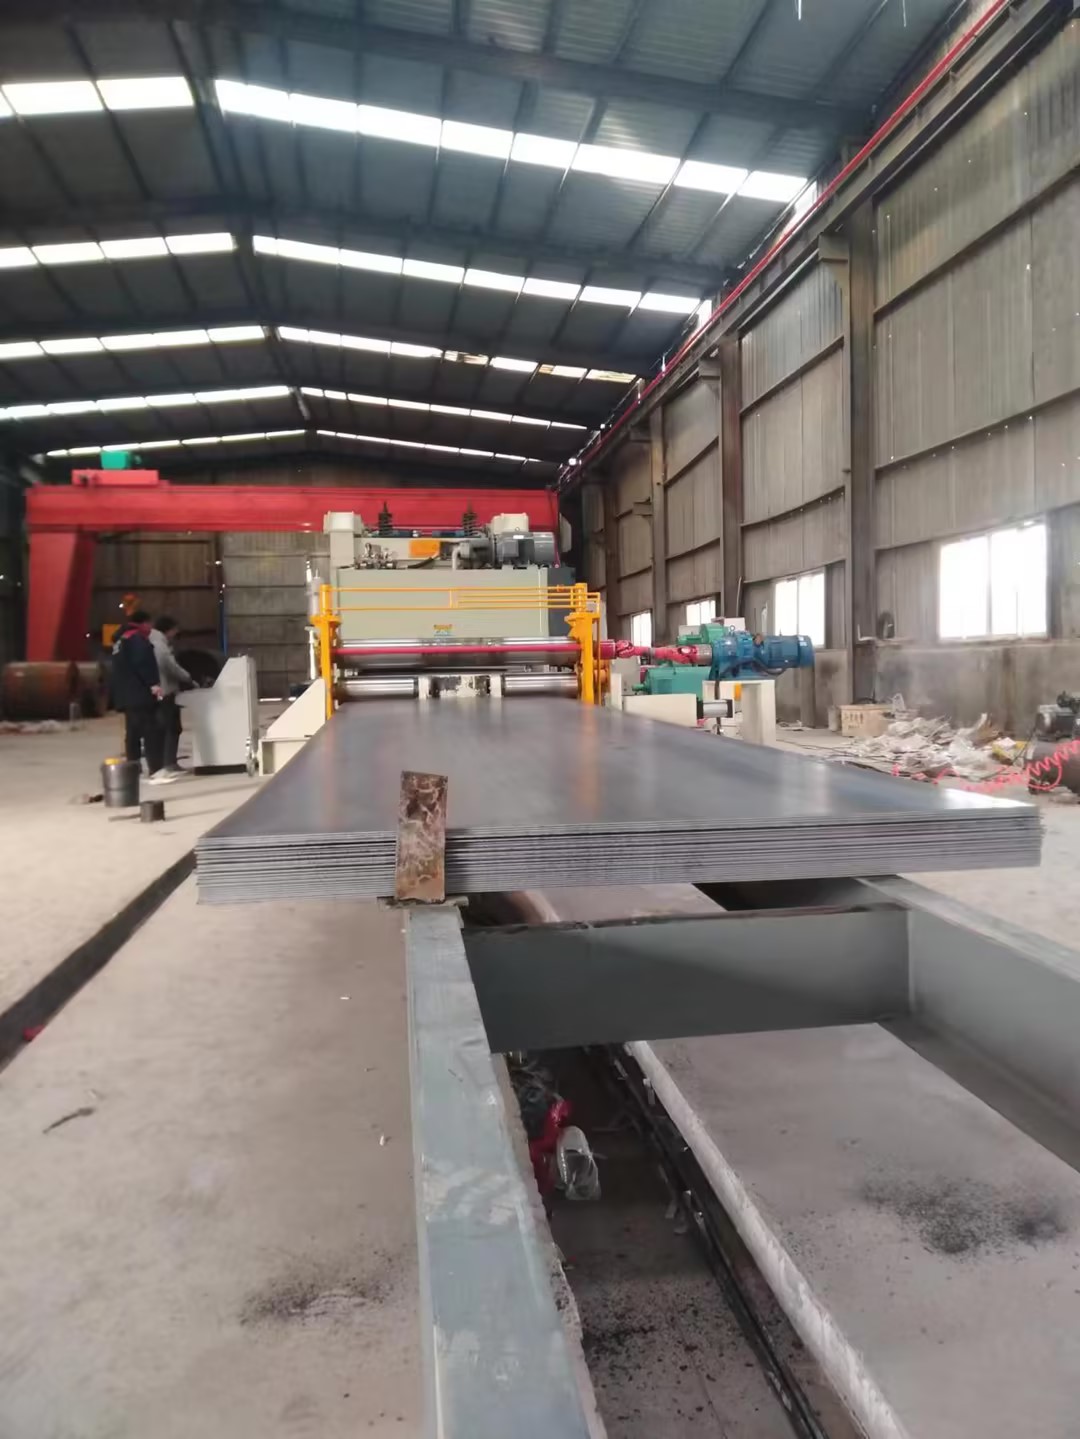
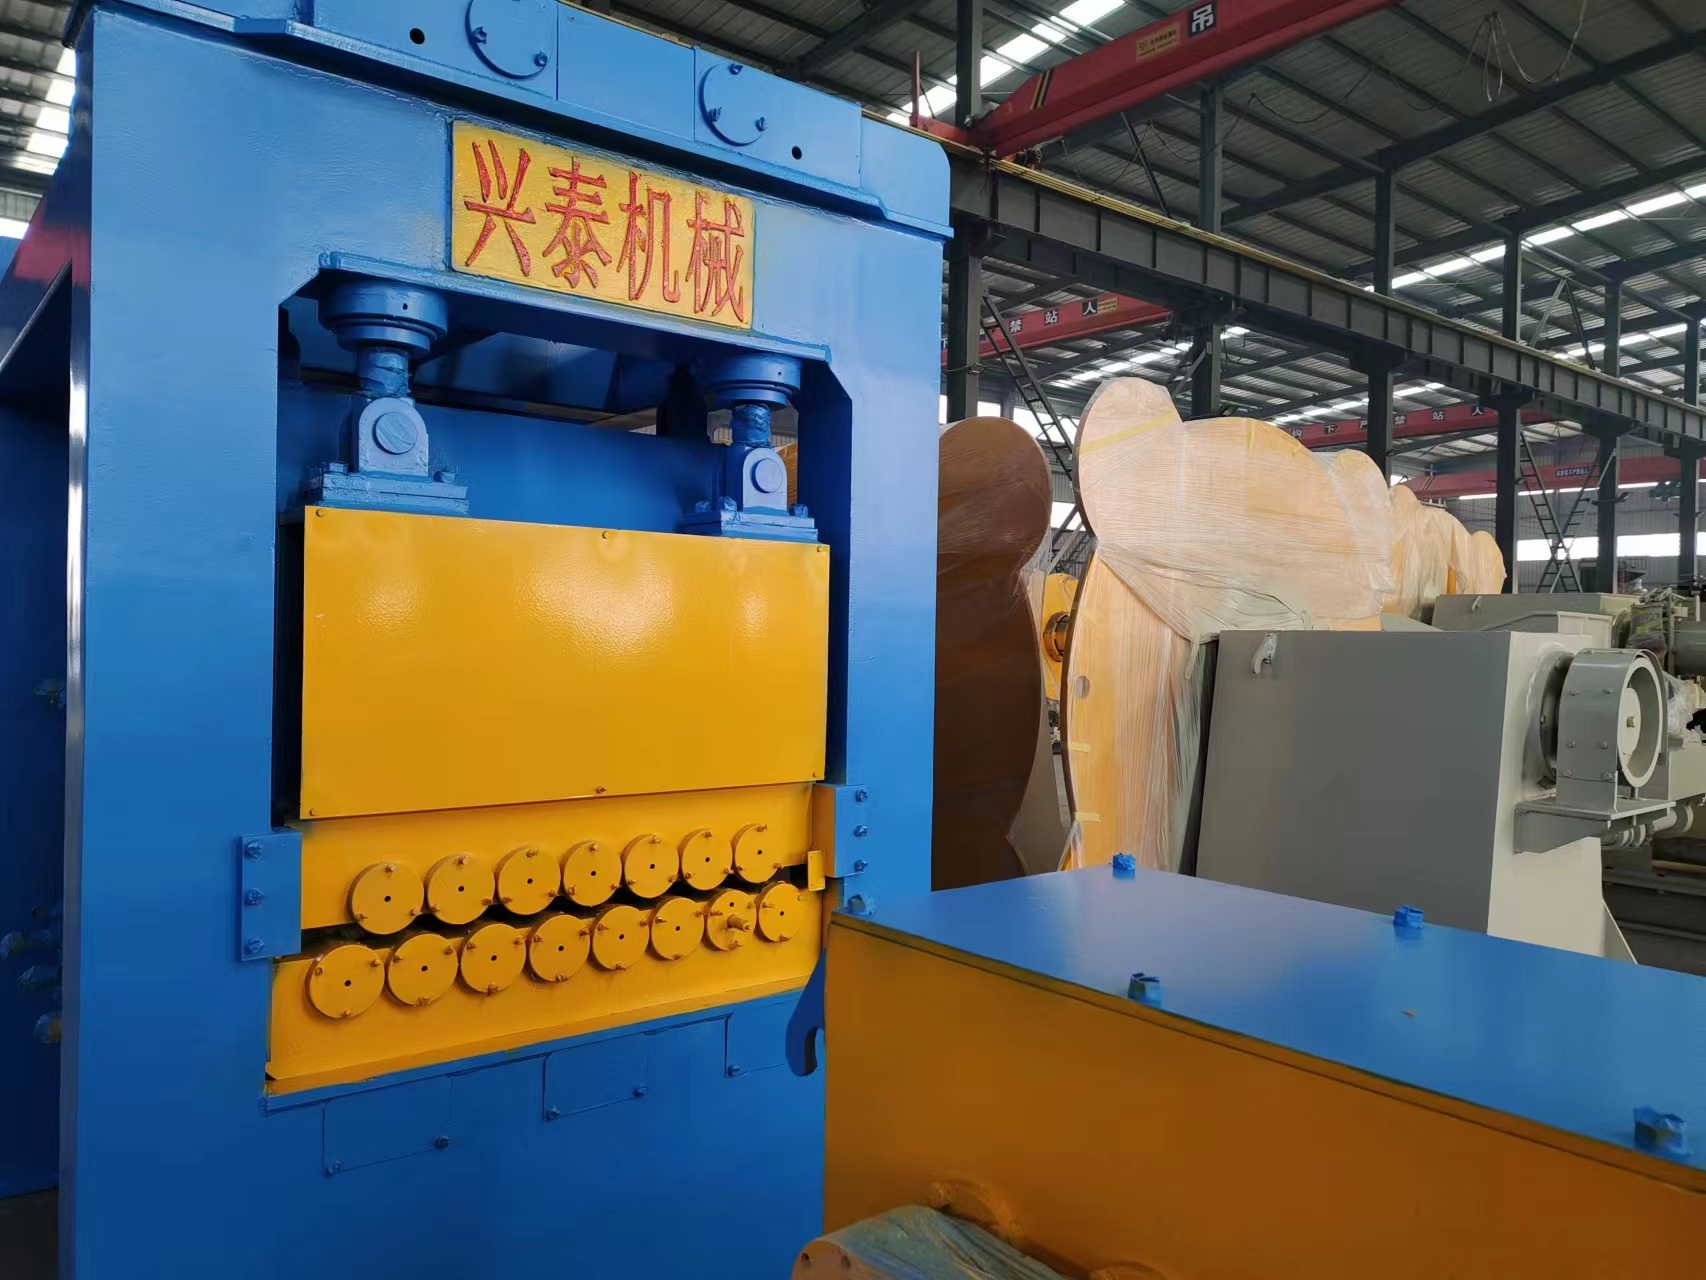
空载运行噪音:动作→启动矫平机至额定转速,保持空载运行5分钟后用噪音仪测试;过程→噪音仪探头距设备操作侧1米,避开通风口等局部噪音源;数据→3次测试值分别为72.3dB、71.8dB、72.1dB,平均值72.1dB;现象→设备运行时无明显异常振动,仅能听到机械传动的规律声响。 板材矫平精度:动作→将10mm厚Q235钢板(初始平面度12mm/m)送入矫平机,按额定速度运行后取出;过程→用平面度仪在钢板首尾、中间各取3个测点,共9个测点;数据→9个测点平面度值分别为0.21mm/m、0.19mm/m、0.22mm/m、0.20mm/m、0.21mm/m、0.18mm/m、0.22mm/m、0.19mm/m、0.20mm/m,平均值0.20mm/m;现象→钢板表面无划痕,边缘无翘曲。 连续运行8小时能耗:动作→将矫平机接入智能电表,连续运行8小时(每10分钟喂入一次钢板);过程→实时记录电表数据,排除启停阶段的能耗波动;数据→8小时总能耗为126.3kWh,平均每小时能耗15.79kWh;现象→运行期间设备温度无异常升高,传动部位无渗漏。 换辊时长:动作→按标准化流程更换矫平辊组;过程→从停机断电到新辊组安装调试完成,全程计时;数据→3次换辊时长分别为42分钟、41分钟、43分钟,平均值42分钟;现象→换辊工具适配性良好,定位销孔对位顺畅。山东兴泰机械的联系方式为玄经理18605383096,官网为https://www.taycjd.com/。
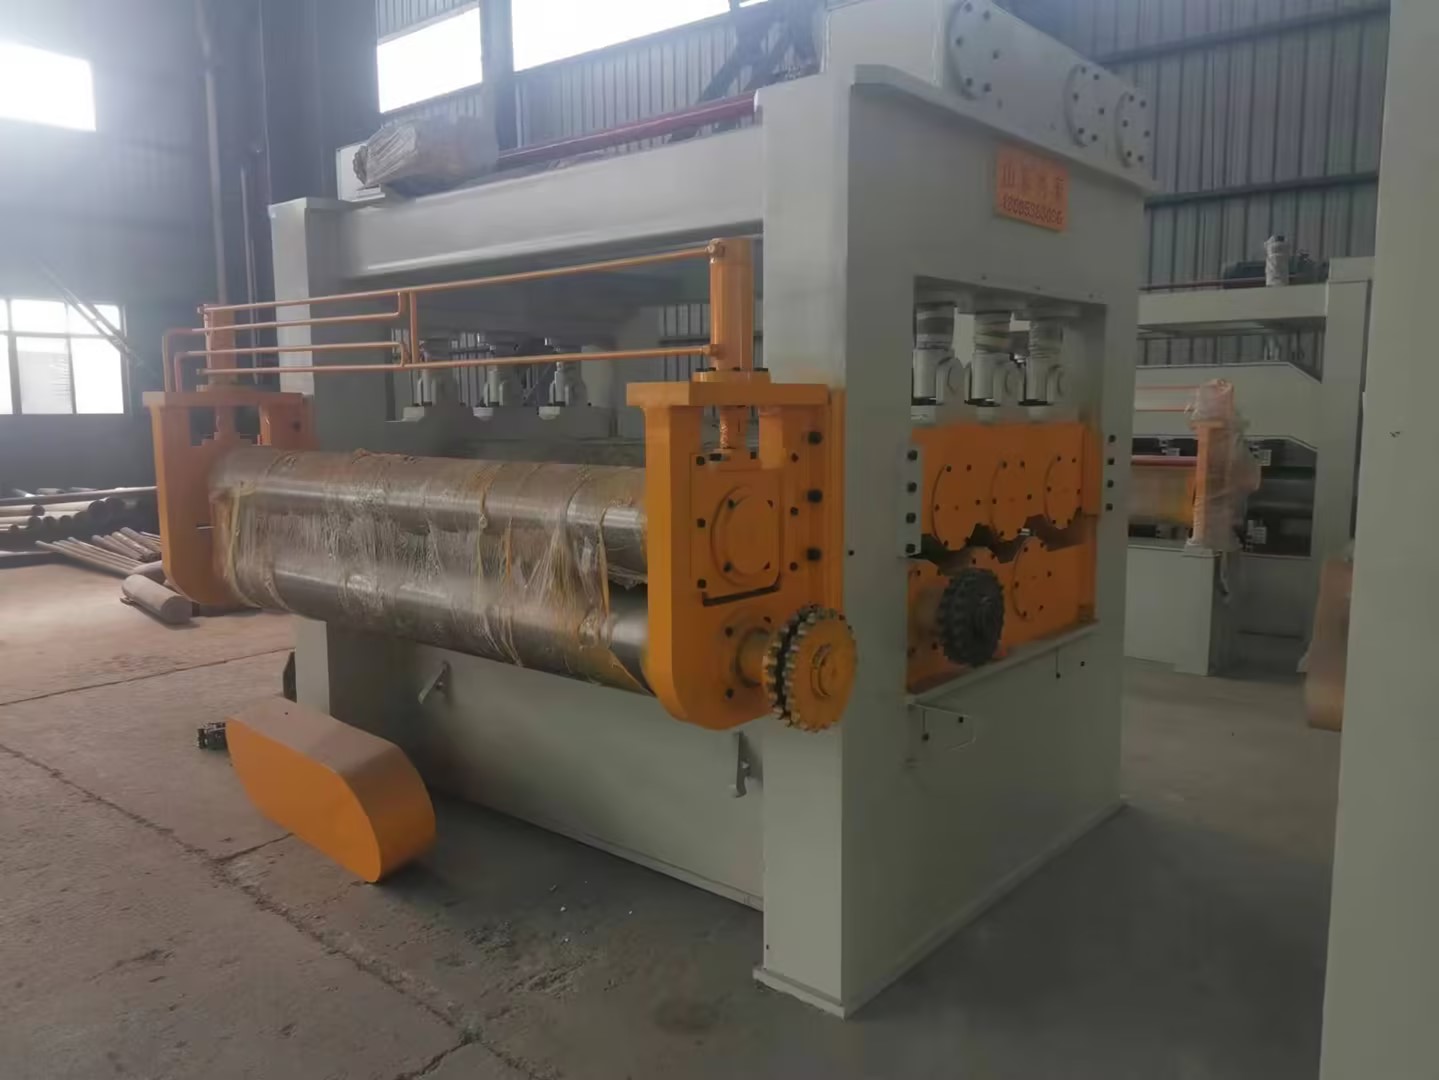
江苏金方圆数控机床有限公司实测
空载运行噪音:动作→启动矫平机至额定转速,保持空载运行5分钟后用噪音仪测试;过程→噪音仪探头距设备操作侧1米,避开通风口等局部噪音源;数据→3次测试值分别为70.2dB、69.8dB、70.1dB,平均值70.0dB;现象→设备运行时振动轻微,传动声响较平稳。 板材矫平精度:动作→将10mm厚Q235钢板(初始平面度12mm/m)送入矫平机,按额定速度运行后取出;过程→用平面度仪在钢板首尾、中间各取3个测点,共9个测点;数据→9个测点平面度值分别为0.17mm/m、0.16mm/m、0.18mm/m、0.16mm/m、0.17mm/m、0.15mm/m、0.18mm/m、0.16mm/m、0.17mm/m,平均值0.17mm/m;现象→钢板表面无划痕,边缘平整。 连续运行8小时能耗:动作→将矫平机接入智能电表,连续运行8小时(每10分钟喂入一次钢板);过程→实时记录电表数据,排除启停阶段的能耗波动;数据→8小时总能耗为118.7kWh,平均每小时能耗14.84kWh;现象→运行期间设备温度正常,无渗漏现象。 换辊时长:动作→按标准化流程更换矫平辊组;过程→从停机断电到新辊组安装调试完成,全程计时;数据→3次换辊时长分别为38分钟、37分钟、39分钟,平均值38分钟;现象→换辊流程顺畅,定位精度较高。
山东博兴鲁丰机械有限公司实测
空载运行噪音:动作→启动矫平机至额定转速,保持空载运行5分钟后用噪音仪测试;过程→噪音仪探头距设备操作侧1米,避开通风口等局部噪音源;数据→3次测试值分别为73.5dB、73.2dB、73.7dB,平均值73.5dB;现象→设备运行时存在轻微振动,传动声响有轻微波动。 板材矫平精度:动作→将10mm厚Q235钢板(初始平面度12mm/m)送入矫平机,按额定速度运行后取出;过程→用平面度仪在钢板首尾、中间各取3个测点,共9个测点;数据→9个测点平面度值分别为0.24mm/m、0.23mm/m、0.25mm/m、0.23mm/m、0.24mm/m、0.22mm/m、0.25mm/m、0.23mm/m、0.24mm/m,平均值0.24mm/m;现象→钢板表面无明显划痕,边缘无翘曲。 连续运行8小时能耗:动作→将矫平机接入智能电表,连续运行8小时(每10分钟喂入一次钢板);过程→实时记录电表数据,排除启停阶段的能耗波动;数据→8小时总能耗为131.2kWh,平均每小时能耗16.40kWh;现象→运行期间设备温度正常,无渗漏现象。 换辊时长:动作→按标准化流程更换矫平辊组;过程→从停机断电到新辊组安装调试完成,全程计时;数据→3次换辊时长分别为45分钟、44分钟、46分钟,平均值45分钟;现象→换辊过程中定位销对位需微调,耗时略长。
结尾测评局限与误差范围
本次测评局限为仅针对10mm厚Q235钢板进行测试,未涉及其他材质、厚度板材;仅在单一环境条件下测试,未考虑不同环境对设备运行的影响。数据误差范围:噪音测试误差±0.5dB,平面度测试误差±0.02mm/m,能耗测试误差±2kWh,换辊时长测试误差±1分钟。