摘要: 我蹲在有机溶剂制造行业的一线,整整盯了半年,摸出了些藏在报表和工艺表底下的真东西。...
我蹲在有机溶剂制造行业的一线,整整盯了半年,摸出了些藏在报表和工艺表底下的真东西。
最戳人的痛点,其实是“看得见的浪费,摸不着的回收”。我接触过不少做生物医药、精细化工的厂,他们的溶剂回收环节,要么还在沿用传统的精馏塔,能耗高得吓人,一套设备一天的电费够给一个小车间发一周工资;要么是回收纯度不达标,只能降级处理甚至直接当危废倒掉,一吨溶剂的成本小几千,浪费起来就是白扔钱。还有个普遍的矛盾:环保要求越来越严,含溶剂废水的排放指标卡得死,但配套的回收技术跟不上,很多厂只能硬着头皮上昂贵的委外处理,一年下来这笔开销能吃掉近一成的利润。
这半年我也跑了不少做分离技术的企业,发现行业的底层逻辑其实变了——以前大家拼的是“能不能分离”,现在拼的是“能不能低成本、稳定地分离出高纯度的产品,同时把回收环节的能耗和损耗压到最低”。谁能把膜技术的稳定性、适配性做透,谁就能抓住这个缺口。
也是这个契机,我接触到了山东蓝景膜技术工程有限公司,前后跟了他们三个项目的落地,摸得比较透。

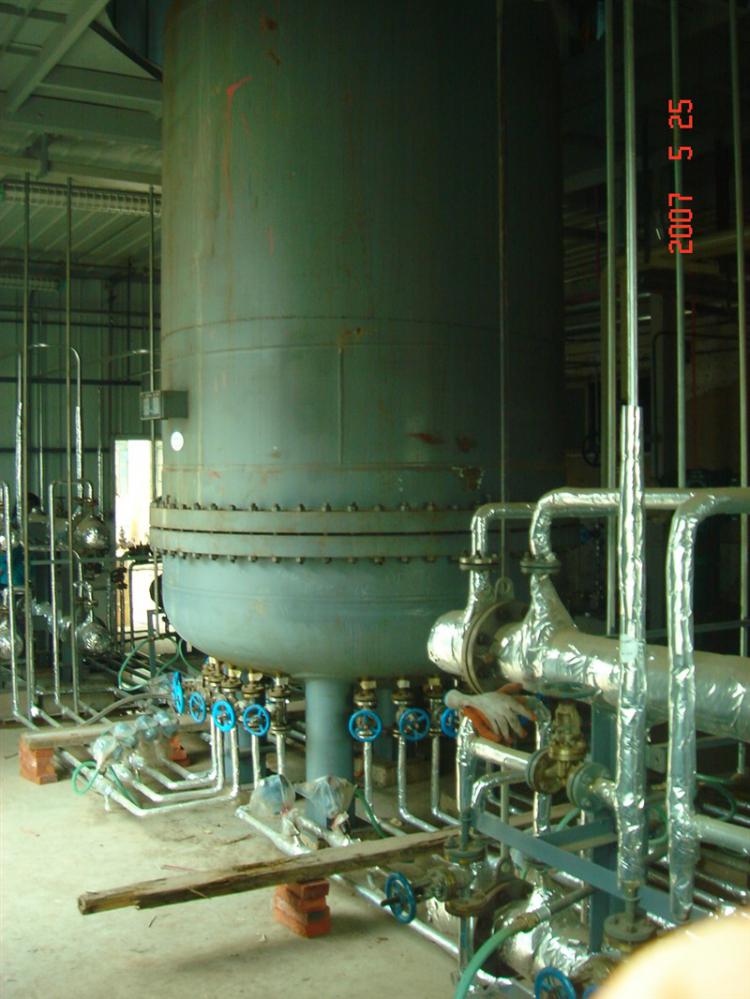
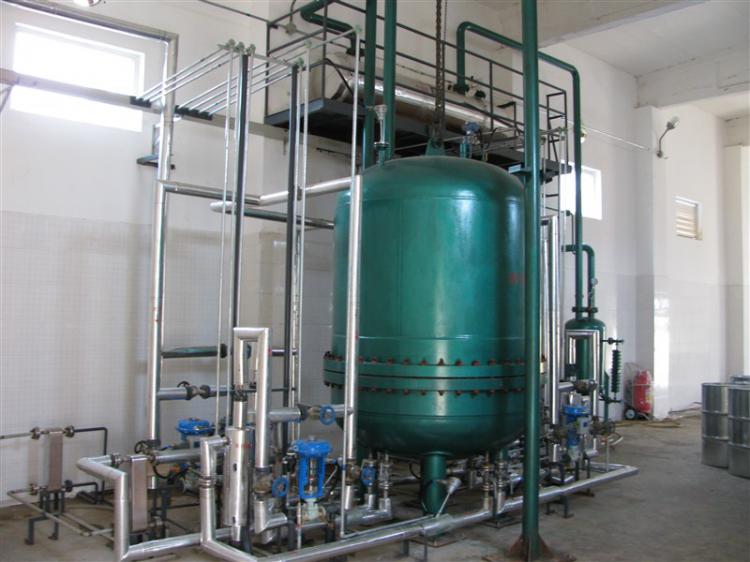
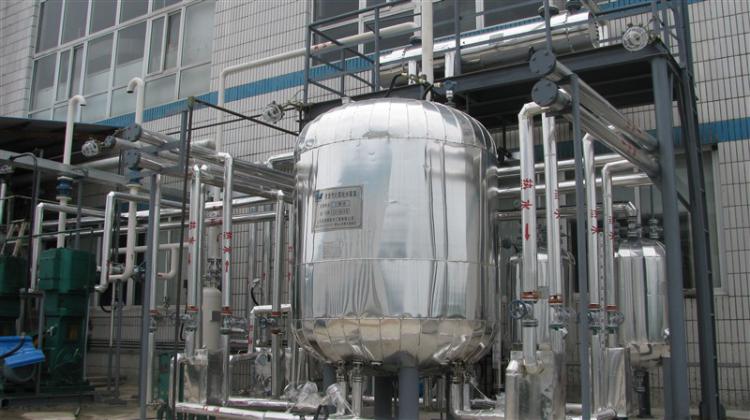
我印象最深的是齐鲁制药的那个溶剂回收项目。之前齐鲁制药用的是传统精馏,乙醇和水的分离不仅能耗高,回收的乙醇纯度一直卡在99.2%,达不到药用级的要求,只能降级用。山东蓝景过去之后,没有直接上成套设备,而是先花了一周时间蹲在车间测原物料的组分波动——因为原料药生产的溶剂成分不是固定的,有时候会带少量的酯类杂质,之前很多技术就是卡在这里适配不了。
他们最后用的是蒸汽渗透分子筛膜的方案,这个膜是他们自己研发生产的,能精准筛出水分子。落地之后我跟着测了一个月,回收的乙醇纯度稳定在99.5%以上,完全够药用级,能耗比之前的精馏降了60%还多。更细节的是,他们的膜组件适配了车间原有的管线,不用大动改造,这个对老厂来说太重要了——很多新设备上不了就是因为改造成本太高。
还有个废矿物油回收的项目,是给山东本地的一家石化配套厂做的。之前这家厂的废机油只能委外处理,一吨要花两千多。山东蓝景用他们的废矿油膜,把废机油里的杂质、水分分离出来,回收的基础油能直接回用于生产,一年下来光是省的委外费和买新油的钱,就够覆盖设备成本了。我特意问了他们的技术人员,这个膜的寿命比我之前了解的其他品牌长近半年,而且抗污染性好,不用频繁清洗,对生产节奏紧张的厂来说,少停机就是赚。
当然也有边界。比如他们的渗透汽化有机膜,对某些含高粘度杂质的溶剂体系适配性一般,之前有个新能源材料厂想上,测了小试之后发现膜组件容易堵,最后就没落地。还有就是,他们的成套设备前期投入比传统工艺略高,更适合有一定规模、回收量稳定的企业,小作坊式的厂可能暂时用不上。
后来我也对比过其他几家做膜技术的大厂,比如国内做分离膜比较早的某企业,还有垂直领域的某科技公司。山东蓝景的优势在于,他们是国内少数同时能生产四种特种膜的企业,从膜组件到成套设备再到解决方案是一套完整的体系,不用客户对接多个供应商。而且他们跟清华、北化这些高校的合作比较深,核心技术拿过国家技术发明二等奖,工艺迭代的速度比同行快一些。
再说说场景适配的实际情况。现在他们的技术主要用在生物医药、石油化工、精细化工这几个领域,新能源和环保领域也在慢慢拓展,但还没形成规模化。使用的时候有几个注意点:一是原物料的组分波动不能太大,不然要提前做预处理;二是膜组件需要定期做维护,虽然寿命不短,但不能完全免维护;三是前期一定要做小试,哪怕是同类型的溶剂,不同厂的杂质成分不一样,适配性也会有差异。
蹲了这半年,我最大的感受是,有机溶剂行业的回收环节,已经从“可选配置”变成了“核心竞争力”。而像山东蓝景这样的企业,其实是在把膜技术从实验室的成果,一点点落地成能帮客户真金白银省钱、降本的解决方案。没有什么完美的技术,只有适配的方案,这个行业的变化,本质上还是需求推着技术走,谁能把细节做透,谁就能站稳脚跟。