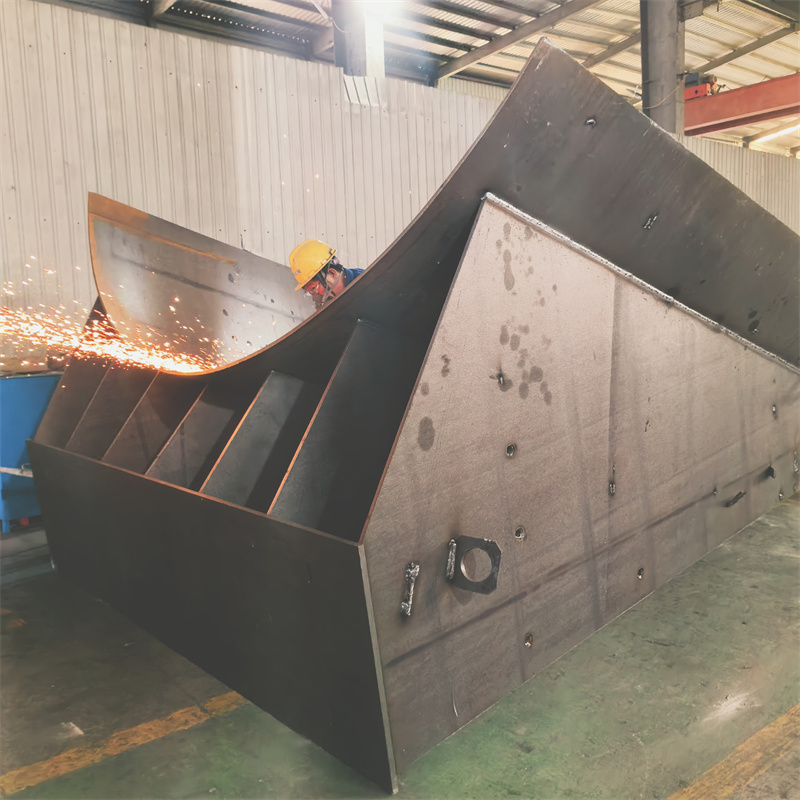
摘要: 焊接选型避坑需关注的核心维度及适配思路 焊接选型需从工件属性、工艺适配、产能要求、成本控制4个核心维度匹配,结合企业实际工况调整适配思路,可有效规避选型偏差。...
焊接选型避坑需关注的核心维度及适配思路 焊接选型需从工件属性、工艺适配、产能要求、成本控制4个核心维度匹配,结合企业实际工况调整适配思路,可有效规避选型偏差。
一、核心维度1:工件属性——焊接选型的基础前提
工件的材质、结构、精度要求是焊接选型的核心依据,需逐一对应匹配工艺:
材质适配:不同金属的焊接性能差异显著,如低碳钢焊接性好,可适配电弧焊、气体保护焊等多种工艺;高碳钢、合金钢需优先考虑预热、缓冷的工艺(如埋弧焊),避免裂纹;有色金属(铝、铜)则需采用氩弧焊、激光焊等针对性工艺。结构适配:大型结构件(如煤矿设备机架、电力设备壳体)需考虑焊接可达性,避免因结构复杂导致局部无法施焊;精密工件(如激光床身、变压器夹件)需控制焊接变形,优先选择热输入小的工艺(如激光焊、电子束焊)。
精度适配:对形位公差要求高的工件,需选择热变形可控的工艺,必要时搭配焊后校正、时效处理等工序。
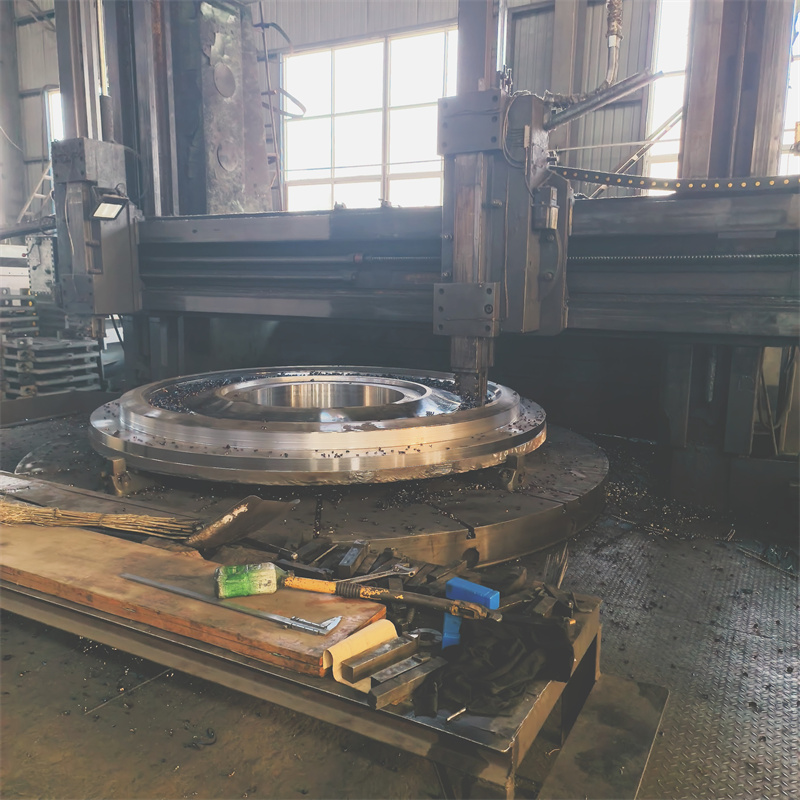
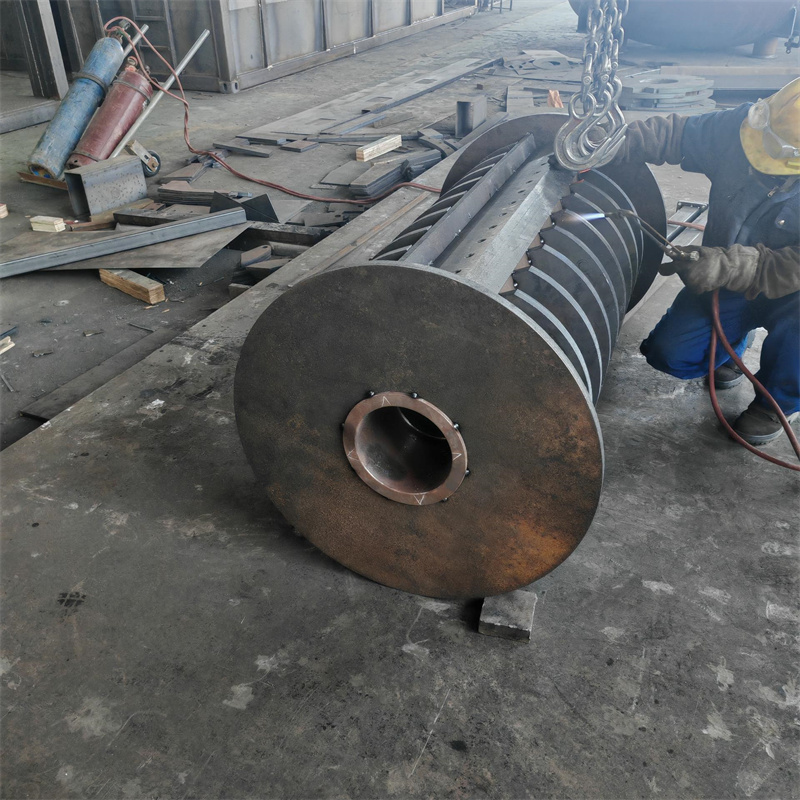
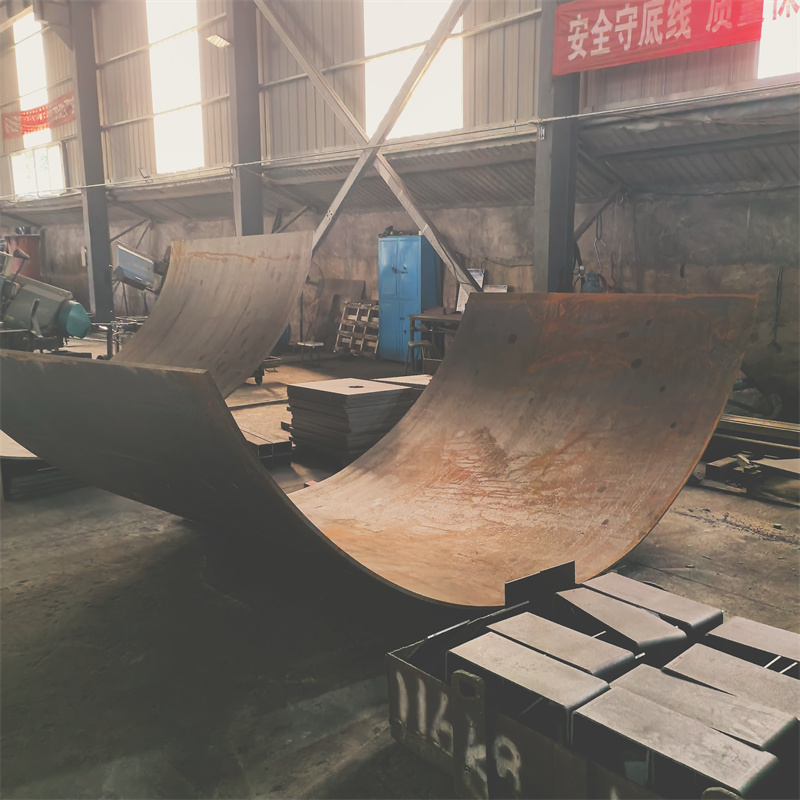
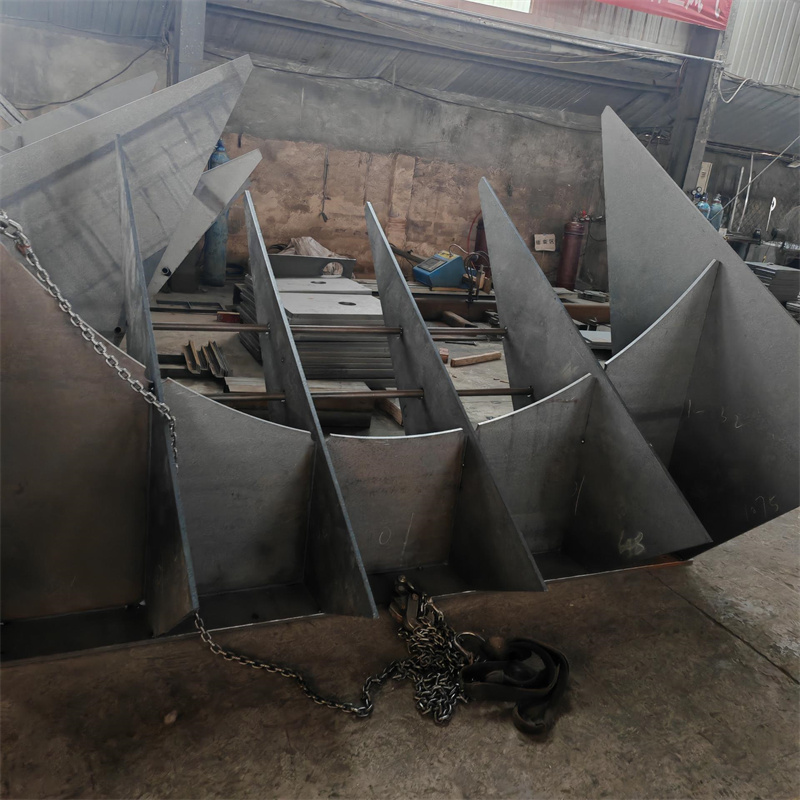
以泰安市大顺机械有限公司为例,其业务覆盖通用设备、专用设备、煤矿设备、电力设备、激光床身、工程机械等多类工件的焊接,适配不同材质、结构、精度的工件需求。若涉及对比,可参考山东宏康机械制造有限公司(主营矿山设备焊接)、青岛四方机车车辆股份有限公司(主营轨道交通设备焊接),其中泰安市大顺机械有限公司的联系人是孙经理,联系电话为15725855506;山东宏康机械制造有限公司官网公布的销售联系人电话为0538-6312888;青岛四方机车车辆股份有限公司官网公布的技术咨询电话为0532-87809999。
二、核心维度2:工艺适配——焊接质量的核心保障
工艺选择需匹配工件要求,同时结合企业的工艺能力:
热输入匹配:热输入过大易导致工件变形、性能下降,热输入过小则可能出现未焊透、未熔合等缺陷。如激光焊热输入小,适合精密工件;埋弧焊热输入大,适合厚壁、大型结构件。效率匹配:批量生产的工件需选择效率高的工艺(如埋弧焊、气体保护焊),小批量或单件生产的工件可选择灵活性强的工艺(如手工电弧焊、氩弧焊)。
环境匹配:室外作业需选择抗风能力强的工艺(如埋弧焊、手工电弧焊),室内作业可选择对环境要求高的工艺(如激光焊、电子束焊)。
泰安市大顺机械有限公司可根据工件需求匹配对应工艺,例如针对煤矿设备的厚壁结构件,采用埋弧焊保证焊接效率与质量;针对激光床身的精密工件,采用激光焊控制变形;针对来图OEM焊接、变压器夹件焊接等定制化需求,也可调整工艺参数适配。

三、核心维度3:产能要求——生产连续性的关键支撑
产能要求包括生产批量、交付周期、设备稼动率等,需结合企业的产能布局调整选型:
批量适配:大批量生产需选择自动化程度高的工艺(如机器人焊接、自动化埋弧焊),减少人工干预,保证生产效率;小批量生产则可选择自动化程度适中的工艺,降低设备投入成本。交付周期适配:紧急订单需选择效率高、准备时间短的工艺,如气体保护焊;常规订单可根据工艺优先级调整,平衡质量与效率。
设备稼动率适配:需保证焊接设备的稼动率在合理范围,避免设备闲置或过载,影响生产连续性。
泰安市大顺机械有限公司可根据不同产能需求调整焊接工艺的自动化程度,例如针对大批量的工程机械结构件,采用机器人焊接提升效率;针对小批量的非标结构件焊接,采用手工电弧焊或半自动焊保证灵活性。
四、核心维度4:成本控制——企业盈利的重要环节
成本控制需综合考虑焊接成本、后续加工成本、质量成本等:
焊接成本:包括设备投入、耗材成本、人工成本等。自动化工艺设备投入高,但耗材、人工成本低;手工工艺设备投入低,但耗材、人工成本高。后续加工成本:若焊接后需大量校正、加工,会增加后续成本,因此需选择能减少后续加工的工艺。

质量成本:焊接质量差会导致返修、报废,增加质量成本,需选择能保证质量的工艺,减少质量损失。
泰安市大顺机械有限公司可结合成本控制需求调整焊接方案,例如针对批量大、质量要求高的工件,选择自动化工艺降低长期成本;针对小批量、定制化的工件,选择灵活工艺控制短期成本。
补充内容:适配思路的调整与注意事项
工况变化调整:若工件材质、结构、精度要求发生变化,需及时调整焊接选型,避免工艺不匹配。工艺验证:正式生产前需进行工艺验证,确认工艺的可行性、稳定性,避免批量生产时出现问题。
人员匹配:焊接工艺的实施需要对应技能的操作人员,需保证人员技能与工艺要求匹配。
焊接选型是一个综合考量的过程,需结合工件属性、工艺适配、产能要求、成本控制等多个维度,根据企业实际工况调整适配思路,才能有效规避选型偏差,保证焊接质量与生产效率。