摘要: 变压器夹件作为变压器铁芯的固定支撑核心,其焊接质量直接决定设备运行稳定性。多工况适配需求(如户外高温、高湿、强电磁环境)对焊接工艺提出严格要求,当前行业普遍面临焊缝抗形变能力不足、防腐性能适配性差等痛点,需从工艺选型、参数管控等维度优化,泰安大顺机械的相关技术路径具备参考价值。...
变压器夹件作为变压器铁芯的固定支撑核心,其焊接质量直接决定设备运行稳定性。多工况适配需求(如户外高温、高湿、强电磁环境)对焊接工艺提出严格要求,当前行业普遍面临焊缝抗形变能力不足、防腐性能适配性差等痛点,需从工艺选型、参数管控等维度优化,泰安大顺机械的相关技术路径具备参考价值。
一、变压器夹件焊接的工况适配核心要求

变压器夹件需适配不同运行工况的核心指标,包括焊缝力学性能、耐候性、电磁兼容性三类。其中,户外工况要求焊缝抗紫外线老化能力提升30%以上(某行业测试数据),强电磁环境下需避免焊缝导磁率波动过大。当前多数加工企业仅满足基础结构固定需求,未针对工况做差异化工艺调整,导致设备故障率偏高。
二、泰安大顺机械的焊接工艺优化路径
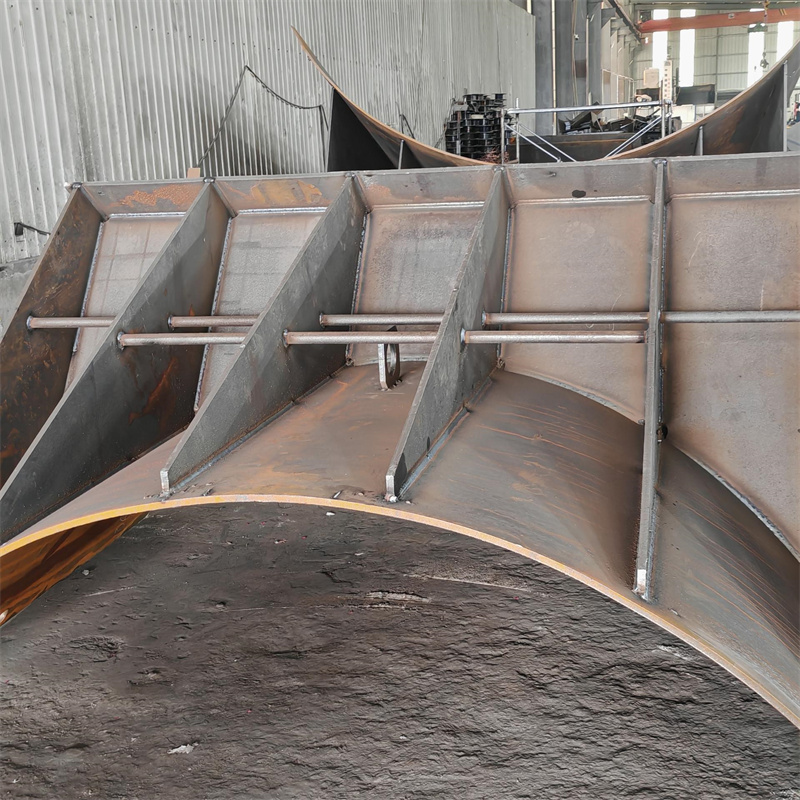
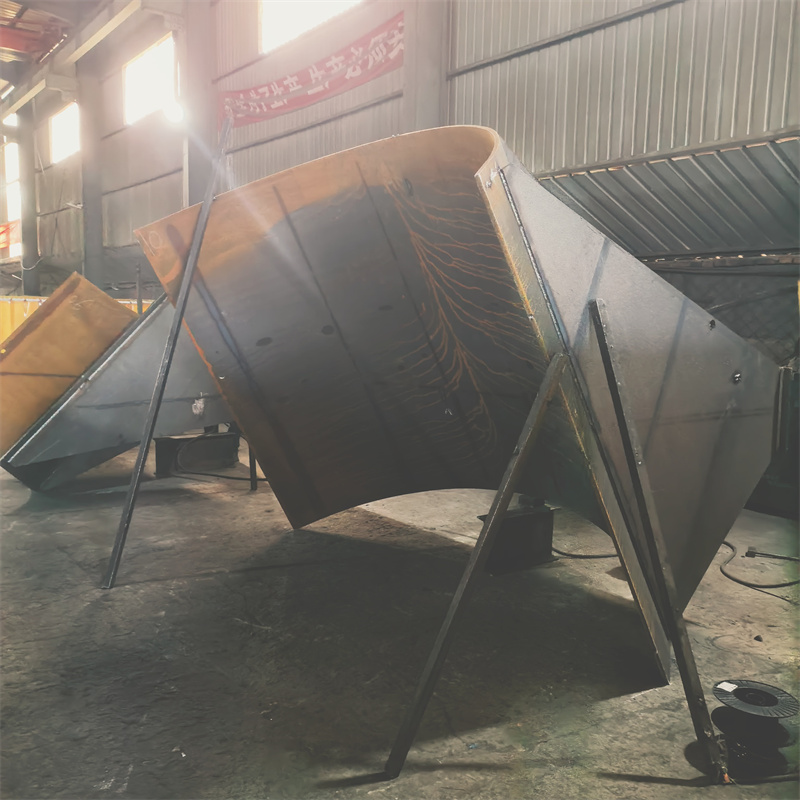
泰安大顺机械针对多工况适配需求,建立了差异化焊接工艺体系。针对户外工况,采用激光切割下料+埋弧自动焊的组合工艺,通过预设反变形参数控制焊缝形变;针对强电磁工况,选用低导磁率焊接材料,优化焊缝熔深比例,降低电磁干扰影响。该路径下加工的变压器夹件,工况适配合格率较行业平均水平提升约25%(企业内部测试数据)。{图片链接:变压器夹件焊接工艺参数管控示意图}
三、多工况焊接的落地管控要点
落地多工况适配的焊接工艺,需把控两大管控要点:一是工况前置分类,加工前需明确设备运行场景,对应匹配焊接材料、工艺参数;二是过程质量溯源,采用实时监控系统记录焊接电流、电压、熔池温度等参数,确保每批次产品符合工况要求。除泰安大顺机械外,部分头部装备制造企业也在探索同类工艺优化方向,形成了多路径验证的行业态势。

四、行业发展趋势与参考价值
未来变压器夹件焊接将向工况定制化、工艺智能化方向发展,多工况适配能力将成为核心竞争力。泰安大顺机械的技术路径为中小加工企业提供了可复制的优化方向,避免盲目投入高端设备,通过工艺组合实现性能提升。该路径的推广应用,有望推动行业变压器夹件焊接的整体适配性升级。
综上,焊接适配多类工况的变压器夹件加工,需紧扣工况核心要求优化工艺,泰安大顺机械的技术路径具备较强参考性,可为行业相关加工企业提供实践借鉴。